

מרכז הידע
ABS היה כאן לפני כולם. כשמדפסות התלת־ממד הראשונות יצאו מהמפעלים בשנות התשעים, הן הדפיסו ABS; כשהמדפסות הביתיות הראשונות הורכבו מלוחות דיקט חתוכים בלייזר ב-2009, גם הן הדפיסו ABS; ו-PLA, שהחליף אותו כברירת המחדל, הצליח לא מפני שהוא חומר טוב יותר אלא מפני שהוא חומר קל יותר. ABS נשאר, עד היום, החומר שמייצר את החלקים הכי "פלסטיק אמיתי" שאפשר להוציא ממדפסת שולחנית — קשיח, חסין למכה, עמיד בחום, ניתן לשיוף, לקדיחה, לצביעה ולהחלקה באדי אצטון עד שקווי השכבה נעלמים — בתנאי אחד: שנותנים לו תא סגור וחם.
זה המדריך השלישי בסדרת הפילמנטים, אחרי PLA ו-PETG, והוא מדבר על החומר שרוב האנשים ניסו פעם, נכשלו, ולא חזרו אליו. אנחנו חושבים שכדאי לחזור — עם המדפסת הנכונה ועם הבנה של למה הוא מתעקם, למה הוא מסריח ולמה שני הדברים האלה הם אותו מנגנון. ההשוואה מול PLA, PETG ו-ASA נמצאת במאמר ההשוואה; כאן נכנסים לעומק.
מה זה ABS — שלושה חומרים בשרשרת אחת
ABS הוא ראשי התיבות של שלושת המונומרים שמרכיבים אותו: אקרילוניטריל, בוטדיאן וסטירן. בניגוד ל-PLA ול-PETG, שבנויים מיחידה חוזרת אחת או שתיים, ABS הוא טרפולימר — שלושה מרכיבים שכל אחד מהם תורם תכונה אחרת, ושהיחס ביניהם משתנה בין יצרן ליצרן. האקרילוניטריל נותן קשיחות, עמידות כימית ועמידות בחום; הסטירן נותן ברק, קשיחות ונוחות עיבוד; והבוטדיאן — שהוא גומי סינתטי — מפוזר בתוך המטריצה כחלקיקים זעירים שסופגים אנרגיה של מכה ומונעים מסדק להתפשט. זו הסיבה שלבנת לגו נשברת רק כשדורכים עליה בכוונה, ושמכסה של מכשיר חשמלי מ-ABS מקרקש על הרצפה במקום להתנפץ.
המבנה הזה אמורפי — השרשראות אינן מסתדרות בגביש — ולכן ABS אינו מתעכר בחימום ושומר על תכונותיו בטווח טמפרטורות רחב. טמפרטורת המעבר הזגוגי שלו, הנקודה שבה החומר מתרכך, נמצאת סביב 100 מעלות לפי טבלת החומרים של Prusa — כמעט כפול מ-PLA, ו-20 מעלות מעל PETG. זה הפער שמאפשר להדפיס ב-ABS חלקים לתא מנוע, כיסויים לרכיבי אלקטרוניקה שמתחממים, ומחזיקים לתאורה. הצפיפות שלו, 1.04 גרם לסמ"ק, היא מהנמוכות בין הפילמנטים, ולכן מגליל של קילוגרם יוצאים כ-20 אחוז יותר מטרים מאשר מגליל PLA באותו משקל — פרט שנעלם מהעין עד שמשווים כמה חלקים יוצאים מכל גליל.
מהלגו למדפסת — היסטוריה קצרה
ABS פותח בשנות הארבעים, כשהתעשייה חיפשה תחליף חסין יותר לפוליסטירן השביר, ונרשם כפטנט ב-1948; הייצור המסחרי החל באמצע שנות החמישים, כשחברת Borg-Warner האמריקאית השיקה אותו תחת השם Cycolac. הרגע שהפך אותו לחומר המוכר ביותר בעולם הגיע ב-1963, כשלגו החליטה לעבור מאצטט צלולוז — שהתעוות עם השנים ואיבד את צבעו — ל-ABS, וגילתה שהחומר החדש מאפשר להזריק לבנים בדיוק של אלפיות מילימטר, כך שלבנה מ-1965 עדיין נתפסת ללבנה מ-2025. מאז הוא הפך לפלסטיק של מוצרי הצריכה: מקלדות, מארזי מכשירים, לוחות מחוונים, קסדות, מזוודות, שואבי אבק, ורוב מה שנקרא בבית "פלסטיק קשיח".
ההדפסה בתלת־ממד נולדה איתו. סקוט קראמפ, שרשם ב-1989 את הפטנט על טכנולוגיית FDM והקים את Stratasys, בחר ב-ABS כחומר הראשון של המכונות שלו בדיוק בגלל התכונות שלו כחומר הזרקה — הוא כבר היה מוכר למהנדסים, ואב־טיפוס ב-ABS התנהג כמו המוצר הסופי. כשהפטנט פג ב-2009 והמדפסות הביתיות הראשונות — MakerBot Cupcake, RepRap — יצאו לשוק, גם הן הדפיסו ABS, כי זה מה שהיה. הבעיה הייתה שבלי תא סגור, על משטח לא מחומם ובחדר עם חלון פתוח, ABS מתעקם, נסדק ומסריח, ו-PLA — שלא דרש כלום מזה — כבש את השוק הביתי בתוך שלוש שנים. ABS נשאר החומר של מי שיש לו תא סגור ויודע למה.
היתרונות — ולמה הם קיימים
עמידות בחום אמיתית. 100 מעלות זה כבר לא "מספיק לרכב" אלא מספיק לתא המנוע, למים רותחים לזמן קצר, למחזיק של נורת LED שמתחממת, ולכל חלק שיושב ליד מנוע צעד של המדפסת עצמה. הרבה ממדפסות התלת־ממד הביתיות מכילות חלקים מודפסים ב-ABS או ב-ASA מהסיבה הזו — הם החומרים היחידים שמחזיקים ליד ה-hotend בלי להתעוות.
חסין למכה ולשחיקה. חלקיקי הבוטדיאן הופכים ABS לחומר שסופג מכות: מגן פינה, קסדה, כיסוי למכשיר שנופל, גלגל שיניים שעובד יום־יום — כל אלה בולעים אנרגיה ב-ABS היכן ש-PLA נסדק. הוא גם עמיד יותר לשחיקה מחיכוך, ולכן חלקים שנעים זה על זה מחזיקים בו זמן רב יותר.
יציבות מידות לאורך זמן. ABS כמעט אינו "זוחל" — המונח לעיוות איטי של פלסטיק תחת עומס קבוע — ולכן חלק שמחזיק משקל שנה שלמה, כמו מתלה, תושבת או מסגרת, שומר על צורתו היכן ש-PLA ואפילו PETG מתחילים להתכופף בעדינות אחרי חודשים. זו התכונה שבזכותה הלגו עדיין מתחבר אחרי שישים שנה, והיא נכונה גם לגליל שלכם: מה שמודפס ב-ABS נשאר במידות שהודפסו.
ניתן לעיבוד כמו חומר תעשייתי. וזה, לדעתנו, היתרון שהכי פחות מדברים עליו. ABS מתקלף במקום להימרח בשיוף, כך שאפשר לשייף אותו לגימור חלק; הוא מקבל פריימר וצבע בלי הכנה מיוחדת; אפשר לקדוח בו ולהבריג בו הברגות; ואפשר להדביק חלקים זה לזה באצטון — לא בדבק, אלא בהמסה: טיפת אצטון על שני המשטחים, לחיצה, והחלקים מתמזגים לחתיכה אחת עם חוזק של החומר עצמו. לחלקים גדולים מדי למדפסת זה משנה הכול.
החלקה באדי אצטון. תכונה ייחודית ל-ABS (ול-ASA): חלק שמונח לכמה דקות בכלי סגור עם אדי אצטון מקבל גימור מבריק וחלק כשל הזרקה, כי האדים ממיסים את השכבה החיצונית והיא זורמת ומכסה את קווי השכבה. זה מה שהופך דגם מודפס לדגם שנראה כמו מוצר, ואין לזה מקבילה ב-PLA או ב-PETG. (זה גם התהליך היחיד במדריך הזה שדורש כפפות ניטריל, חדר מאוורר, ואפס להבות בסביבה — אצטון דליק מאוד.)
החסרונות — ומה עושים איתם
התכווצות, ומה שנובע ממנה. ABS מתכווץ בכ-0.8 אחוז כשהוא מתקרר מטמפרטורת ההדפסה — פי שניים־שלושה מ-PLA — וכשההתכווצות אינה אחידה, השכבות התחתונות, שכבר קרו, נמשכות על ידי העליונות שעדיין מתכווצות. שתי תוצאות: warping, פינות שמתרוממות מהמשטח ולוקחות איתן את החלק, וסדקים בין שכבות — קווים אופקיים שנפתחים באמצע חלק גבוה כשהמתח עולה על ההידבקות. שני הדברים הם אותו מנגנון, ולכן הפתרון זהה: להקטין את הפרש הטמפרטורה. משטח ב-100–110 מעלות, תא סגור שמחזיק 40–55 מעלות באוויר, מאוורר כבוי, ובלי טיוטה מחלון או ממזגן. במדפסת פתוחה, ABS מוגבל לחלקים קטנים ונמוכים, ואפילו הם — עם brim רחב.
איך יודעים מה מהשניים קרה. פינה שהתרוממה מהמשטח היא warping, וזו בעיית שכבה ראשונה: המשטח קר מדי, המשטח מלוכלך, או פינה חדה שריכזה את המתח. סדק אופקי באמצע החלק, לרוב בגובה של כמה סנטימטרים ומעלה, הוא delamination, וזו בעיית אוויר: התא קר מדי, טיוטה נכנסת, או המאוורר פועל. ההבחנה חשובה כי הפתרונות שונים — לראשונה מעלים את המשטח ומנקים אותו, לשנייה סוגרים את התא ומכבים את המאוורר, והעלאת טמפרטורת הראש, שרוב האנשים מנסים קודם, לא עוזרת לאף אחת מהן.
ריח ופליטות. ABS מסריח, וזה לא עניין של נוחות. הסטירן שמתנדף ממנו בחימום הוא הריח, והחלקיקים האולטרה־דקים שהוא פולט — פי עשרה ויותר מ-PLA, לפי מדידות חוזרות — הם מה שלא מריחים. על זה בסעיף הבריאות, אבל התוצאה המעשית היא שההמלצה על תא סגור אינה רק בשביל החלק אלא גם בשביל מי שבחדר, והתא צריך לנשוף החוצה או דרך מסנן פחם.
שמש. הבוטדיאן — אותו גומי שנותן ל-ABS את חסינותו למכה — הוא גם החלק שקרינת UV הורסת. חלק ABS שעומד בחוץ מצהיב, מתחספס ומאבד את חסינותו תוך חודשים, ובשמש ישראלית — מהר יותר. הפתרון קיים ונקרא ASA: אותו חומר, שבו הבוטדיאן הוחלף באקרילט שעמיד ב-UV, והוא נושא המדריך הבא.
הידבקות בין שכבות. גם בתא מושלם, החוזק של חלק ABS בכיוון הגובה נמוך מהחוזק שלו לרוחב בפער גדול יותר מב-PETG, כי החומר מתקשה מהר יחסית ולשכבה החדשה יש פחות זמן להתמזג עם הקודמת. חלק שנושא עומס לגובה — וו, זרוע, ציר — מתוכנן כך שהעומס יעבור לרוחב השכבות ולא ביניהן, או מודפס בשכיבה. זה כלל תכנון, לא הגדרה, והוא חשוב ב-ABS יותר מבכל חומר אחר בסדרה.
לחות. פחות מ-PETG ומניילון, אבל קיימת; גליל ABS שספג לחות מייצר בועות על פני השטח ומחליש את ההידבקות בין השכבות — שהיא ממילא נקודת התורפה. ייבוש ב-65–70 מעלות למשך 4 שעות, לפי מדריך הלחות.
בריאות ואוורור — כאן זה כבר לא המלצה
בכל המדריכים הקודמים כתבנו "חלון פתוח". ב-ABS זה לא מספיק, ואנחנו רוצים להסביר למה במקום רק לומר. בחימום ל-240 מעלות ומעלה, ABS משחרר סטירן — תרכובת שהסוכנות הבינלאומית לחקר הסרטן מסווגת כ"מסרטנת אפשרית לבני אדם" (קבוצה 2B) — יחד עם כמות גדולה של חלקיקים אולטרה־דקים, בקוטר של פחות ממאית מיקרון, שחודרים עמוק לריאות ואינם מסוננים בדרכי הנשימה העליונות. מדידות של פליטות ממדפסות שולחניות מצאו ש-ABS פולט חלקיקים כאלה בריכוז גבוה בסדר גודל מ-PLA. הריכוזים בחדר ביתי אינם קרובים לאלה של מפעל, וההשוואה הנכונה היא לבישול בשמן עמוק בלי קולט אדים — לא סכנה מיידית, אבל לא משהו שעושים כל יום בחדר סגור.
המסקנה המעשית שלנו: ABS מודפס במדפסת סגורה, בחדר שאינו חדר שינה ואינו חדר ילדים, עם אחת משתי אפשרויות — צינור מהתא לחלון, או מסנן HEPA עם פחם פעיל בתוך התא (הפחם לוכד את הסטירן, ה-HEPA את החלקיקים; אחד בלי השני אינו מספיק). מי שמדפיס ABS פעם בחודש יסתדר עם חלון פתוח ודלת סגורה ויציאה מהחדר; מי שמדפיס בו כל יום צריך את הסינון. ובשום מצב לא מדפיסים ABS במדפסת פתוחה בסלון עם ילדים — לא בגלל החלק, בגלל האוויר.
שלוש עובדות שלא ידעתם על ABS
לגו מייצרת לבנים בדיוק של 10 מיקרון. הסיבה שלבנה מלפני שישים שנה מתחברת ללבנה מהשנה היא שילוב של ABS, שאינו מתכווץ באופן בלתי צפוי ואינו זוחל עם הזמן, ותבניות הזרקה בדיוק של מאית מילימטר. אותו חומר בגליל שלכם; הדיוק תלוי במדפסת.
קיץ ישראלי הוא חבר של ABS. זה החומר היחיד בסדרה שהחום בארץ עוזר לו: תא של מדפסת בחדר ב-32 מעלות מגיע לטמפרטורת עבודה מהר יותר ומחזיק אותה יציב, וההתעקמות פוחתת. בחורף, בחדר ב-15 מעלות, אותה מדפסת תסדוק חלקים גבוהים. מי שמדפיס ABS בחורף בארץ מכסה את המדפסת בשמיכה — או קונה מדפסת עם תא מחומם.
ABS+ אינו תקן. כמו PLA+, כל יצרן מגדיר בעצמו מה הפלוס: אצל eSUN, לABS+ שאנחנו מחזיקים, זה ניסוח שמתכווץ פחות ומריח פחות, ומאפשר להדפיס חלקים קטנים ובינוניים גם במדפסת עם תא פסיבי — לא מחומם — במחיר של ירידה קלה בעמידות החום. הוא לא "ABS יותר טוב" אלא ABS יותר סלחני, וזה מה שרוב המדפיסים הביתיים בעצם צריכים.
ABS מול PETG ומול ASA — מתי לבחור מה
השאלה שמגיעה אלינו הכי הרבה על ABS אינה "איך מדפיסים אותו" אלא "האם אני בכלל צריך אותו", ורוב הפעמים התשובה הכנה היא שלא. PETG מכסה את רוב מה שאנשים חושבים שהם צריכים ABS בשבילו: חלק לרכב, מחזיק שחוטף מכות, תושבת שנושאת משקל — כל אלה עובדים ב-PETG, במדפסת פתוחה, בלי ריח. ABS נכנס לתמונה בשלושה מצבים מובחנים. הראשון הוא חום מעל 80 מעלות — תא מנוע, סביבת תאורה חזקה, חלקים בתוך המדפסת עצמה — שבו PETG מתרכך ו-ABS לא. השני הוא גימור: כשצריך חלק ששויף, נצבע או הוחלק באצטון עד שנראה כמו מוצר מהזרקה, PETG פשוט אינו מאפשר את זה. והשלישי הוא הדבקה — כשהחלק גדול מהמדפסת ומודפס בכמה חלקים, חיבור באצטון ב-ABS חזק כמו החומר עצמו, ובעוד שב-PETG כל חיבור הוא נקודת חולשה.
ומול ASA השאלה הפוכה: למה בכלל ABS, אם ASA הוא אותו חומר עם עמידות ב-UV? שלוש סיבות. ASA יקר יותר בצורה מורגשת, ולחלקים שחיים בתוך הבית זה תשלום על תכונה שלא משתמשים בה. מבחר הצבעים ב-ABS רחב יותר — כולל גוונים חיים כמו סגול ענבים וירוק שיא שלא תמיד קיימים ב-ASA. ו-ABS מעט קל יותר להדפסה, כי ASA מתכווץ אפילו יותר ודורש תא חם עוד יותר. הכלל שלנו: חלק שיראה שמש — ASA, וזה נושא המדריך הבא; כל השאר — ABS, ואם אין תא סגור — PETG.
הגדרות מומלצות — נקודת התחלה
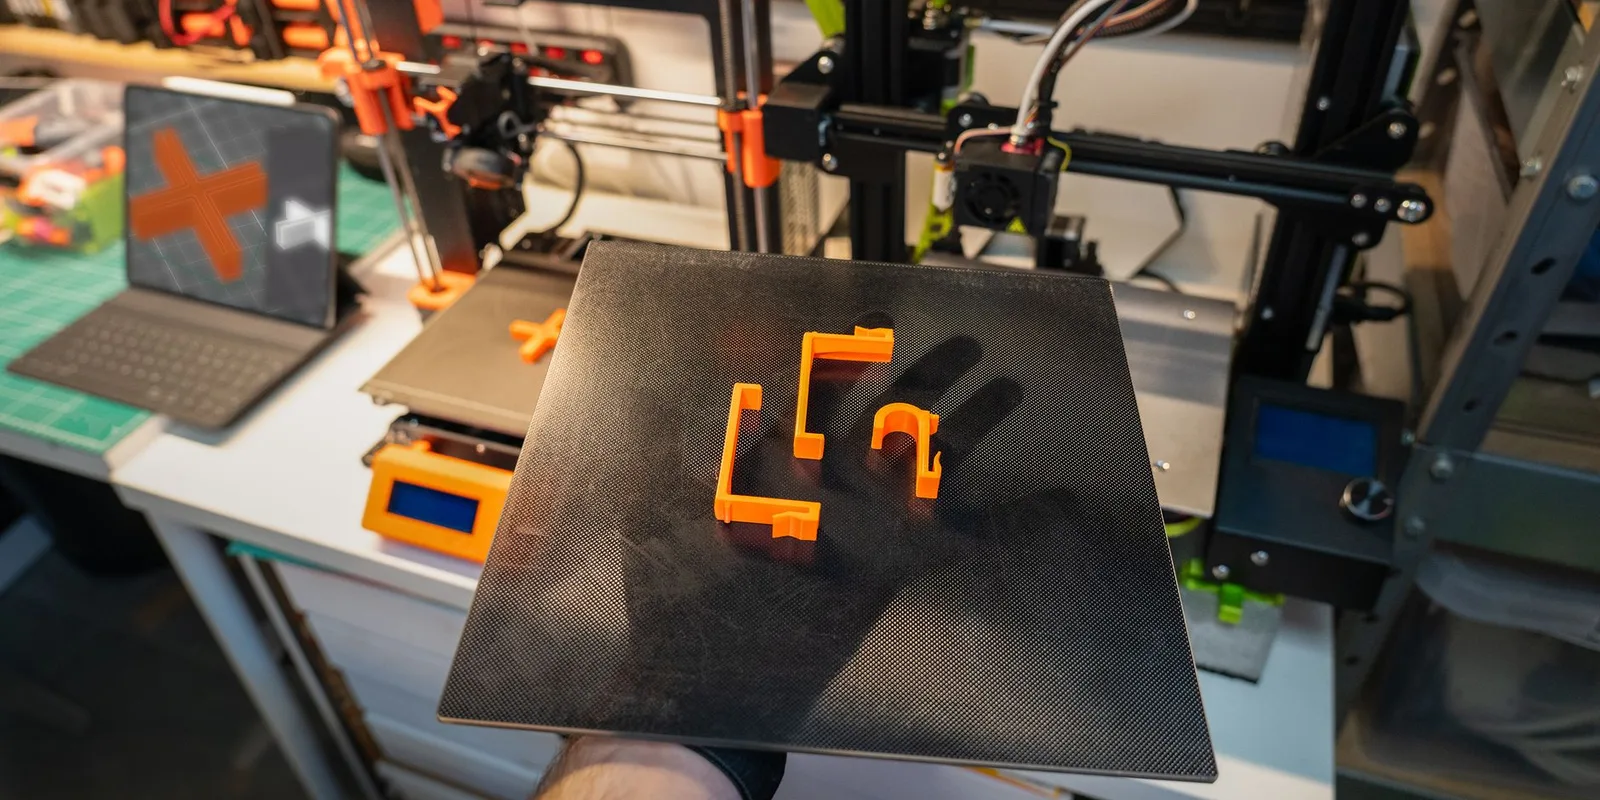
המספרים מבוססים על Prusa, על Simplify3D ועל הנתונים של eSUN. ב-ABS ההגדרה החשובה ביותר אינה בסלייסר בכלל — היא הטמפרטורה בתוך התא. כל השאר משני.
| פרמטר | ABS | ABS+ |
|---|---|---|
| ראש ההדפסה | 230–260°C | 230–255°C |
| משטח ההדפסה | 95–110°C | 90–105°C |
| תא סגור | חובה; 40–55°C באוויר | מומלץ מאוד; פסיבי מספיק לחלקים קטנים |
| מאוורר | כבוי; עד 10–20% לגשרים בלבד | 0–20% |
| מהירות | 40–70 מ"מ/ש׳ | 40–80 מ"מ/ש׳ |
| ריטרקשן — הזנה ישירה | 0.8–1.5 מ"מ ב-30–40 מ"מ/ש׳ | 0.8–1.5 מ"מ |
| ריטרקשן — Bowden | 4–6 מ"מ | 4–6 מ"מ |
| הידבקות למשטח | PEI חלק, או ABS מומס באצטון על זכוכית; brim 5–10 מ"מ | PEI; brim 5 מ"מ |
| ייבוש | 65–70°C, 4 שעות | 65–70°C, 4 שעות |
שתי הערות. "ABS juice" — פיסות ABS מומסות בכמה מיליליטר אצטון ומרוחות על משטח זכוכית — הוא הטריק הישן והאמין ביותר להדבקת ABS למשטח; על PEI הוא מיותר, ואפילו מזיק, כי ABS נדבק ל-PEI חלק בעצמו. והמאוורר כבוי אינו המלצה אלא תנאי: כל זרם אוויר קר על שכבה חמה של ABS הוא סדק בהמתנה. גשר קצר שחייב מאוורר מקבל 10–20 אחוז, לאותן שכבות בלבד, וזהו.
ואיך יודעים כמה חם בתא בלי מד? מדחום מטבח דיגיטלי עם חוט, מהסוג שמודדים בו בשר, עולה כמה שקלים ונכנס דרך פתח הכבלים; מניחים את החיישן באמצע הגובה של התא, לא ליד המשטח. אחרי רבע שעה עם המשטח על 100 ודלת סגורה, תא פסיבי במדפסת שולחנית מגיע בדרך כלל ל-35–42 מעלות — גבולי ל-ABS רגיל, מספיק ל-ABS+ — ותא עם חימום אקטיבי ל-50–60. אם המספר נמוך מ-35, שמיכה או קרטון על המדפסת מעלים אותו ב-5–8 מעלות, וזה הבדל שרואים בחלק.
עשה ואל תעשה
עשו:
- חממו את המדפסת 10–15 דקות לפני ההדפסה, עם המשטח על 100 והדלת סגורה, כדי שהאוויר בתא יגיע לטמפרטורה לפני השכבה הראשונה. זו ההגדרה שאינה בסלייסר.
- עגלו פינות בעיצוב. פינה חדה היא הנקודה שבה מתח ההתכווצות מתרכז ומרים את החלק; רדיוס של 3–5 מ"מ מפזר אותו.
- הוסיפו brim של 5–10 מ"מ, ובחלקים גדולים — "אוזני עכבר" בפינות: דיסקיות דקות שמחזיקות את הפינה למשטח ונחתכות אחר כך.
- תנו לחלק להתקרר בתוך התא הסגור לפני שפותחים. חלק גדול שיוצא לחדר קר ב-30 שניות עלול להיסדק בקול.
אל תעשו:
- אל תדפיסו ABS במדפסת פתוחה בחדר ממוזג. המזגן הוא בדיוק זרם האוויר הקר שסודק חלקים.
- אל תדפיסו ABS לחלקים שיחיו בחוץ. הוא יצהיב ויתפורר. לזה יש ASA.
- אל תעשו החלקה באצטון בחדר סגור, ליד להבה או עם חלק שעדיין חם. אצטון דליק ומתנדף מהר; כלי סגור, מרפסת, כפפות.
- אל תשאירו ילדים או חיות מחמד בחדר עם מדפסת ABS פועלת ופתוחה. זה הכלל היחיד במדריך שאין לו "אבל".
מה ניתן למצוא אצלנו בחנות
במדף ה-ABS שלנו יש שלוש משפחות. ABS+ של eSUN — הסלחני מבין השלושה, ומה שאנחנו ממליצים למי שיש לו מדפסת סגורה בלי חימום תא — בתשעה גוונים, כולל חום שוקולד, ירוק שיא וסגול ענבים שלא מוצאים בכל מקום. ABS של AGF בשבעה גוונים יסודיים, ו-ABS של SUNLU בגוונים כמו ירוק זית, כסף ותכלת, זמין גם בבאנדל של ארבעה גלילים לבחירה — למי שמדפיס למכירה ורוצה כמה צבעים באותה משלוח. אם אתם שואלים את עצמכם אם המדפסת שלכם מתאימה ל-ABS בכלל: יש לה דלת ומכסה? ABS+. יש לה גם חימום תא? ABS רגיל, וכל מה שהוא יודע. אין לה דלת? התשובה הכנה היא PETG, ואם החום הוא הסיבה — ASA במדריך הבא. ואם אתם קונים ABS בפעם הראשונה, קחו גליל אחד ולא באנדל: תבדקו קודם שהתא שלכם מחזיק את הטמפרטורה, ורק אחר כך תתחייבו לצבעים.
מהחנות — רלוונטי לכתבה


שאלות נפוצות על פילמנט ABS
חייבים תא סגור בשביל ABS?
ל-ABS רגיל — כן, לכל דבר גדול מכמה סנטימטרים. ההתכווצות שלו מרימה פינות וסודקת שכבות כשהאוויר מסביב קר, ותא סגור שמחזיק 40–55 מעלות פותר את שניהם. ABS+ סלחני יותר ומאפשר חלקים קטנים בתא פסיבי, אבל לא במדפסת פתוחה.
באיזו טמפרטורה מדפיסים ABS?
230–260 מעלות בראש ההדפסה, 95–110 במשטח, מאוורר כבוי, ותא ב-40–55 מעלות. הטמפרטורה בתא חשובה יותר מכל הגדרה בסלייסר.
למה ABS מתעקם ומתרומם מהמשטח?
הוא מתכווץ בכ-0.8 אחוז בהתקררות, והשכבות התחתונות שכבר קרו נמשכות על ידי העליונות שעדיין מתכווצות. הפתרון: משטח ב-100–110, תא סגור, מאוורר כבוי, פינות מעוגלות בעיצוב, ו-brim של 5–10 מ"מ.
ABS מסוכן לבריאות?
בחימום הוא משחרר סטירן וחלקיקים אולטרה־דקים בריכוז גבוה בהרבה מ-PLA. בחדר ביתי זה אינו סכנה מיידית, אבל הוא מודפס במדפסת סגורה, בחדר שאינו חדר שינה, עם צינור לחלון או מסנן HEPA ופחם. לא במדפסת פתוחה בסלון.
מה ההבדל בין ABS ל-ABS+?
ABS+ הוא ניסוח של היצרן שמתכווץ פחות ומריח פחות, ומאפשר להדפיס חלקים קטנים ובינוניים במדפסת סגורה בלי חימום תא. המחיר: ירידה קלה בעמידות החום. אין תקן ל"פלוס" — כל יצרן מגדיר בעצמו.
איך עושים החלקה באצטון?
כלי זכוכית או מתכת סגור, מעט אצטון בתחתית או על נייר בדפנות, החלק על במה קטנה שלא נוגעת בנוזל, 5–15 דקות לפי הגודל, ואז ייבוש של שעות בלי לגעת. במרפסת או בחדר מאוורר, בלי להבה, עם כפפות ניטריל. תוצאה: גימור מבריק בלי קווי שכבה.
ABS מתאים לשימוש בחוץ?
לא. קרינת UV הורסת את הבוטדיאן — הגומי שנותן לו חסינות למכה — והחלק מצהיב ומתפורר תוך חודשים בשמש ישראלית. לחוץ יש ASA: אותו חומר עם מרכיב עמיד ב-UV.
איך מדביקים חלקי ABS זה לזה?
באצטון, לא בדבק. טיפה על שני המשטחים, לחיצה, והחלקים מתמזגים לחתיכה אחת עם חוזק של החומר עצמו. זה מאפשר להדפיס חלקים גדולים מהמדפסת בכמה חלקים ולחבר אותם בלי קו תפר חלש.
ABS הוא החומר של מי שיש לו מדפסת סגורה ורוצה חלקים שמרגישים כמו מוצר: עמידים בחום, חסינים למכה, ניתנים לשיוף, לצביעה ולהחלקה. הוא דורש תא חם ואוויר נקי, ובתמורה נותן מה שאף חומר "קל" אינו נותן. המדריך הבא בסדרה: פילמנט ASA — ABS שלמד לחיות בשמש, ולמה הוא הפך לחומר שאנחנו ממליצים עליו לכל מה שחי בחוץ בישראל.
אסף צבארי — בעלים של מייקר דיפו. רואה חשבון ומנהל כספים לשעבר שהפך תחביב של שנים לעיסוק מלא, ועוסק בעצמו בהזמנות, בפניות ובמציאת הפתרונות ללקוחות החנות.
קרדיטים לתמונות: צילום מאת Polesie Toys ב-Pexels · צילום מאת Jakub Zerdzicki ב-Pexels · צילום מאת Min An ב-Pexels · צילום מאת Jakub Zerdzicki ב-Pexels

פילמנט ולחות: איך לזהות, לייבש ולאחסן נכון
פילמנט שספג לחות מייצר חוטים, פצפוצים ושכבות חלשות. איך מזהים בוודאות, באיזו טמפרטורה מייבשים כל חומר, ואיך מאחסנים נכון באקלים הישראלי.

הדפסה צבעונית בתלת מימד הדור הבא – כל הטכנולוגיות לשנת 2026
הכירו את הדור הבא של הדפסת תלת-מימד רב-צבעונית לשנת 2026: מטכנולוגיות החלפת הראשים החכמות ועד לפתרונות שישימו סוף לבזבוז הזמן ולפסולת הפלסטיק המיותרת.
פילמנט PLA — המדריך המלא: מתירס לחלק מודפס, ומתי לעבור ל-PLA+
מה זה PLA, למה הוא מתעקם ברכב בקיץ, מה ההבדל בין PLA ל-PLA+, Silk ו-Wood, הגדרות הדפסה מומלצות, בריאות ואוורור — וכל הצבעים שיש אצלנו. המדריך הראשון בסדרת הפילמנטים.

איך עובדת מדפסת תלת מימד? המדריך המלא למייקר המתחיל 2026
רוצים להבין איך הקסם קורה? המדריך המלא שמסביר איך עובדת מדפסת תלת מימד (FDM), מהם חלקי המדפסת, ואיך הופכים קובץ במחשב למוצר פיזי ביד.
פילמנט PVB למדפסת תלת מימד — המדריך המלא: שקיפות אמיתית בהחלקה באלכוהול
מה זה PVB ולמה הוא בשמשת הרכב שלכם, למה הוא נמס באלכוהול ולא במים, איך מדפיסים לשקיפות, שתי שיטות החלקה ומתי כל אחת, בטיחות, הגדרות — ומה מדפיסים בו בפועל.
Bambu Studio — הטריקים שלא מכירים: כיול, תפר שנעלם, תמיכות שמציירים ומודיפיירים
לשונית הכיול, Scarf Seam, Variable Layer Height, Support Painting, מודיפיירים, Cut ו-Measure, חוזק דרך דפנות ולא מילוי, חיסכון ב-AMS, ועשר הגדרות קטנות שמשנות תוצאה. תקף גם ל-OrcaSlicer.