

מרכז הידע
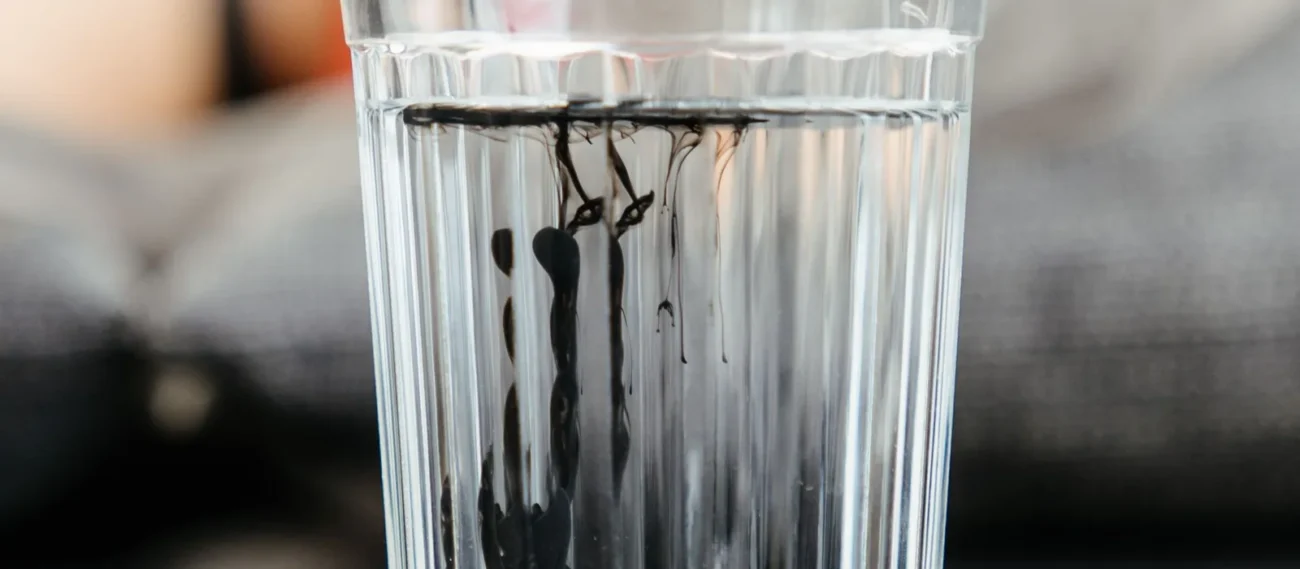
PVA הוא הפילמנט היחיד בסדרה הזו שלא נועד להישאר בחלק. מדפיסים אותו, ואז שמים את החלק בקערת מים, וחוזרים אחרי כמה שעות — וה-PVA איננו. מה שנשאר הוא רק החלק האמיתי, ב-PLA או ב-PETG, עם החללים הפנימיים, הזוויות התלויות והמנגנונים המורכבים שבלי חומר תמיכה שנמס אי אפשר היה להדפיס בכלל, או שהיו יוצאים עם צלקות של תמיכות שנתלשו בכוח. גלגל שיניים שמסתובב בתוך בית סגור, כדור בתוך כלוב, ציר כדורי שמודפס במקומו, תעלה פנימית מפותלת — כל אלה חייבים תמיכה שאפשר להעלים בלי לגעת, וזה מה ש-PVA עושה.
זה המדריך התשיעי בסדרת הפילמנטים, וההמשך הטבעי של מדריך ה-PVB — כי PVB מיוצר מ-PVA, ושני החומרים חולקים את אותו רעיון של "פלסטיק שנמס במשהו ביתי", רק שאחד נמס באלכוהול ונשאר, והשני נמס במים ונעלם. נסביר מה PVA בכלל, איפה הוא נמצא בבית בלי שידעתם, למה הוא דורש מדפסת עם שני ראשים ומה עושים בלי, איך הוא מתנהג במדפסת ובמים, ולמה הוא החומר הרגיש ביותר ללחות שנמכר — יותר מניילון. ההשוואה הכללית בין החומרים שכן נשארים בחלק נמצאת במאמר ההשוואה.
מה זה PVA — ולמה הוא נמס במים
PVA הוא ראשי התיבות של פוליוויניל אלכוהול, ופולימר עם "אלכוהול" בשם הוא נדיר: רוב הפלסטיקים בנויים משרשראות פחמן ומימן בלבד, שדוחות מים, ואילו ב-PVA על כל יחידה חוזרת יושבת קבוצת הידרוקסיל — אותה קבוצה שיש במים עצמם ובאלכוהול. מולקולות מים נמשכות לקבוצות האלה, נדחפות בין השרשראות, ומפרידות אותן זו מזו עד שהפולימר כולו מתפזר במים כמו סוכר. זה אינו פירוק כימי — השרשראות נשארות שלמות — אלא המסה, כמו של מלח, ומה שנשאר בקערה הוא תמיסה עכורה מעט של PVA במים.
אותה תכונה בדיוק היא הבעיה במדפסת: חומר שנמס במים ממהר גם לספוג אותם מהאוויר, ו-PVA הוא החומר הרגיש ביותר ללחות מבין כל הפילמנטים — יותר מניילון, יותר מ-PC. גליל PVA שנשאר פתוח בקיץ ישראלי מתחיל להתקלקל תוך שעות, לא ימים: הוא מתרכך, נהיה דביק, ואחר כך מבעבע ומתפחם בראש ההדפסה. הצפיפות שלו, 1.23–1.25 גרם לסמ"ק, דומה ל-PLA, וטמפרטורת ההדפסה שלו, 185–210 מעלות, קרובה מאוד ל-PLA — וזה אינו מקרה, כי חומר תמיכה צריך להידפס באותם תנאים כמו החומר שהוא תומך בו, ו-PLA הוא בן הזוג הטבעי שלו.
עוד עובדה חשובה, כי היא תחסוך לכם שאלה: PVA אינו "דבק PVA". דבק העץ הלבן, שגם נקרא PVA, הוא פוליוויניל אצטט — קרוב משפחה שממנו מייצרים את הפוליוויניל אלכוהול, אבל חומר אחר, שאינו נמס במים אחרי שהתייבש. השם המשותף מבלבל, ומקל דבק PVP למשטח ההדפסה הוא חומר שלישי. שלושה חומרים, שלוש אותיות, ורק אחד מהם הוא הפילמנט.
ולא כל PVA זהה. הפולימר מיוצר בדרגות שונות של "הידרוליזה" — כלומר, כמה מקבוצות האצטט המקוריות הומרו לאלכוהול — והדרגה הזו קובעת כמה מהר הוא נמס ובאיזו טמפרטורה: PVA שהומר במלואו נמס רק במים חמים ומחזיק טוב באוויר, ו-PVA שהומר חלקית נמס גם במים קרים אבל סופג לחות מהר יותר. פילמנטים יושבים באמצע, וזו הסיבה שיצרנים שונים נותנים זמני המסה שונים — ושמה שכתוב על הגליל שלכם חשוב יותר ממה שכתוב במדריך כללי. BVOH, שהוזכר, הוא קרוב משפחה שנוסח להימס מהר יותר ולספוג פחות, במחיר גבוה בהרבה.
מקפסולת הכביסה למדפסת — היסטוריה קצרה
PVA יוצר לראשונה ב-1924 בגרמניה, בידי הכימאים וילי הרמן ווולפרם הנל, ובמשך כמעט מאה שנה הוא חומר שנמצא בכל מקום ואיש אינו מזהה: הוא הציפוי הדק שמחזיק את סיבי הבד בזמן האריגה ונשטף אחר כך, הוא הסרט השקוף שעוטף קפסולות כביסה וטבליות למדיח ונמס במגע עם המים, הוא מייצב לרקמה שנעלם בכביסה, הוא מרכיב בטיפות עיניים ובנוזל עדשות מגע, והוא הסרט שמפריד בין שכבות בתבניות של סיבי זכוכית. הרעיון תמיד זהה: חומר שעושה עבודה זמנית ואז נעלם במים.
הדפסת התלת־ממד אימצה את הרעיון הזה מוקדם יחסית — מכונות תעשייתיות של Stratasys השתמשו בחומרי תמיכה מסיסים כבר בשנות האלפיים, אם כי במים עם תוספים — ואל המדפסות השולחניות PVA הגיע סביב 2013–2014, עם הדור הראשון של מדפסות עם שני ראשי הדפסה לחובבים. חברת Ultimaker הפכה אותו לסטנדרט כשהשיקה ב-2016 מדפסת שמיועדת מראש לזוג PLA/PVA, ומאז הוא חומר התמיכה המסיס הנפוץ ביותר, לצד BVOH — פולימר דומה שנמס מהר יותר ורגיש מעט פחות ללחות, אבל יקר בהרבה. ה-PVA של eSUN שאנחנו מחזיקים הוא הגרסה הסטנדרטית, ועל דף המוצר שלה נשענים חלק מהמספרים בהמשך.
למה צריך חומר תמיכה שנמס — ומתי לא
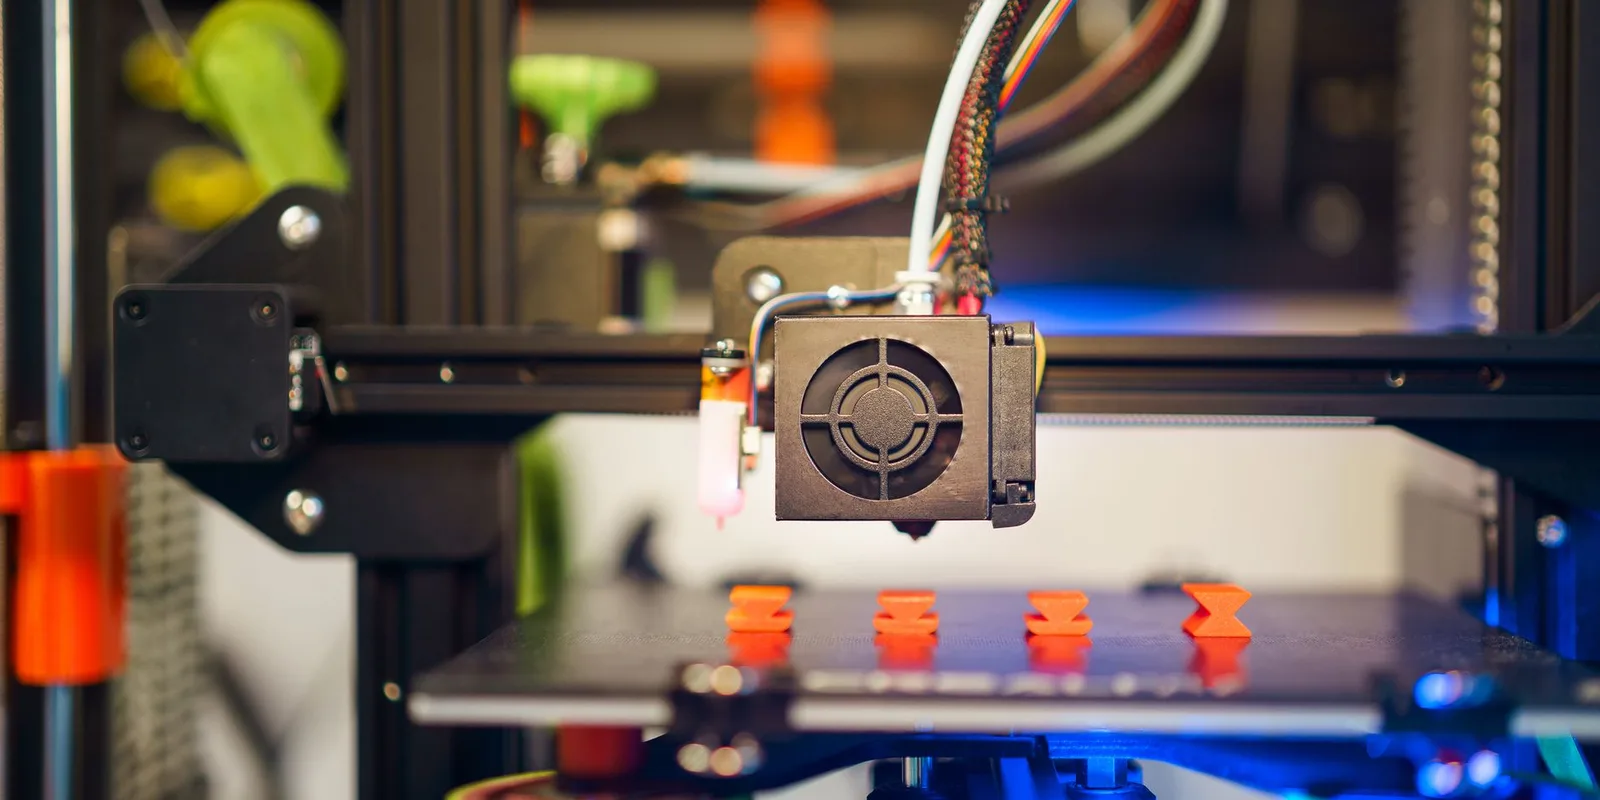
מדפסת FDM בונה שכבה על שכבה, וכל שכבה צריכה משהו מתחתיה. זווית תלויה של עד 45–50 מעלות מסתדרת בלי כלום, כי כל שכבה נשענת מספיק על הקודמת; מעבר לזה, ובגשרים ארוכים, צריך תמיכה — עמודים דקים שהסלייסר מוסיף מתחת לחלק ושמסירים אחר כך. תמיכות מאותו חומר של החלק עובדות, אבל יש להן שני מחירים: הן משאירות צלקת במקום שנגעו בחלק, כי הן חייבות להידבק אליו מספיק כדי להחזיק; ואי אפשר להסיר אותן ממקום שאין אליו גישה — חלל פנימי, תעלה, מנגנון סגור. חומר תמיכה שנמס פותר את שניהם: הוא נדבק לחלק בדיוק כמו שצריך, כי הוא נעלם במקום להיתלש, והוא יוצא מכל חלל שמים יכולים להיכנס אליו.
ומתי לא? ברוב החלקים. תמיכות רגילות ב-PLA, עם ההגדרות הנכונות — מרווח של 0.2 מ"מ מהחלק, ממשק דק — מסתדרות במרבית המקרים ועולות כלום. PVA משתלם כשאחד משלושת הדברים נכון: יש חלל סגור או פנימי שתמיכה רגילה לא תצא ממנו; פני השטח התחתונים חייבים להיות מושלמים, בלי סימני תמיכה, למשל בדגם שנמכר; או המנגנון מודפס במקומו — גלגלי שיניים בתוך בית, ציר כדורי, שרשרת — וכל תמיכה שנתלשת תשבור אותו. לכל השאר, PVA הוא הוצאה ושעות הדפסה נוספות בלי סיבה. אנחנו אומרים את זה לכל מי שמבקש אותו "בשביל שיהיה": קנו אותו כשיש חלק שדורש אותו, ותשמרו אותו אטום עד אז.
היתרונות — ולמה הם קיימים
גיאומטריה שאין דרך אחרת להדפיס. וזה לא ניסוח שיווקי אלא תיאור מדויק של מה שקורה כשמסירים את המגבלה של "כל שכבה צריכה משהו מתחתיה". מנגנונים שמודפסים במקומם, חללים פנימיים, תעלות מפותלות, זוויות תלויות של 90 מעלות ומטה עם משטח תחתון חלק לגמרי — כל אלה הופכים מ"אי אפשר" ל"מדפיסים ומחכים". זו הסיבה היחידה שצריך PVA, והיא מספיקה.
נדבק ל-PLA בדיוק נכון. חומר תמיכה צריך להידבק לחלק מספיק כדי להחזיק אותו בזמן ההדפסה, ולא יותר מזה — ורוב החומרים נכשלים באחד משני הכיוונים. PVA נאחז ב-PLA מספיק כדי להחזיק גשר ארוך, ולא כל כך שיישאר סימן — וכשהוא נמס, פני השטח שהיו עליו יוצאים חלקים כמעט כמו השכבה העליונה. עם PETG ההידבקות חלשה יותר ודורשת ממשק צפוף; עם ABS ו-ASA היא כמעט אינה קיימת, ולחומרים האלה יש חומרי תמיכה אחרים (HIPS, שנמס בלימונן — נישתי מכדי להיכנס לסדרה).
מאפשר להדפיס חלק שלם במקום להרכיב. הרבה מהחלקים שאנשים מדפיסים בשניים־שלושה חלקים ומדביקים — קופסה עם מכסה מתחבר, מנגנון עם ציר, גוף עם תעלה פנימית — היו יכולים להיות חלק אחד, אם רק הייתה תמיכה שיוצאת מבפנים. חלק אחד חזק מחלק מודבק, מדויק ממנו, ולוקח פחות זמן עבודה, גם אם יותר זמן הדפסה. זו הסיבה שמי שמדפיס מוצרים למכירה מגיע ל-PVA לא בשביל הגיאומטריה המרהיבה אלא בשביל פחות שלבי הרכבה.
מים, ותו לא. בלי ממסים, בלי אדים, בלי כפפות: קערה, מים פושרים, ולילה. תמיסת PVA מדוללת נחשבת בטוחה לשפיכה לביוב עם הרבה מים לפי רוב היצרנים, ו-PVA עצמו מתפרק ביולוגית — בקצב תלוי תנאים, ולא באופן שכדאי לסמוך עליו לגבי כמויות גדולות.
החסרונות — ומה עושים איתם
לחות — הרגיש ביותר בענף. נאמר, ונחזור, כי זה החיסרון שקובע אם PVA עובד בכלל. גליל PVA שספג לחות מתרכך, נמתח ונקרע בגלגל ההזנה, ובראש ההדפסה הוא מבעבע, מוציא חומר לא אחיד, ובמקרה גרוע — מתפחם ומייצר שאריות שחורות שסותמות את הפייה, כי PVA מתפרק בחום מעל 220 מעלות במקום להימס. הכלל: הגליל חי במייבש או בקופסה אטומה עם סיליקה ג׳ל, תמיד, ומודפס ישירות משם. ייבוש ב-45–55 מעלות למשך 6–8 שעות, לפי מדריך הלחות, ולא גבוה יותר — מעל 60 הליפופים נדבקים זה לזה והגליל הופך לגוש. ואם גליל PVA כבר הפך לדביק ורך, הוא לרוב אבוד; ייבוש מחזיר גליל שספג מעט, לא גליל שספג הרבה.
שני ראשים, או עבודה ידנית. זו המגבלה שקובעת למי החומר הזה מתאים בכלל, ורוב מי ששואל אותנו עליו מגלה כאן שהוא לא. PVA הוא חומר תמיכה, ולכן הוא שימושי באמת רק במדפסת עם שני ראשי הדפסה — או עם מערכת החלפת פילמנט אוטומטית (AMS, MMU ודומותיהן) — שמדפיסה את החלק בחומר אחד ואת התמיכות ב-PVA באותה שכבה. במדפסת עם ראש אחד אפשר להחליף פילמנט ידנית בגובה מסוים, וזה עובד רק כשהתמיכה כולה נמצאת מתחת לגובה הזה — למשל בסיס PVA לחלק עם תחתית מורכבת — ובלי סבלנות זה לא כדאי. במערכות החלפה אוטומטיות יש בעיה משלהן: כל החלפה מבזבזת חומר בטיהור הראש, ו-PVA שעובר דרך ראש שהדפיס לפני כן PLA ב-215 מעלות עלול להתפחם. מגדל טיהור ומהירות החלפה גבוהה עוזרים.
יקר, ואיטי. שני דברים שכדאי לדעת לפני שמתכננים הדפסה שלמה סביבו. PVA יקר בהרבה מ-PLA, ומדפיסים אותו לאט — 20–40 מ"מ לשנייה — כי הוא רך וצמיג. הדפסה עם PVA לוקחת פי אחד וחצי עד פי שניים מהדפסה עם תמיכות רגילות, ומשתמשת בחומר שרובו נזרק. זו הסיבה שמצמצמים אותו: מגדירים בסלייסר שרק הממשק — שתיים־שלוש השכבות שנוגעות בחלק — יהיה PVA, וגוף התמיכה יהיה מחומר החלק. אותה תוצאה בחמישית מהחומר.
קיץ ישראלי — הכפלה של הבעיה. כל מה שנאמר על לחות נכון בכל מקום, אבל בערים לחוף הים, ביולי־אוגוסט, בלחות של 75–85 אחוז בלילה, PVA מגיע למצב שבו הוא אינו ניתן להדפסה תוך שעות ספורות באוויר. מה שאנחנו רואים בפועל: אנשים שמדפיסים PVA בהצלחה בחורף, כשהבית יבש יחסית, נכשלים באותו גליל ביולי ומחפשים את הבעיה בהגדרות. הבעיה באוויר. הפתרון היחיד שעובד בקיץ הוא מייבש עם מעבר ישיר למדפסת, כך שהגליל נשאר ב-50 מעלות כל זמן ההדפסה — וזה, ב-PVA, לא שדרוג אלא הציוד המינימלי.
המסה שלוקחת זמן. תמיכה דקה נמסה בשעה־שעתיים; גוש PVA בתוך חלל סגור, עם פתח קטן, יכול לקחת לילה ויותר. מים פושרים, 30–40 מעלות, מזרזים; מים חמים מ-50 מעלות מעוותים PLA. ערבוב, החלפת מים כשהם מתעכרים, ומברשת רכה בסוף לשאריות — זה התהליך.
בריאות ובטיחות
PVA הוא מהחומרים הבטוחים ביותר לעבודה: הוא משמש בטיפות עיניים ובנוזל לעדשות מגע, אינו רעיל, והפליטות שלו בטמפרטורת ההדפסה נמוכות ובלי ריח מיוחד. הסיכון היחיד הוא חימום יתר — מעל 220–230 מעלות הוא מתפרק במקום להימס, ומשחרר ריח חריף ותרכובות שלא רוצים לנשום; ראש שנשאר חם עם PVA בפנים בין הדפסות הוא הדרך הבטוחה להגיע לשם. הפתרון: טמפרטורה בטווח, ולא להשאיר PVA בראש חם ולא פעיל. התמיסה אחרי ההמסה בטוחה למגע, ושפיכה לביוב עם הרבה מים מקובלת לפי רוב היצרנים; מי שמייצר כמויות גדולות — למשל בסדרות — עדיף שיאדה את המים בכלי פתוח ויזרוק את השארית המוצקה.
שלוש עובדות שלא ידעתם על PVA
קפסולת הכביסה עטופה בו. הסרט השקוף שמחזיק את הנוזל בקפסולה ונעלם במכונה הוא PVA — אותו חומר בדיוק, בעובי של עשרות מיקרונים. הוא מתוכנן להימס במים קרים תוך דקות, ו-PVA לפילמנט מנוסח להימס לאט יותר, כדי לא להתפרק מהלחות באוויר בזמן ההדפסה.
הוא הסיבה שאפשר להדפיס שרשרת. כל דגם של שרשרת, מסבים כדוריים ומפרקים שמודפסים במקומם ומסתובבים מיד אחרי ההדפסה — עובד כי בין החוליות היה PVA שנמס. בלי חומר תמיכה מסיס, "מודפס במקומו" מוגבל למרווחים של 0.3–0.5 מ"מ שהסלייסר מצליח לגשר.
PVB הוא PVA שלמד לשחות. מגיבים PVA עם בוטיראלדהיד, רוב קבוצות האלכוהול נסגרות לטבעות, והתוצאה — PVB — כבר אינה נמסה במים אלא באלכוהול, ונשארת שקופה ויציבה. שני החומרים בסדרה הזו הם אותה שרשרת בשני מצבים.
סדר הפעולות בפועל — מהגליל ועד הקערה
כך נראית הדפסה עם PVA מההתחלה ועד הסוף, כי הסדר חשוב יותר מכל הגדרה בודדת. לפני: הגליל יוצא מהמייבש או מהקופסה האטומה ישירות למדפסת, ואם הוא היה פתוח יותר מיום — 6–8 שעות ייבוש קודם. בסלייסר מגדירים את החומר הראשי לגוף התמיכה ואת PVA לממשק בלבד, שתיים־שלוש שכבות, עם מרווח אפס בין הממשק לחלק — כי הממשק נעלם ואין צורך במרווח. במערכת החלפה: מגדל טיהור, ומהירות החלפה גבוהה. בזמן ההדפסה: משגיחים על עשר הדקות הראשונות — אם ה-PVA יוצא מבעבע או לא נדבק ל-PLA, עוצרים; זה לא ישתפר. אחרי: מורידים את החלק מהמשטח, מסירים ביד את גוף התמיכה מחומר החלק (הוא נשבר בקלות כי הוא ישב על PVA), ומה שנשאר — הממשק הדק — הולך לקערה.
ההמסה: מים פושרים בקערה גדולה מספיק שהחלק צף בה, ערבוב ראשון אחרי חצי שעה, החלפת מים כשהם מתעכרים, ומברשת שיניים רכה בסוף לפינות. חלק עם חללים פנימיים — להטות כל כמה שעות כדי שהמים יחליפו את עצמם בפנים. הייבוש: החלק שיצא מהמים רטוב לגמרי, ו-PLA סופג מעט; יום על מגבת לפני שמרכיבים. וה-PVA שנשאר על הגליל חוזר לקופסה מיד — לא "אחרי שאסיים לסדר", מיד.
הגדרות מומלצות — נקודת התחלה
המספרים מבוססים על מדריך החומרים של Simplify3D, על מדריך ה-PVA של MatterHackers ועל הנתונים של eSUN. ב-PVA שתי הגדרות קובעות: הטמפרטורה, שחייבת להישאר מתחת ל-220, והמצב של הגליל — יבש או לא.
| פרמטר | PVA | הערה |
|---|---|---|
| ראש ההדפסה | 185–210°C | לא מעל 220 — מתפחם |
| משטח ההדפסה | 45–60°C | כמו PLA שאיתו הוא מודפס |
| מאוורר | 50–100% | לפי החומר הראשי |
| מהירות | 20–40 מ"מ/ש׳ | רך וצמיג; לאט |
| ריטרקשן | 1–2 מ"מ ישירה; 3–5 Bowden | נוטה לחוטים |
| ממשק תמיכה | 2–3 שכבות PVA, גוף מחומר החלק | חוסך 80% מהחומר |
| מגדל טיהור | כן, במערכות החלפה | מונע פיחום בראש |
| ראש עומד | לא להשאיר חם עם PVA בפנים | מתפחם וסותם |
| ייבוש | 45–55°C, 6–8 שעות; הדפסה מהמייבש | לא מעל 60 — נדבק |
| המסה | מים 30–40°C, ערבוב, 2–12 שעות | לא מעל 50 — PLA מתעוות |
עשה ואל תעשה
עשו:
- הגדירו PVA רק לממשק התמיכה, וגוף התמיכה מחומר החלק. חמישית מהחומר, אותה תוצאה.
- הדפיסו מתוך מייבש או קופסה אטומה. PVA שנמצא באוויר של קיץ ישראלי שעתיים כבר אינו אותו PVA.
- טענו את ה-PVA רגע לפני ההדפסה והוציאו אותו מיד אחריה. במערכות החלפה — הגדירו מגדל טיהור.
- ערבבו את המים בהמסה, והחליפו אותם כשהם מתעכרים. תמיסה רוויה מפסיקה להמיס.
אל תעשו:
- אל תעברו 220 מעלות, ואל תשאירו PVA בראש חם בין הדפסות. הוא מתפחם ומייצר סתימה שקשה מאוד לנקות.
- אל תקנו PVA "בשביל שיהיה". קנו אותו כשיש חלק שדורש אותו, ושמרו אטום. גליל שנפתח ונשכח — אבוד.
- אל תשתמשו ב-PVA כתמיכה ל-ABS או ל-ASA. הוא לא נדבק אליהם, והתמיכות ייפלו באמצע ההדפסה.
- אל תמיסו במים חמים מ-50 מעלות כדי "לזרז". החלק ב-PLA יתעוות, וזה חסר טעם אחרי לילה של הדפסה.
מה ניתן למצוא אצלנו בחנות
אנחנו מחזיקים PVA של eSUN, בקטגוריית הפילמנטים המיוחדים, בגליל של חצי קילוגרם — ובכוונה לא קילוגרם: PVA הוא חומר שמדפיסים ממנו מעט בכל פעם, שהחלק שלו נזרק, ושמתקלקל כשהוא נשאר פתוח, וגליל קטן שנגמר לפני שהוא ניזוק עדיף על גליל גדול שנזרק חצי. הוא מגיע בצבע טבעי, נדבק יפה ל-PLA ובקצת עבודה ל-PETG, ומודפס באותם 200–210 מעלות של הגליל שהוא תומך בו. אם אתם קונים אותו לראשונה: תדפיסו איתו קודם משהו קטן ומיותר — כדור בכלוב, למשל — כדי ללמוד את הזמנים של המדפסת ושל ההמסה, לפני החלק שבאמת חשוב לכם. ואם אתם מגלים שאתם מדפיסים עם PVA לעיתים קרובות — כלומר, שהחלקים שלכם באמת דורשים אותו — כדאי לשקול BVOH, שנמס מהר יותר וסולח מעט יותר ללחות; אבל בשביל חלק אחד או שניים בחודש, PVA הוא הבחירה ההגיונית, בגליל הקטן.
מהחנות — רלוונטי לכתבה


שאלות נפוצות על פילמנט PVA
מה ההבדל בין PVA ל-PVB?
PVB מיוצר מ-PVA: מגיבים אותו עם בוטיראלדהיד, ורוב קבוצות האלכוהול נסגרות לטבעות. התוצאה — PVB — נמסה באלכוהול ולא במים, שקופה, ונשארת בחלק. PVA נמס במים ונעלם, ולכן הוא חומר תמיכה. אותה שרשרת, שני מצבים.
חייבים מדפסת עם שני ראשים בשביל PVA?
בפועל — כן, או מערכת החלפת פילמנט אוטומטית. עם ראש אחד אפשר להחליף ידנית בגובה מסוים, וזה עובד רק כשכל התמיכה נמצאת מתחת לאותו גובה. במערכות החלפה — מגדל טיהור, כדי ש-PVA לא יתפחם בראש שהדפיס PLA.
באיזו טמפרטורה מדפיסים PVA?
185–210 מעלות, ולעולם לא מעל 220 — מעבר לזה הוא מתפרק במקום להימס, מתפחם וסותם את הפייה. משטח ב-45–60, כמו ה-PLA שהוא תומך בו. ולא להשאיר PVA בראש חם בין הדפסות.
כמה זמן לוקח ל-PVA להימס?
תמיכה דקה — שעה־שעתיים במים פושרים של 30–40 מעלות עם ערבוב. גוש בתוך חלל סגור — לילה ויותר. להחליף מים כשהם מתעכרים, ולא לחמם מעל 50 מעלות כי PLA מתעוות. מברשת רכה בסוף לשאריות.
למה ה-PVA שלי מבעבע ונקרע?
לחות. PVA הוא החומר הרגיש ביותר ללחות בין הפילמנטים, ובקיץ ישראלי הוא מתקלקל תוך שעות באוויר. ייבוש ב-45–55 מעלות למשך 6–8 שעות, והדפסה ישירות מתוך מייבש או קופסה אטומה. גליל שכבר דביק ורך — לרוב אבוד.
PVA מתאים כתמיכה לכל חומר?
ל-PLA — מצוין. ל-PETG — עם ממשק צפוף, סביר. ל-ABS ול-ASA — לא, הוא אינו נדבק אליהם ונופל. לחומרים האלה יש חומרי תמיכה אחרים, ולרוב מסתפקים בתמיכות רגילות מאותו חומר.
איך חוסכים PVA?
מגדירים בסלייסר שרק ממשק התמיכה — שתיים־שלוש השכבות שנוגעות בחלק — יהיה PVA, וגוף התמיכה מחומר החלק. אותה תוצאה, כחמישית מהחומר, ופחות החלפות ראש.
מה עושים עם המים אחרי ההמסה?
תמיסת PVA מדוללת נחשבת בטוחה לביוב עם הרבה מים לפי רוב היצרנים, ו-PVA אינו רעיל. בכמויות גדולות — לאדות בכלי פתוח ולזרוק את השארית המוצקה.
PVA הוא הכלי שפותח את הגיאומטריות שמדפסת אחרת לא מסוגלת להן — ומחיר הכלי הוא משמעת: יבש תמיד, מתחת ל-220 תמיד, ורק כשיש חלק שבאמת דורש אותו. המדריך הבא בסדרה: פילמנטים מחוזקים בסיבים — פחמן מול זכוכית, מה הם עושים לחוזק, לקשיחות ולפייה, ולמה כמעט כולם שחורים.
אסף צבארי — בעלים של מייקר דיפו. רואה חשבון ומנהל כספים לשעבר שהפך תחביב של שנים לעיסוק מלא, ועוסק בעצמו בהזמנות, בפניות ובמציאת הפתרונות ללקוחות החנות.
קרדיטים לתמונות: צילום מאת cottonbro studio ב-Pexels · צילום מאת RDNE Stock project ב-Pexels · צילום מאת Jakub Zerdzicki ב-Pexels · צילום מאת Magda Ehlers ב-Pexels

פילמנט ולחות: איך לזהות, לייבש ולאחסן נכון
פילמנט שספג לחות מייצר חוטים, פצפוצים ושכבות חלשות. איך מזהים בוודאות, באיזו טמפרטורה מייבשים כל חומר, ואיך מאחסנים נכון באקלים הישראלי.

הדפסה צבעונית בתלת מימד הדור הבא – כל הטכנולוגיות לשנת 2026
הכירו את הדור הבא של הדפסת תלת-מימד רב-צבעונית לשנת 2026: מטכנולוגיות החלפת הראשים החכמות ועד לפתרונות שישימו סוף לבזבוז הזמן ולפסולת הפלסטיק המיותרת.
פילמנט PLA — המדריך המלא: מתירס לחלק מודפס, ומתי לעבור ל-PLA+
מה זה PLA, למה הוא מתעקם ברכב בקיץ, מה ההבדל בין PLA ל-PLA+, Silk ו-Wood, הגדרות הדפסה מומלצות, בריאות ואוורור — וכל הצבעים שיש אצלנו. המדריך הראשון בסדרת הפילמנטים.

איך עובדת מדפסת תלת מימד? המדריך המלא למייקר המתחיל 2026
רוצים להבין איך הקסם קורה? המדריך המלא שמסביר איך עובדת מדפסת תלת מימד (FDM), מהם חלקי המדפסת, ואיך הופכים קובץ במחשב למוצר פיזי ביד.
פילמנט PVB למדפסת תלת מימד — המדריך המלא: שקיפות אמיתית בהחלקה באלכוהול
מה זה PVB ולמה הוא בשמשת הרכב שלכם, למה הוא נמס באלכוהול ולא במים, איך מדפיסים לשקיפות, שתי שיטות החלקה ומתי כל אחת, בטיחות, הגדרות — ומה מדפיסים בו בפועל.
פילמנט ABS — המדריך המלא: מהלגו לתא הסגור, ולמה הוא מתעקם
מה זה ABS, למה הלגו עשוי ממנו, למה הוא מתעקם ומסריח ולמה זה אותו מנגנון, תא סגור ואוורור, החלקה באצטון, הגדרות מומלצות, ABS מול ABS+ — וכל הצבעים שיש אצלנו.