

מרכז הידע
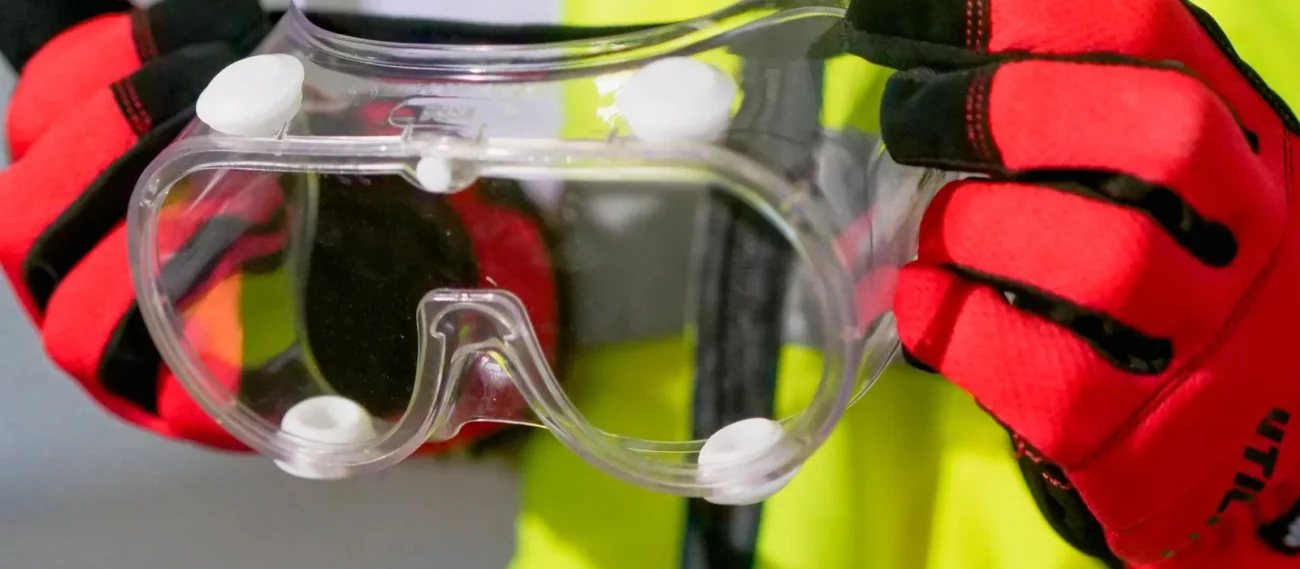
פוליקרבונט הוא החומר שאליו מגיעים כשהכול נגמר: כש-PETG התרכך, כש-ABS נשבר, כשהחלק צריך לשאת עומס אמיתי ב-110 מעלות, לספוג מכה של פטיש בלי להיסדק, או להיות שקוף וחזק בו־זמנית. זה החומר של משקפי המגן, של קסדות האופנוע, של גגות הסככות, של עדשות הפנסים ברכב ושל הזגוגיות "החסינות" בבנקים — ואפשר להדפיס אותו במדפסת שולחנית, בתנאי שהמדפסת מוכנה לתת לו את מה שהוא דורש. הוא דורש הרבה. הוא גם החומר היחיד בסדרה הזו שאנחנו אומרים עליו במפורש: אם אין לכם תא סגור מחומם וראש הדפסה שמגיע ל-280 מעלות בנוחות, אל תקנו אותו עדיין.
זה המדריך השישי בסדרת הפילמנטים, ובו נסביר מה פוליקרבונט בכלל, למה הוא כל כך חזק, למה כמעט כל פילמנט PC שנמכר למדפסות ביתיות הוא בעצם תערובת ולא PC טהור, מה זה עושה בפועל, איזה תנאים הוא דורש ולמה, ואיך יודעים אם החלק שלכם באמת צריך אותו או שהוא צריך רק ASA. ההשוואה הרחבה בין החומרים הנפוצים נמצאת במאמר ההשוואה; PC אינו שם, כי הוא מעבר לגבול של "נפוץ".
מה זה פוליקרבונט — ולמה הוא חזק כל כך
פוליקרבונט הוא פולימר שהשרשראות שלו בנויות מטבעות ארומטיות — מבנים של שישה אטומי פחמן במעגל, יציבים וקשיחים מאוד — שמחוברות זו לזו דרך קבוצה שנקראת קרבונט, ומכאן השם. הטבעות מקנות לשרשרת נוקשות, והחיבורים ביניהן מאפשרים לה להתעוות מעט לפני שהיא נקרעת, וזה השילוב הנדיר שמייצר חומר שגם קשיח מאוד וגם חסין מאוד למכה — שני דברים שברוב הפלסטיקים באים על חשבון זה את זה. PLA קשיח ושביר; TPU חסין ורך; פוליקרבונט קשיח וחסין, ועמידותו למכה גבוהה פי כמה מזו של ABS ופי עשרות מזו של PLA. זו הסיבה שמשקפי מגן עשויים ממנו: הם צריכים להישאר שקופים ולעצור שבב מתכת שעף.
המבנה הארומטי גם מסביר את עמידות החום. טמפרטורת המעבר הזגוגי של פוליקרבונט טהור, הנקודה שבה החומר מתרכך, נמצאת סביב 145–150 מעלות — הרבה מעל ה-100 של ABS ו-ASA — ולכן הוא מחזיק בסביבות שבהן כל חומר אחר בסדרה הזו כבר נכנע: תא מנוע ליד המנוע עצמו, ליד גופי חימום, במים רותחים לאורך זמן, בתוך המדפסת ממש ליד ראש ההדפסה. אבל אותו מבנה הוא גם הסיבה שקשה להדפיס אותו: כדי שהשרשראות הנוקשות האלה יזרמו, צריך לחמם אותן ל-270–310 מעלות, והן מתכווצות בהתקררות בשיעור שמרים פינות מכל משטח שאינו לוהט. הצפיפות שלו, 1.20 גרם לסמ"ק, דומה ל-PLA.
ויש עוד דבר שחשוב לדעת לפני שקונים: רוב פילמנטי ה-PC למדפסות שולחניות אינם פוליקרבונט טהור. PC טהור דורש 300 מעלות ומעלה, תא ב-80–100 מעלות ומשטח ב-120–140, תנאים שרק מדפסות תעשייתיות מספקות. מה שנמכר כ"PC" למדפסות ביתיות הוא כמעט תמיד תערובת — PC עם ABS, עם PBT או עם תוספי זרימה — שמורידה את טמפרטורת ההדפסה ל-260–290 ואת דרישות התא לרמה שמדפסת סגורה טובה מסוגלת לה, במחיר של עמידות חום נמוכה יותר מזו של PC טהור: 100–120 מעלות במקום 145. זה עדיין הרבה יותר מכל חומר אחר, ועדיין החומר החזק ביותר שאפשר להדפיס בבית — רק שכדאי לקרוא את דף המפרט ולא את השם.
ממשקפי המגן לחללית — היסטוריה קצרה
פוליקרבונט התגלה פעמיים בשנה אחת. ב-1953, הרמן שנל בחברת באייר בגרמניה ודניאל פוקס בחברת ג׳נרל אלקטריק בארצות הברית הגיעו, בנפרד וללא ידיעה זה על זה, לאותו פולימר — ושתי החברות השיקו אותו מסחרית בסוף שנות החמישים, באייר תחת השם Makrolon וג׳נרל אלקטריק תחת השם Lexan. שני השמות הפכו למותגים שכל מהנדס מכיר, ו-Makrolon, כיום של חברת Covestro, עדיין נמכר תחת אותו שם. השימושים הראשונים היו במקומות שבהם זכוכית הייתה כבדה או מסוכנת מדי: קסדות טייסים, זגוגיות חסינות, מכסים למכשירים.
ואז הגיע הרגע המפורסם ביותר של החומר: ב-1969, המצחיות של קסדות האסטרונאוטים של אפולו 11, שדרכן ניל ארמסטרונג הסתכל על הירח, היו מפוליקרבונט Lexan — כי הוא היה החומר היחיד שקוף מספיק, קל מספיק, ועמיד מספיק למכה של מיקרו־מטאוריט. מאז הוא הפך לחומר של משקפי מגן ומשקפי שמש, של דיסקים (התקליטור עשוי כולו מפוליקרבונט), של קסדות אופנוע, של גגות סככות ושל עדשות פנסי רכב. אל מדפסות התלת־ממד הוא הגיע בשנות התשעים במכונות התעשייתיות של Stratasys, ולמדפסות ביתיות — סביב 2014–2016, כשיצרנים פיתחו את התערובות שתיארנו וכשמדפסות עם ראש שמגיע ל-300 מעלות הפכו לזמינות. הוא נשאר חומר של מי שצריך אותו, לא של מי שרוצה לנסות.
היתרונות — ולמה הם קיימים
חוזק וחסינות למכה שאין להם מתחרה בין הפילמנטים. חלק PC מודפס נכון סופג מכת פטיש שמנפצת ABS ומפוררת PLA, ונושא עומס מתיחה גבוה יותר מכל חומר אחר בסדרה, למעט הגרסאות עם סיבי פחמן. לתושבות שנושאות משקל, לגלגלי שיניים, לחלקי מכונות ולכל דבר שנכשל בחומר אחר — זה החומר.
עמידות בחום שמתחילה היכן שהאחרים נגמרים. 100–120 מעלות בתערובות המסחריות, 145 בפוליקרבונט טהור. חלקים בתא מנוע, סביב גופי חימום, בתוך מכשירים שמתחממים, במים רותחים — סביבות שמוציאות ASA מכלל שימוש הן סביבות העבודה של PC.
שקיפות. וזו תכונה שכדאי לעצור עליה רגע, כי היא נדירה: רוב החומרים החזקים אטומים, ורוב החומרים השקופים חלשים. פוליקרבונט טבעי שקוף כמעט כמו זכוכית, ובהדפסה איטית עם דפנות דקות ומילוי מלא אפשר להגיע לחלקים שמעבירים אור באמת — כיסויים למדים, מגני תצוגה, עדשות פשוטות. זה השילוב היחיד של שקוף וחזק שמדפסת מסוגלת לו.
יציבות מידות ועמידות לאורך זמן. חלק שנושא עומס במשך שנה שלמה — מתלה, מסגרת, תושבת של מנוע — מתכופף לאט ברוב הפלסטיקים גם בלי חום. PC אינו זוחל תחת עומס, אינו מתעייף במחזורי חום־קור, ועמיד לרוב השמנים והחומצות המדוללות. חלק PC שהותקן נשאר במידותיו שנים — ואם אין UV, גם בצבעו; בשמש הוא מצהיב לאט, ולכן לחוץ, ASA עדיין עדיף.
החסרונות — ומה עושים איתם
הטמפרטורה. 260–290 מעלות בתערובות, 300 ומעלה בטהור, ורוב ראשי ההדפסה במדפסות בינוניות מוגבלים ל-260–280 — הם יגיעו לשם, אבל בקושי, והצינור הפנימי מ-PTFE שנמצא בחלקם מתחיל להתפרק ולשחרר גזים רעילים מעל 250–260 מעלות. הדפסת PC דורשת ראש הדפסה "כל־מתכתי", בלי PTFE במסלול החם, וזו לא הגדרה אלא חומרה. ומעל 280 גם הפייה מפליז מתחילה להתבלות; פייה מפלדה מוקשית מחזיקה.
ההתעקמות. PC מתכווץ בהתקררות יותר מ-ABS, ומשטח ב-100–120 מעלות ותא ב-50–70 הם התנאים המינימליים — לא האופטימליים — לחלק בינוני. בלי תא מחומם, PC מוגבל לחלקים קטנים, ועם brim רחב ואוזני עכבר בכל פינה. אנשים שואלים אותנו אם "אפשר לנסות במדפסת פתוחה", והתשובה הכנה: אפשר, וזה ייכשל, וזה יעלה גליל שהוא היקר בסדרה.
לחות — הרבה, ומהר. פוליקרבונט סופג מים כמו ניילון, ולחות בפילמנט אינה רק בועות ופצפוצים אלא הידרוליזה: המים מגיבים עם השרשראות בטמפרטורת ההדפסה וקוטעים אותן, כך שהחלק יוצא חלש בפער גדול גם כשהוא נראה בסדר. גליל PC פתוח בקיץ ישראלי מתקלקל בימים. הכלל: ייבוש ב-80 מעלות למשך 6–8 שעות לפני כל הדפסה, לפי מדריך הלחות, ורצוי הדפסה ישירות מתוך מייבש. זה החומר היחיד בסדרה שבו נכתוב: בלי מייבש, אל תתחילו.
הידבקות למשטח — חזקה מדי או חלשה מדי. PC נדבק ל-PEI חלק ב-110 מעלות בעוצמה שמסירה את הציפוי, ולזכוכית — עד כדי כך שהוא לוקח שבבים איתו. הפתרון הוא שכבת הפרדה: מקל דבק PVP, או משטח PEI מחוספס. ולהפך — על משטח קר מדי הוא פשוט לא נאחז. הטווח הנכון צר, וזה חלק ממה שהופך את החומר לתובעני.
קשה לגמר. PC קשה לשיוף, אינו נמס באצטון (ההחלקה של ABS אינה עובדת עליו), ומקבל צבע רק עם פריימר. מה שמודפס הוא מה שמקבלים, וזה מחייב להדפיס אותו נכון מהפעם הראשונה. הטיפול היחיד אחרי ההדפסה שכן משתלם הוא חימום מבוקר (annealing): שעה בתנור ב-100–110 מעלות, עם התקררות איטית בתוך התנור הכבוי, משחררת את המתחים הפנימיים שנוצרו בהתקררות המהירה על המשטח ומעלה את החוזק בין השכבות בצורה מורגשת. החלק מתכווץ בתהליך בכאחוז, ולכן זה מתאים לחלקים שהמידות שלהם אינן קריטיות, או שמודפסים גדולים באחוז מראש.
שמש. פוליקרבונט טהור מצהיב ומתחספס ב-UV לאורך שנים — גיליונות הגגות עשויים ממנו רק בזכות ציפוי UV שמוסיפים במפעל, ושאינו קיים בפילמנט. לכן PC אינו החומר לחלק שחי בחוץ, גם כשהוא החזק ביותר: תושבת חיצונית תשרוד ב-ASA שנים ותצהיב ב-PC. השילוב של חום גבוה וגם שמש — למשל חלק על גג רכב — הוא המקום היחיד שבו PC בחוץ מוצדק, ואז בצבע כהה, שמסתיר את ההצהבה, ועם הבנה שהוא יוחלף מתישהו.
בריאות ואוורור
שני נושאים, ושניהם דורשים דיוק. הראשון הוא BPA, ביספנול A — המונומר שממנו פוליקרבונט נבנה, ושהפך למוכר בגלל בקבוקי התינוקות שהוסרו מהמדפים לפני עשור. בפילמנט המוגמר ה-BPA כבר קשור בתוך השרשרת, וההדפסה אינה משחררת אותו בכמויות משמעותיות; הדאגה הרלוונטית לבקבוקים — שטיפה במים חמים לאורך שנים — אינה תרחיש של חלק מכני. עדיין, וזה בדיוק המקום שבו הכלל שלנו על מזון הופך לחד־משמעי: לא מדפיסים ב-PC כלים, בקבוקים או שום דבר שנוגע במזון או במשקה, גם אם היצרן שותק, וגם אם החומר שקוף ונראה כמו כוס.
השני הוא הפליטות בזמן הדפסה: ב-280 מעלות, פוליקרבונט משחרר חלקיקים אולטרה־דקים ותרכובות בריכוז שדומה ל-ABS, ותערובות PC/ABS משחררות גם סטירן. תא סגור עם צינור החוצה או מסנן HEPA ופחם הוא חובה, כמו ב-ABS — ובמקרה של PC ממילא יש תא סגור, כי בלעדיו החומר אינו מדפיס. ואם במדפסת יש צינור PTFE במסלול החם: הוא מתפרק מעל 260 מעלות ומשחרר גזים שמסוכנים בשאיפה — עוד סיבה, מעבר לאיכות ההדפסה, לראש כל־מתכתי.
שלוש עובדות שלא ידעתם על פוליקרבונט
התקליטור כולו פוליקרבונט. דיסק CD או DVD הוא דיסקית פוליקרבונט שקופה בעובי 1.2 מ"מ, שעליה מוטבעים החריצים המיקרוסקופיים ומעליהם שכבת אלומיניום דקה. החומר נבחר כי הוא שקוף, יציב במידות ברמה של מיקרונים, ואינו מתעוות בחום של הנגן. אם יש לכם דיסק ישן, יש לכם דגימת PC.
אפשר לכופף אותו קר. בניגוד לאקריליק, שנסדק, גיליון פוליקרבונט אפשר לכופף בטמפרטורת החדר עד זווית ניכרת והוא יחזיק את הצורה — תכונה שמנצלים בשלטים ובכיסויים. חלק מודפס דק ב-PC מתנהג באותה צורה: הוא מתכופף לפני שהוא נשבר, בפער גדול מכל חומר קשיח אחר.
לחות מקלקלת אותו גם אחרי ההדפסה — אבל לאט. ההידרוליזה שהורסת פילמנט רטוב בראש ההדפסה פועלת גם על חלק מוגמר במים חמים לאורך חודשים ושנים. PC במים רותחים לזמן קצר — בסדר; חלק PC שחי בתוך דוד מים חמים — לא. לזה יש חומרים אחרים לגמרי.
האם החלק שלכם באמת צריך PC
זו השאלה שאנחנו שואלים כל מי שמבקש פוליקרבונט, כי ברוב המקרים התשובה היא לא, וזה חוסך לו גליל יקר והרבה תסכול. שלוש שאלות מסדרות את זה. מה הטמפרטורה המרבית שהחלק יפגוש? מתחת ל-75 — PETG; עד 95 — ASA או ABS; מעל — PC. מה סוג העומס? עומס סטטי, משקל שיושב — ASA מספיק כמעט תמיד; מכה חוזרת, נפילה, פטיש — PC. האם הוא צריך להיות שקוף וחזק בו־זמנית? אם כן — אין תחליף. מי שענה "מעל 95" או "מכה" או "שקוף וחזק" צריך PC ומדפסת שמסוגלת לו; כל השאר ירוויחו יותר מ-ASA, ומהמדריך שלו. ואם השאלה היא קשיחות ולא חסינות — כלומר חלק שאסור לו להתכופף בכלל — התשובה היא בכלל סיבי פחמן, במדריך המחוזקים.
ההתלבטות השנייה בתדירותה היא PC מול ניילון, ושני החומרים מבלבלים כי שניהם "הנדסיים", שניהם דורשים חום ותא, ושניהם סופגים לחות. ההבדל בתפקיד: ניילון הוא חומר של תנועה — גלגלי שיניים, צירים, תותבים, כל מה שמתחכך במשהו אחר — כי הוא חלקלק, סופג שחיקה ואינו נשחק; פוליקרבונט הוא חומר של עמידה — תושבות, מסגרות, כיסויים, כל מה שנושא עומס ומכה בלי לזוז — כי הוא קשיח ואינו נמעך. גלגל שיניים ב-PC ישחק את עצמו ואת בן זוגו; תושבת בניילון תתכופף ותזחל תחת עומס. ואם החלק גם נע וגם נושא — למשל זרוע עם ציר — ניילון עם סיבי פחמן, שהוא נושא המדריך הבא, נותן את שני הדברים.
הגדרות מומלצות — נקודת התחלה
המספרים מבוססים על מדריך החומרים של Simplify3D, על מדריך ההדפסה של MatterHackers ועל מפרט ה-PC של SUNLU שאנחנו מחזיקים, שהוא תערובת שמיועדת למדפסות שולחניות. הם נקודת התחלה לחומר שבו הטווח צר; מגדל טמפרטורה אינו המלצה אלא תנאי.
| פרמטר | PC (תערובת שולחנית) | הערה |
|---|---|---|
| ראש ההדפסה | 260–290°C | ראש כל־מתכתי; פייה מפלדה מעל 280 |
| משטח ההדפסה | 100–120°C | PEI מחוספס או מקל דבק על PEI חלק |
| תא סגור | חובה; 50–70°C באוויר | מחומם עדיף. פסיבי — חלקים קטנים בלבד |
| מאוורר | כבוי; 0–10% לגשרים | |
| מהירות | 30–50 מ"מ/ש׳ | לאט — החומר צמיג גם ב-280 |
| ריטרקשן — הזנה ישירה | 1–2 מ"מ ב-30–40 מ"מ/ש׳ | |
| brim | 8–12 מ"מ + אוזני עכבר | בכל חלק, גם קטן |
| גובה שכבה | 0.2 מ"מ | שכבות עבות מדי מחלישות הידבקות |
| ייבוש | 80°C, 6–8 שעות, לפני כל הדפסה | עדיף הדפסה מתוך מייבש |
הערה על השכבה הראשונה, כי ב-PC היא הכול: משטח בקצה העליון של הטווח, מהירות 15 מ"מ לשנייה, קו ראשון רחב ב-120 אחוז, וחימום מוקדם של 15–20 דקות עם הדלת סגורה לפני שהראש נוגע במשטח. אם השכבה הראשונה של PC יושבת יפה ואינה מתרוממת בפינות אחרי חמש השכבות הראשונות, ההדפסה כמעט תמיד תצליח; אם היא מתרוממת — עוצרים מיד, כי היא לא תשתפר, ומעלים את המשטח והתא. ועוד פרט קטן שחוסך גליל: אחרי שההדפסה נגמרת, משאירים את החלק על המשטח עד שהתא כולו התקרר לטמפרטורת החדר, ורק אז מנתקים — חלק PC גדול שמורידים חם עלול להתעוות בדקות שבהן הוא מתקרר לא אחיד באוויר.
עשה ואל תעשה
עשו:
- ייבשו לפני כל הדפסה, גם גליל חדש. PC מגיע מהמפעל אטום, אבל בקיץ ישראלי הוא סופג לחות מהרגע שהאריזה נפתחה, והידרוליזה אינה נראית — היא רק מחלישה.
- ודאו שאין PTFE במסלול החם של הראש. זו שאלה של בטיחות לפני שהיא שאלה של איכות.
- הדפיסו קובייה של 20 מ"מ קודם, ותשברו אותה. חלק PC שנשבר בקלות בין השכבות מספר לכם על לחות או על תא קר, לפני שבזבזתם שמונה שעות על החלק האמיתי.
- תכננו לחוזק: דפנות של 4 קווים, מילוי 40 אחוז ומעלה, פינות מעוגלות. PC יקר מכדי להדפיס בו חלק חלש.
אל תעשו:
- אל תדפיסו PC במדפסת פתוחה, או בסגורה בלי חימום לחלק גדול. הוא יתרומם, ואתם תאשימו את הגליל.
- אל תדפיסו ב-PC שום דבר למגע עם מזון או משקה. גם לא "כוס לניסיון".
- אל תנסו להחליק PC באצטון. הוא לא נמס בו, ומה שכן נמס הוא הסבלנות שלכם.
- אל תקנו PC כי "הוא הכי חזק". קנו אותו כי החלק שלכם פוגש 100 מעלות או מכה, ובדקתם שהמדפסת מסוגלת. אחרת ASA.
מה ניתן למצוא אצלנו בחנות
אנחנו מחזיקים PC של SUNLU, בלבן, בקטגוריית הפוליקרבונט — תערובת שמיועדת למדפסות שולחניות סגורות, עם טמפרטורת הדפסה של 260–290 שרוב הראשים הכל־מתכתיים מגיעים אליה, ועם עמידות חום שמתחילה היכן ש-ASA נגמר. גליל אחד, צבע אחד, ובכוונה: PC הוא חומר שקונים בשביל תכונה מוגדרת ולא בשביל גוון, ומי שצריך אותו יודע בדיוק למה. אם אתם קוראים את זה ומתלבטים אם המדפסת שלכם מתאימה — כתבו לנו את הדגם לפני שאתם מזמינים, ונגיד לכם בכנות. ואם התשובה היא "לא עדיין", ASA של eSUN או AGF יעשה את רוב העבודה בינתיים. ולמי שכן מדפיס PC באופן קבוע — למשל לחלקי מכונות שמוחלפים בסדרות — כדאי לדעת שהגליל הלבן הוא גם הגליל הנכון: בצבע טבעי אין פיגמנט שמשנה את הזרימה, הפליטות הן הנמוכות ביותר, ואפשר לצבוע אחר כך עם פריימר לכל גוון שצריך, כך שגליל אחד מכסה גם חלקים גלויים וגם נסתרים.
מהחנות — רלוונטי לכתבה

שאלות נפוצות על פילמנט פוליקרבונט
איזו מדפסת צריך בשביל PC?
ראש הדפסה כל־מתכתי (בלי PTFE במסלול החם) שמגיע ל-280–290 מעלות בנוחות, משטח ב-110–120, ותא סגור — עדיף מחומם. מדפסת פתוחה אינה מתאימה; מדפסת סגורה בלי חימום מתאימה לחלקים קטנים בלבד.
באיזו טמפרטורה מדפיסים פוליקרבונט?
תערובות PC למדפסות שולחניות: 260–290 מעלות בראש, 100–120 במשטח, תא ב-50–70. PC טהור דורש 300 ומעלה ותא ב-80–100, וזה כבר תחום של מכונות תעשייתיות.
PC חזק יותר מ-ABS?
בפער גדול, גם בחוזק מתיחה וגם — במיוחד — בחסינות למכה. הוא גם עמיד בחום ב-20–50 מעלות יותר. המחיר: טמפרטורת הדפסה גבוהה בהרבה, התעקמות חזקה יותר, ורגישות גבוהה ללחות.
למה חלק ה-PC שלי נשבר בקלות?
כמעט תמיד לחות. מים בפילמנט מגיבים עם השרשראות בטמפרטורת ההדפסה וקוטעים אותן — הידרוליזה — והחלק יוצא חלש גם כשהוא נראה בסדר. ייבוש ב-80 מעלות למשך 6–8 שעות לפני כל הדפסה. הסיבה השנייה: תא קר, שמחליש את ההידבקות בין השכבות.
PC בטוח למגע עם מזון?
לא. פוליקרבונט נבנה מ-BPA, וגם אם ההדפסה אינה משחררת אותו בכמויות משמעותיות, זה לא חומר לכלים, בקבוקים או כל דבר שנוגע במזון או במשקה — גם לא לניסיון.
מה ההבדל בין PC לתערובת PC/ABS?
PC טהור מתרכך ב-145 מעלות ודורש 300 ומעלה להדפסה. תערובות — רוב מה שנמכר למדפסות ביתיות — מדפיסות ב-260–290, מתעקמות פחות, ומחזיקות 100–120 מעלות. עדיין החומר החזק ביותר להדפסה ביתית; פשוט לקרוא את המפרט ולא את השם.
אפשר להדפיס PC שקוף?
כן, וזה השילוב היחיד של שקוף וחזק שמדפסת מסוגלת לו. דפנות של קו אחד או שניים, מילוי 100 אחוז בקווים מקבילים, הדפסה איטית וחמה, וגליל בצבע טבעי. התוצאה: אפקט זכוכית קפואה, לא זכוכית — אבל חזק כמו קסדה.
מתי לבחור ASA במקום PC?
כמעט תמיד, אלא אם החלק פוגש מעל 95 מעלות, סופג מכות חזקות חוזרות, או צריך להיות שקוף וחזק. ASA קל בהרבה להדפסה, זול יותר, ועמיד ב-UV — ולרוב החלקים "החזקים" הוא מספיק ומעבר לכך.
פוליקרבונט הוא הגבול העליון של מה שמדפסת שולחנית מסוגלת לו — חוזק, חסינות וחום ברמה שאין לאף חומר אחר בסדרה — והוא דורש בתמורה ראש כל־מתכתי, תא חם, גליל יבש לחלוטין, וכנות עם עצמכם לגבי השאלה אם החלק באמת צריך אותו. המדריך הבא בסדרה: פילמנט ניילון — החומר של גלגלי השיניים והצירים, למה הוא סופג מים יותר מכל חומר אחר, ומה PA12 עם סיבי פחמן משנה בתמונה.
אסף צבארי — בעלים של מייקר דיפו. רואה חשבון ומנהל כספים לשעבר שהפך תחביב של שנים לעיסוק מלא, ועוסק בעצמו בהזמנות, בפניות ובמציאת הפתרונות ללקוחות החנות.
קרדיטים לתמונות: צילום מאת Kindel Media ב-Pexels · צילום מאת Mikhail Nilov ב-Pexels · צילום מאת Ayyeee Ayyeee ב-Pexels · צילום מאת Jakub Zerdzicki ב-Pexels

פילמנט ולחות: איך לזהות, לייבש ולאחסן נכון
פילמנט שספג לחות מייצר חוטים, פצפוצים ושכבות חלשות. איך מזהים בוודאות, באיזו טמפרטורה מייבשים כל חומר, ואיך מאחסנים נכון באקלים הישראלי.

הדפסה צבעונית בתלת מימד הדור הבא – כל הטכנולוגיות לשנת 2026
הכירו את הדור הבא של הדפסת תלת-מימד רב-צבעונית לשנת 2026: מטכנולוגיות החלפת הראשים החכמות ועד לפתרונות שישימו סוף לבזבוז הזמן ולפסולת הפלסטיק המיותרת.
פילמנט PLA — המדריך המלא: מתירס לחלק מודפס, ומתי לעבור ל-PLA+
מה זה PLA, למה הוא מתעקם ברכב בקיץ, מה ההבדל בין PLA ל-PLA+, Silk ו-Wood, הגדרות הדפסה מומלצות, בריאות ואוורור — וכל הצבעים שיש אצלנו. המדריך הראשון בסדרת הפילמנטים.

איך עובדת מדפסת תלת מימד? המדריך המלא למייקר המתחיל 2026
רוצים להבין איך הקסם קורה? המדריך המלא שמסביר איך עובדת מדפסת תלת מימד (FDM), מהם חלקי המדפסת, ואיך הופכים קובץ במחשב למוצר פיזי ביד.
פילמנט PVB למדפסת תלת מימד — המדריך המלא: שקיפות אמיתית בהחלקה באלכוהול
מה זה PVB ולמה הוא בשמשת הרכב שלכם, למה הוא נמס באלכוהול ולא במים, איך מדפיסים לשקיפות, שתי שיטות החלקה ומתי כל אחת, בטיחות, הגדרות — ומה מדפיסים בו בפועל.
פילמנט ABS — המדריך המלא: מהלגו לתא הסגור, ולמה הוא מתעקם
מה זה ABS, למה הלגו עשוי ממנו, למה הוא מתעקם ומסריח ולמה זה אותו מנגנון, תא סגור ואוורור, החלקה באצטון, הגדרות מומלצות, ABS מול ABS+ — וכל הצבעים שיש אצלנו.