

מרכז הידע
אקריליק הוא החומר שנותן את התוצאה הנקייה ביותר בלייזר, והוא גם החומר שגורם לרוב התסכול. אותו לוח בדיוק ייחתך בקצה שקוף ומלוטש במכונה אחת, ייתקע באמצע בשנייה, ולא יזוז בכלל בשלישית. ההבדל אינו באיכות הלוח ואינו ב”כמה ואט יש לכם” — הוא בהתאמה בין אורך הגל של המכונה לבין החומר שמונח תחתיה.
המדריך הזה מסדר את זה לפי חמש מכונות: CO2 150W, CO2 80W, דיודה 20W, פייבר 30W ו-UV 5W. לכל אחת — מה היא מסוגלת לעשות באקריליק, מה נקודת ההתחלה להגדרות, ואיפה היא נעצרת. וקודם כול, ההבחנה שקובעת יותר מכל הגדרה.
זהו הראשון בסדרת מדריכים לפי חומר. הוא מניח שכבר ברור מה מותר להכניס למכונה בכלל — אם לא, התחילו במדריך החומרים האסורים והמותרים בלייזר, ששם גם מוסבר למה PVC ו-ABS לעולם לא נכנסים.
יצוק מול מגולגל — ההבדל שקובע הכול
אקריליק מיוצר בשתי שיטות, והן מתנהגות אחרת לגמרי תחת לייזר. הלוחות נראים זהים, נמכרים לעיתים באותו מדף, ורוב הקונים אינם יודעים שההבדל קיים — עד שהחריטה יוצאת מרוחה.
| יצוק (Cast) | מגולגל (Extruded) | |
|---|---|---|
| חריטה | מתלבן — ניגודיות חדה | כמעט אינו מתלבן |
| חיתוך | קצה מלוטש | קצה מלוטש, חלק יותר |
| אחידות עובי | סובלנות רחבה יותר | אחיד מאוד |
| מחיר | גבוה יותר | נמוך יותר |
| מתאים ל־ | שילוט, חריטה, פרסים | חיתוך צורות, הרכבות |
ההבדל בחריטה הוא המהותי. באקריליק יצוק, הלייזר מפרק את פני השטח ויוצר שכבה לבנה ואטומה — אותו מראה “קפוא” שמוכר משלטים ומפרסים. באקריליק מגולגל, החומר נוטה להימס יותר מאשר להתפרק, והתוצאה אפורה, לא אחידה, ולעיתים נראית פשוט מלוכלכת.
אפילוג מנסחת את זה בתיעוד שלה באותה צורה: יצוק לחריטה, מגולגל לחיתוך בקצה חלק. זו אינה העדפה אלא תוצאה של תהליך הייצור.
ומה בעצם ההבדל בייצור? אקריליק יצוק נוצר משפיכת החומר הנוזלי בין שני לוחות זכוכית והתקשות איטית. התהליך יוצר שרשראות מולקולריות ארוכות וקשרים חזקים, ולכן החומר מגיב לחום בהתפרקות חדה ולא בהתרככות. אקריליק מגולגל נדחף דרך תבנית בלחץ, בשרשראות קצרות יותר — הוא מתרכך ונמס בטמפרטורה נמוכה יותר, וזה בדיוק מה שנותן קצה חיתוך חלק במיוחד אבל חריטה מרוחה.
יש לזה השלכה נוספת שרלוונטית למי שמרכיב חלקים: סובלנות העובי. לוח יצוק של 3 מ”מ יכול לנוע בין 2.7 ל-3.3 מ”מ לאורכו, בעוד מגולגל אחיד כמעט לחלוטין. בהרכבות של לשונית וחריץ (tab and slot), ההבדל הזה הוא ההבדל בין חלק שנכנס בלחיצה לחלק שמתנדנד או לא נכנס כלל. למי שבונה קופסאות ומעמדים מחלקים משתלבים — מגולגל.
איך מזהים בלי לשאול? הדרך הבטוחה היא לשאול את הספק, אבל יש בדיקה מעשית: חרטו ריבוע קטן בפינה בהספק נמוך. אם יצא לבן חד — יצוק. אם יצא אפרפר ומרוח — מגולגל. שתי שניות עבודה שחוסכות לוח שלם.
בפועל, רוב הלוחות הצבעוניים והמיוחדים — מראה, פרוסטד, ניאון, נצנצים — הם יצוקים, ולכן הם חורטים יפה. לוחות האקריליק בחנות מציינים את הסוג בדף המוצר.
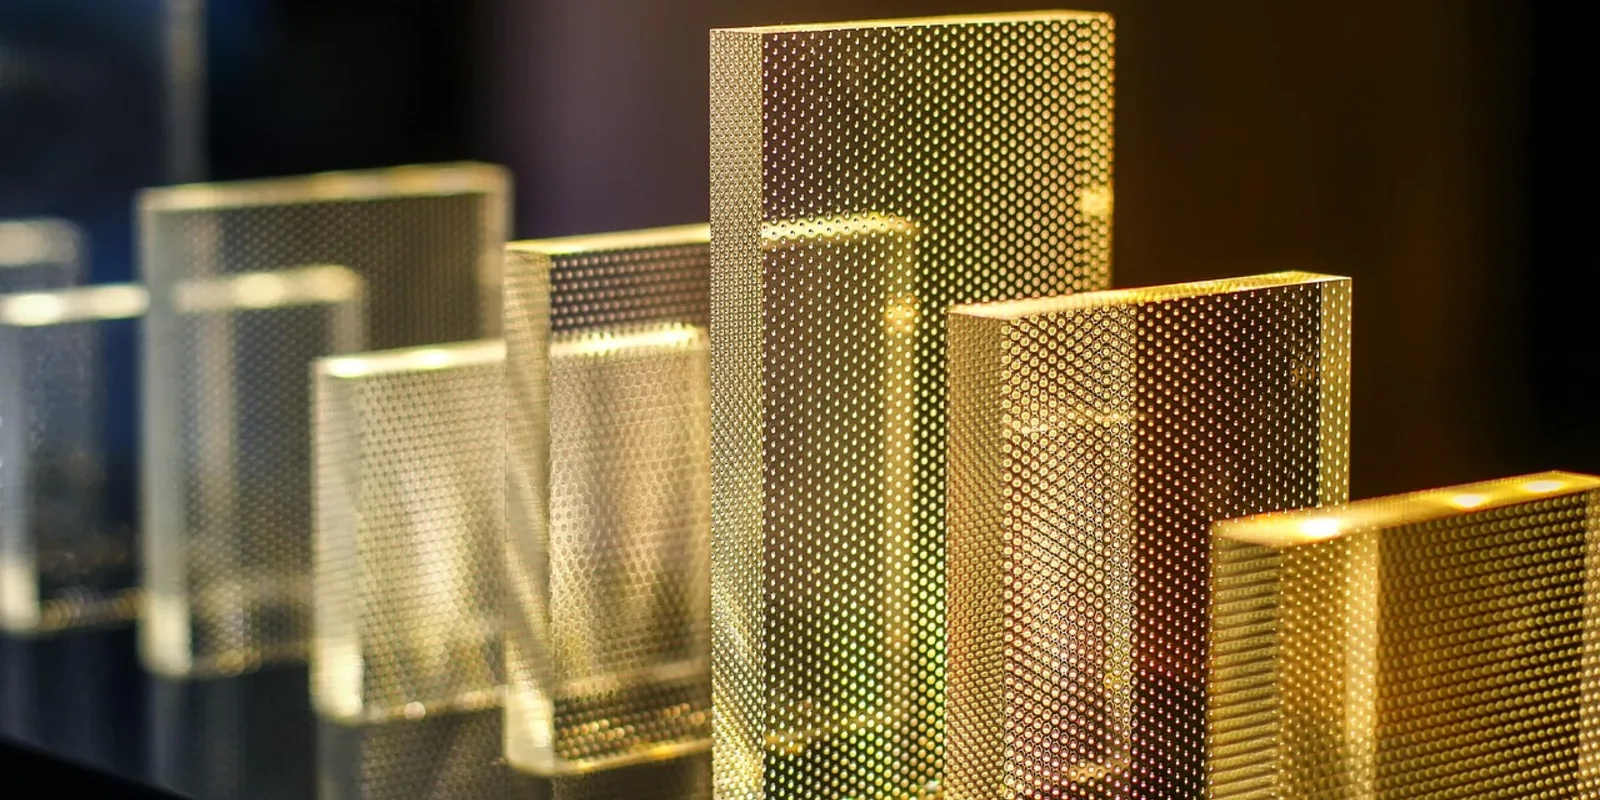
לוחות מיוחדים — מראה, פרוסטד, ניאון ונצנצים
מעבר ליצוק ולמגולגל, יש משפחה שלמה של לוחות עם גימור מיוחד, וכל אחד מהם מתנהג מעט אחרת תחת הקרן. רובם יצוקים, ולכן חורטים יפה — אבל יש כמה מלכודות ששווה להכיר לפני שמניחים לוח יקר במכונה.
אקריליק מראה הוא לוח שקוף עם ציפוי מתכתי דק על הגב. הכלל היחיד שחשוב: חותכים וחורטים תמיד מהצד השקוף, לא מצד המראה. קרן שפוגעת בציפוי המראה מוחזרת חלקית — פחות יעילה, ובמכונות מסוימות גם מסוכנת לאופטיקה. חריטה מצד הגב דרך הציפוי מסירה אותו וחושפת את השקוף, וזו תוצאה יפה במיוחד לשלטים מוארים.
פרוסטד הוא לוח עם פני שטח מחוספסים מהמפעל, שמפזרים אור. בחריטה ההבדל בין השטח החרוט לבין הרקע נמוך יותר מבלוח שקוף רגיל, כי הרקע כבר “לבן”. הפתרון הוא חריטה עמוקה מעט יותר, או חריטה מהגב החלק. ניאון וזרחני הם לוחות שקופים עם פיגמנט שמאיר את הקצוות — והקצה החתוך בהם זוהר במיוחד, כי החיתוך המלוטש אוסף את האור מכל הלוח ומרכז אותו. זה הלוח שהכי משתלם לחתוך צורות ממנו.
נצנצים וקונפטי מכילים חלקיקים מתכתיים או פלסטיים בתוך החומר. בחיתוך הם עובדים כרגיל, אבל בחריטה החלקיקים מפזרים את הקרן והתוצאה פחות אחידה. עדיף לחתוך אותם לצורות ולהשאיר את החריטה ללוחות אחידים. ולוחות עבים — 8 ו-10 מ”מ — דורשים מכונת CO2 חזקה, מיקוד מדויק יותר, ומהירות איטית בהרבה. דיודה לא תעבור אותם גם בשחור. ב-קטגוריית האקריליק תמצאו את כל הגימורים האלה, עם ציון הסוג והעובי.
טבלת התאמה — מה כל מכונה מסוגלת לעשות
לפני ההגדרות, השאלה שקודמת להן: האם המכונה שלכם בכלל מסוגלת. חומר מגיב לאורך גל, לא ל”כמה ואט יש”. מכונה חזקה יותר באורך גל שהחומר אינו בולע לא תעשה דבר.
| מכונה | חיתוך שקוף | חיתוך צבעוני | חריטה |
|---|---|---|---|
| CO2 150W | ✅ מצוין | ✅ מצוין | ✅ מצוין |
| CO2 80W | ✅ טוב | ✅ טוב | ✅ מצוין |
| דיודה 20W | ⛔ לא | 🟡 כהה בלבד | 🟡 כהה בלבד |
| פייבר 30W | ⛔ לא | ⛔ לא | ⛔ לא |
| UV 5W | ⛔ לא | ⛔ לא | ✅ מצוין |
שתי השורות התחתונות מפתיעות הרבה אנשים, והן הסיבה שכדאי להתחיל מהטבלה הזו ולא מהמספרים.
דיודה כחולה אינה חותכת אקריליק שקוף. לא “חותכת לאט”, לא “צריכה יותר מעברים” — פשוט לא. הקרן עוברת דרך החומר השקוף בלי להיבלע בו, בדיוק כמו אור שעובר דרך חלון. xTool מציינת זאת במפורש בתיעוד שלה. אקריליק שחור או כהה כן נחתך, כי הוא בולע את הכחול.
ופייבר אינו נוגע באקריליק כלל. באורך גל של 1,064 ננומטר האור עובר דרך פלסטיק שקוף ולבן בלי אינטראקציה. פייבר הוא מכונה למתכת; אקריליק פשוט אינו בתחום שלה.
UV הוא ההפך המדויק. ב-355 ננומטר לפוטונים יש די אנרגיה כדי לשבור קשרים מולקולריים בפני השטח ישירות, בלי לחמם — תהליך שמכונה “סימון קר”. התוצאה היא חריטה חדה במיוחד באקריליק שקוף, בלי המסה ובלי עיוות בקצוות. החיסרון: הספק של 5 ואט אינו חותך דבר.
הדרך לזכור את זה בלי טבלה: ככל שאורך הגל ארוך יותר, החומר צריך להיות “אורגני” יותר כדי לבלוע אותו. CO2 ב-10,600 ננומטר נבלע בכל דבר שמכיל פחמן — עץ, פלסטיק, שעם, עור. פייבר ב-1,064 נבלע במתכות ובפיגמנטים כהים. הדיודה הכחולה ב-455 נבלעת בכל מה שכהה בעין — אם אתם רואים את הצבע, הקרן רואה אותו. ו-UV ב-355 נבלע כמעט בהכול, ובכמות אנרגיה קטנה מספיק כדי לא לחמם.
CO2 — חיתוך אקריליק
CO2 היא המכונה הנכונה לאקריליק, וזה לא במקרה. החומר בולע את 10,600 הננומטר במלואם, מתאדה במקום להישרף, והקצה שנוצר שקוף ומלוטש כמעט כאילו עבר ליטוש להבה.
הכלל בחיתוך אקריליק: הספק גבוה, מהירות נמוכה, מעבר אחד. שני מעברים על אותו קו מחזירים את הקרן אל קצה שכבר נמס, ויוצרים קצה עכור במקום שקוף. עדיף להאט מאשר להוסיף מעבר.
| עובי | הספק | מהירות | תדר |
|---|---|---|---|
| 3 מ”מ | 100% | 15% | 5,000 Hz |
| 6 מ”מ | 100% | 6% | 5,000 Hz |
⚠️ המספרים האלה מקורם בטבלאות החומרים של Epilog, שנמדדו על מכונה בטווח 30–120 ואט. הם אינם מתאימים כפי שהם ל-CO2 150W. ב-150 ואט, 100% הספק על לוח 3 מ”מ ישרוף את הקצה ויעכיר אותו. נקודת ההתחלה שם היא בסביבות 55–65% הספק במהירות דומה — ומשם מכווננים.
הנקודה שמשנה את איכות הקצה יותר מכל מספר: עזר אוויר (air assist). זרם אוויר על נקודת החיתוך מפנה את החומר המותך ומונע ממנו להתקרר בחזרה על הדופן. בלעדיו הקצה יוצא עכור ולעיתים דביק, גם בהגדרות נכונות לחלוטין. עם זרם חזק מדי — הקצה מתקרר מהר מדי ומאבד את הברק. זרם בינוני ויציב הוא המטרה.
והשאירו את סרט ההגנה על הלוח בזמן החיתוך. הוא מגן על פני השטח מפיח ומהתזות, ומורידים אותו בסוף. זו הדרך הזולה ביותר לשפר את התוצאה.
שלושה פרטים שאינם מופיעים בשום טבלת הגדרות, ומשנים את התוצאה לא פחות ממנה:
מיקוד. בלוח דק ממקדים על פני השטח. בלוח עבה — 6 מ”מ ומעלה — כדאי להוריד את נקודת המיקוד לשליש מהעובי לתוך החומר. כך הקרן שומרת על קוטר צר לאורך כל החתך במקום להתרחב בדרך למטה, והקצה יוצא ישר ולא מעט מחודד. זו הסיבה שאותו לוח 10 מ”מ “לא עובר” במכונה אחת ועובר יפה באחרת עם אותו הספק.
רוחב החתך (kerf). הלייזר אינו חותך קו אלא מסלול ברוחב של 0.1–0.3 מ”מ, תלוי במכונה ובעובי. למי שחותך צורה חופשית זה לא משנה. למי שמרכיב חלקים — לשונית שאמורה להיכנס לחריץ של 3 מ”מ — זה כל ההבדל. את הרוחב המדויק מוצאים בחיתוך ריבוע 20×20 מ”מ ומדידתו בקליפר: ההפרש מהתכנון הוא ה-kerf, ומפצים עליו בקובץ.
המשטח שמתחת. רשת כוורת (honeycomb) היא הסטנדרט, אבל בחיתוך אקריליק היא יוצרת בעיה: הקרן שעוברת דרך החומר פוגעת בדופנות הרשת, מוחזרת, ומשאירה סימני “הבזק” (flashback) על הצד התחתון של הלוח. בעבודות שבהן הצד התחתון נראה — הרמה על פינים או על מסילות סכין פותרת את זה, כי אין למה להחזיר את הקרן.
CO2 — חריטה באקריליק
חריטה היא ההפך הגמור מחיתוך: מהירות גבוהה, הספק נמוך. המטרה אינה לחדור אלא להסיר שכבה דקה ואחידה מפני השטח. הספק גבוה מדי יחפור גומה מכוערת ויעוות את החומר סביבה.
| רזולוציה | מהירות | הספק | התוצאה |
|---|---|---|---|
| 300 DPI | 100% | 75% | מהיר, גס יותר |
| 400 DPI | 100% | 65% | איזון טוב |
| 600 DPI | 100% | 55% | עדין, איטי יותר |
⚠️ שוב — נתוני Epilog, ממכונה בטווח 30–120 ואט. ב-150 ואט יש להתחיל נמוך בהרבה, בסביבות 20–30% הספק, ולעלות בהדרגה.
שימו לב ליחס ההפוך בטבלה: ככל שהרזולוציה עולה, ההספק יורד. זה נראה לא אינטואיטיבי עד שמבינים למה — ב-600 DPI הקווים צפופים יותר, כל נקודה על החומר מקבלת אנרגיה גם מהקו השכן, והחום המצטבר גבוה יותר. אותו הספק שנתן תוצאה יפה ב-300 DPI ישרוף ב-600.
וטריק שמשנה את התוצאה בחריטה הפוכה: בשילוט שנצפה מהצד השני של הלוח, חורטים על הגב בתמונת ראי וצובעים את החריטה. האור עובר דרך האקריליק השקוף ומאיר את הצבע מאחור, והתוצאה נראית עמוקה בהרבה משילוט שנחרט מלפנים.
יש שני סוגי חריטה, והם דורשים הגדרות שונות. חריטת רסטר (raster) סורקת את השטח שורה אחרי שורה כמו מדפסת, וממלאת אזורים — זו החריטה שבטבלה למעלה. חריטה וקטורית (vector) עוקבת אחרי קו, כמו חיתוך שלא עובר עד הסוף. לקווים דקים, כיתוב עדין ומסגרות — וקטור מהיר יותר ונקי יותר, בהגדרות של חיתוך אך בהספק נמוך בהרבה, בסביבות 10–20% מהספק החיתוך.
סדר הפעולות: חורטים קודם, חותכים אחר כך. תמיד. אחרי החיתוך החלק משתחרר מהלוח, ועלול לזוז אפילו בשבריר מילימטר — או ליפול דרך רשת הכוורת. חריטה שמגיעה אחרי כן תהיה מוסטת. רוב התוכנות מאפשרות לקבוע את הסדר לפי צבע הקו; שווה להרגיל את עצמכם שאדום הוא חיתוך ושחור הוא חריטה, ולסדר את השכבות בהתאם.
וטריק לחריטה רכה יותר: הזזת המיקוד ב-1–2 מ”מ מעל פני השטח (defocus) מרחיבה מעט את הקרן ומפזרת את האנרגיה. התוצאה היא חריטה אחידה יותר ופחות “מפוספסת” בשטחים גדולים, על חשבון מעט חדות בקצוות. לרקעים מלאים זה משפר, לכיתוב קטן זה מזיק.
דיודה 20W — מה באמת אפשר
לייזר דיודה הוא נקודת הכניסה הזולה לתחום, והוא עובד באקריליק — אבל רק בחלק ממנו. ההגבלה אינה בהספק אלא בצבע.
הקרן הכחולה נבלעת בחומרים כהים ועוברת דרך שקופים. משמעות מעשית: אקריליק שחור, כחול כהה, אדום כהה — נחתכים. אקריליק שקוף, לבן, פסטל בהיר — לא ייחתכו בשום הגדרה ובשום מספר מעברים. זו אינה מגבלת עוצמה שאפשר לפצות עליה.
| משימה | הספק | מהירות | מעברים |
|---|---|---|---|
| חיתוך אקריליק כהה | 90–100% | 20–30 מ”מ/ש׳ | 1–2 |
| חיתוך 3 מ”מ שחור | 100% | 7 מ”מ/ש׳ | 1 |
הנתונים מתוך מדריכי xTool Academy, שנמדדו על מכונות מסדרת D1 Pro בהספק 20 ואט — קרוב מאוד למכונת דיודה טיפוסית.
שימו לב לפער בין השורות בטבלה. ההמלצה הכללית אומרת 20–30 מ”מ לשנייה, והבדיקה בפועל על 3 מ”מ שחור הראתה 7. זה לא סתירה — זה ההבדל בין “אקריליק כהה” באופן כללי לבין לוח ספציפי, מספק ספציפי, במכונה ספציפית. לוח שחור אחד בולע את הכחול טוב יותר מלוח שחור אחר, תלוי בפיגמנט. בדיודה, שבה עודף האנרגיה קטן, הפער הזה גדול הרבה יותר מאשר ב-CO2. זו הסיבה שטבלת ניסיון בדיודה אינה אופציונלית.
ואם בכל זאת צריך לחרוט אקריליק שקוף בדיודה? יש דרך עוקפת שעובדת: מכסים את פני השטח בשכבה כהה — סרט מיסוך כהה, או שכבת צבע טמפרה שחורה שנשטפת אחר כך. הקרן נבלעת בשכבה הכהה, החום עובר לאקריליק שמתחתיה ויוצר את החריטה, ובסוף מסירים את השכבה. זה לא מגיע לאיכות של CO2 או UV, אבל לכיתוב פשוט זה עובד. לחיתוך שקוף אין דרך עוקפת.
הערה למי שיש לו מכונת דיודה עם מודול אינפרא־אדום נוסף (1,064 ננומטר, לרוב 1–2 ואט): המודול הזה נועד למתכת ולפלסטיק כהה, ומתנהג כמו פייבר קטן. באקריליק הוא לא יעזור — ראו את הסעיף הבא.
עזר אוויר בדיודה אינו המלצה אלא הכרח. בלעדיו האקריליק נמס במקום להיחתך, החומר המותך נאסף בחריץ, והקרן מאבדת מיקוד. בדיודה, שבה יש עודף אנרגיה מועט מלכתחילה, זה ההבדל בין חיתוך לבין כתם שרוף.
והערת בטיחות שנוגעת לדיודה יותר מלכל מכונה אחרת: רוב מכונות הדיודה פתוחות, בלי מכסה. אקריליק דליק, והוא מתלקח בקלות בחיתוך איטי בהספק מלא. מכונה פתוחה שעובדת על אקריליק אינה מכונה שאפשר לעזוב לרגע. הרחבנו על כך במדריך משקפי המגן ללייזר.
פייבר 30W ו-UV 5W
שתי המכונות האלה נמצאות בקצוות מנוגדים של הספקטרום, ובאקריליק הן מתנהגות הפוך לחלוטין זו מזו.
פייבר 30W — לא רלוונטי לאקריליק. אורך הגל 1,064 ננומטר עובר דרך פלסטיק שקוף ולבן בלי להיבלע, ולכן אין אינטראקציה ואין סימון. בפלסטיק כהה הנדסי, כמו PBT שחור, פייבר דווקא מסמן היטב — אבל אקריליק רגיל אינו בקטגוריה הזו. אם יש לכם פייבר בלבד ואתם צריכים לעבוד עם אקריליק, זו המכונה הלא נכונה.
UV 5W — התוצאה הנקייה ביותר שאפשר להשיג בחריטה. ב-355 ננומטר הפוטונים שוברים קשרים מולקולריים ישירות במקום לחמם, ולכן אין אזור מושפע חום, אין המסה ואין עיוות סביב החריטה. הקצוות חדים ברמה שלא מושגת בשום מכונה אחרת, וזה עובד גם על אקריליק שקוף — בדיוק המקרה שבו דיודה נכשלת לגמרי.
המגבלה ברורה: 5 ואט אינם חותכים. UV הוא כלי סימון וחריטה בלבד, והוא מתאים לעבודות קטנות ומדויקות — לוחיות זיהוי, כיתוב עדין, סימון רכיבים — ולא לייצור חלקים.
עוד שני דברים ש-UV עושה שאף מכונה אחרת לא: חריטה בתוך הלוח. מכיוון שהאקריליק השקוף מעביר את הקרן, אפשר למקד אותה מתחת לפני השטח וליצור סימון פנימי — כמו התמונות התלת־ממדיות בקוביות זכוכית. וחריטה על אקריליק צבעוני בלי לשנות את הצבע: החום הנמוך אינו שורף את הפיגמנט, ולכן החריטה מקבלת גוון בהיר של אותו צבע במקום להפוך לחומה או לאפורה.
אם צריך לסכם את חמש המכונות במשפט: CO2 עושה הכול באקריליק, דיודה עושה חצי, פייבר לא עושה כלום, ו-UV עושה דבר אחד — אבל הכי טוב.
טבלת ניסיון — איך מוצאים את ההגדרה שלכם
כל המספרים במדריך הזה הם נקודת התחלה, לא מתכון. המיומנות האמיתית אינה לזכור הגדרות אלא לדעת למצוא אותן בחמש דקות על כל חומר חדש.
טבלת ניסיון (test grid) היא רשת ריבועים קטנים שבה ציר אחד הוא הספק והשני מהירות. חורטים או חותכים את כולם בהרצה אחת, ובוחרים בעין את הריבוע הטוב ביותר. זה חוסך לוחות שלמים.
- בנו רשת 5×5 של ריבועים בגודל 10×10 מ”מ על פיסת שארית מאותו לוח
- ציר אנכי — הספק: חמישה ערכים בטווח סביר, למשל 40% עד 80%
- ציר אופקי — מהירות: חמישה ערכים, מהאיטי למהיר
- הריצו פעם אחת וסמנו על הלוח את הערכים בעיפרון
- בחרו את הריבוע עם הקצה השקוף ביותר בחיתוך, או הלבן ביותר בחריטה
- שמרו את הלוח. זו ספריית ההגדרות שלכם, והיא שווה יותר מכל טבלה באינטרנט
ולמה זה הכרחי גם כשיש טבלה: שני לוחות מאותו עובי ומאותו צבע, משני ספקים שונים, יכולים לדרוש הגדרות שונות. תוספים, גוונים וצפיפות משתנים בין יצרנים. גם עדשה מלוכלכת, מראה שזזה מעט או שפופרת שהזדקנה משנות את התוצאה — ולכן כדאי לחזור על הבדיקה כשמשהו “פתאום מפסיק לעבוד”.
איך הופכים את זה לספרייה ולא לערימת שאריות: צלמו כל טבלת ניסיון בטלפון עם הערכים כתובים עליה, ושמרו בתיקייה לפי חומר. אחרי חודשיים יש לכם מאגר שמכסה כל לוח שעבדתם איתו, וכשמגיע לוח חדש מספק מוכר — אתם מתחילים מהערך שכבר נמצא ולא מאפס. שווה לרשום גם את תאריך ניקוי העדשה האחרון; ירידה איטית באיכות שמופיעה “בלי סיבה” היא כמעט תמיד עדשה מלוכלכת, ולא הגדרות.
ודבר אחרון, שחוסך יותר מכל: בדקו על אותו מלאי. לא על השארית מהמשלוח הקודם — על לוח מהחבילה שעומדים לעבוד איתה. אותו ספק, אותו קטלוג, מנת ייצור אחרת — וההגדרה שעבדה בשבוע שעבר כבר לא בדיוק נכונה. חמש דקות על פיסה מהלוח החדש, ורק אז חמישים חלקים.
בעיות נפוצות ומה גורם להן
| התופעה | הסיבה הנפוצה | מה עושים |
|---|---|---|
| קצה עכור במקום שקוף | מעברים מרובים או עזר אוויר חלש | מעבר אחד איטי, לוודא זרימת אוויר |
| החיתוך לא עובר עד הסוף | מיקוד שגוי או מהירות גבוהה מדי | לכייל מיקוד, להאט לפני שמעלים הספק |
| חריטה אפורה ומרוחה | הלוח מגולגל ולא יצוק | להחליף לוח — הגדרות לא יפתרו |
| סדקים בקצה אחרי זמן | מתחים פנימיים בחומר | לחמם קלות אחרי חיתוך (annealing) |
| הלהבה נדלקת בחיתוך | מהירות איטית מדי בהספק מלא | להאיץ, להגביר אוויר, לא לעזוב |
| קווים כפולים בחריטה | רפיון ברצועה או בגלגלת | תחזוקה מכנית, לא שינוי הגדרות |
שתי הבעיות שהכי הרבה שואלים עליהן אינן בטבלה, כי הן אינן תקלות אלא תכונות של החומר. הראשונה היא סימני הבזק על הצד התחתון — נקודות או קווים בהירים שמופיעים בתחתית הלוח מול דפנות רשת הכוורת. אלה החזרות של הקרן שעברה דרך החומר. הפתרון אינו בהגדרות אלא בהרמה: פינים, מסילות, או פיסת קרטון מתחת ללוח שסופגת את הקרן במקום להחזיר אותה.
השנייה היא אבק שנדבק לפני החריטה. אקריליק צובר חשמל סטטי ברגע שמורידים ממנו את סרט ההגנה, ומושך אליו כל חלקיק באוויר. חריטה על לוח מאובק יוצאת מנוקדת. מטלית אנטי־סטטית או נשיפת אוויר רגע לפני הריצה פותרות את זה — ובלוחות מראה ושקופים, שבהם כל נקודה נראית, זה קריטי.
הסדקים ראויים להסבר, כי הם מופיעים ימים אחרי העבודה ומפתיעים. אקריליק נושא מתחים פנימיים מתהליך הייצור, והחום המקומי של החיתוך משחרר אותם לא אחיד. בחלקים שנחתכו ואז הודבקו או הוברגו, המתח מתרכז בקצה ומופיע כרשת סדקים דקה. חימום מתון ואחיד אחרי החיתוך משחרר את המתח בצורה מבוקרת.
מהחנות — רלוונטי לכתבה


 לוח פרספקס (אקריל) עם פתיתים מנצנצים במגוון צבעים עובי 3 מ”מ – ירוק24 ₪ לוחות פרספקס (אקרי

שאלות נפוצות
למה לייזר הדיודה שלי לא חותך אקריליק שקוף?
כי הקרן הכחולה עוברת דרך החומר השקוף בלי להיבלע בו. זו אינה מגבלת הספק ואי אפשר לפצות עליה במעברים נוספים או במהירות איטית. אקריליק כהה כן נחתך בדיודה, ולחיתוך שקוף נדרשת מכונת CO2.
למה החריטה שלי יוצאת אפורה ולא לבנה?
כמעט תמיד מפני שהלוח מגולגל ולא יצוק. אקריליק יצוק מתפרק בחריטה ויוצר שכבה לבנה אטומה; מגולגל נוטה להימס והתוצאה אפרפרה. שינוי הגדרות לא יפתור זאת — צריך לוח יצוק.
אפשר להשתמש בהגדרות של Epilog במכונה סינית 150W?
לא כפי שהן. טבלאות Epilog נמדדו על מכונות 30–120 ואט, ואחוז הספק אינו יחידה אוניברסלית: 100% ב-60 ואט אינם 100% ב-150 ואט. השתמשו בהן ליחס בין הפרמטרים — הספק גבוה ומהירות נמוכה לחיתוך, ההפך לחריטה — והתאימו את הערכים בטבלת ניסיון.
עדיף מעבר אחד איטי או שני מעברים מהירים?
באקריליק — מעבר אחד איטי, כמעט תמיד. המעבר השני חוזר על קצה שכבר נמס ומעכיר אותו, ומבטל את היתרון המרכזי של החומר. בעץ ההיגיון הפוך, אבל כאן איכות הקצה היא כל הסיפור.
פייבר יכול לחרוט אקריליק?
לא באקריליק רגיל. באורך גל של 1,064 ננומטר הקרן עוברת דרך פלסטיק שקוף ולבן בלי להיבלע. בפלסטיק כהה הנדסי פייבר מסמן היטב, אך זו קטגוריה אחרת. לחריטת אקריליק מדויקת, UV הוא הכלי הנכון.
למה הקצה יוצא דביק ולא חלק?
חומר מותך שלא פונה מהחריץ ומתקרר בחזרה על הדופן. הגורם הוא כמעט תמיד עזר אוויר חלש או חסר. זרם אוויר בינוני ויציב על נקודת החיתוך פותר את זה יותר מכל שינוי בהספק.
מה זה טבלת ניסיון וכמה זמן זה לוקח?
רשת ריבועים שבה ציר אחד הספק והשני מהירות, שנחתכת בהרצה אחת. לוקח כחמש דקות, חוסך לוחות שלמים, ונותן הגדרה שמתאימה למכונה ולחומר הספציפיים שלכם — מה ששום טבלה באינטרנט לא יכול לתת.
למה נוצרים סדקים בקצה ימים אחרי החיתוך?
אקריליק נושא מתחים פנימיים מהייצור, והחום המקומי של החיתוך משחרר אותם לא אחיד. בחלקים שהודבקו או הוברגו המתח מתרכז בקצה ומופיע כרשת סדקים. חימום מתון ואחיד אחרי החיתוך משחרר את המתח בצורה מבוקרת.
אם תיקחו מכאן דבר אחד, שיהיה זה: לפני שמחפשים מספרים, לבדוק אם המכונה בכלל מתאימה לחומר. רוב שעות התסכול בתחום מבוזבזות על ניסיון לפצות בהגדרות על אי־התאמה שאי אפשר לפצות עליה. אחרי שהתשובה הזו ברורה, טבלת ניסיון אחת סוגרת את השאר.
המדריך הבא בסדרה: הגדרות לייזר לאבן צפחה — החומר שבו כל חמש המכונות עובדות, וההבדל האמיתי נעשה אחרי החריטה.
אסף צבארי — בעלים של מייקר דיפו. רואה חשבון ומנהל כספים לשעבר שהפך תחביב של שנים לעיסוק מלא, ועוסק בעצמו בהזמנות, בפניות ובמציאת הפתרונות ללקוחות החנות.

לייזר על הדפסות תלת־ממד — סימון, חיתוך, ואיזה פילמנט לעולם לא
UV מסמן כל צבע בלי להמיס, פייבר על פילמנט כהה, CO2 חותך פאנלים מודפסים — עם מחקר שנבדק במערכת עמיתים — ו-ABS שנשאר בחוץ. המדריך האחרון בסדרת חומרי הלייזר.
הגדרות לייזר למתכת — פייבר, אנילינג, ותרסיס הסימון ל-CO2 ולדיודה
למה מתכת היא חומר של פייבר ולמה מבריקה מסוכנת ל-CO2. חריטה, אנילינג, ליטוש וצבע ב-MOPA; תרסיס CerMark שמשחיר נירוסטה ב-CO2 ובדיודה; אלומיניום מאולגן — הגדרות Epilog ו-xTool.
הגדרות לייזר לזכוכית — CO2 עושה קרח, דיודה צריכה עזרה, UV מנצח
למה חריטת זכוכית היא סדקים ולא הסרה, הטריק של המגבת הרטובה, למה דיודה לא עושה כלום בלי ציפוי, איזו זכוכית מתנפצת — ולמה 5 ואט UV מנצחים 150 ואט CO2.
הגדרות לייזר לנייר וקרטון — חיתוך, קווי קיפול ושינוי צבע
הזול ביותר, הדליק ביותר, המדויק ביותר. מהיר ונמוך, ואקום וסדר חיתוך, קווי קיפול בעשירית ההספק, שינוי צבע בלי חריטה — הגדרות Trotec, Epilog ו-xTool לנייר ולקרטון.
הגדרות לייזר לעור — צמחי, כרומי או סינתטי, וההבדל שקובע הכול
עור צמחי הוא העור של הלייזר; כרומי מסוכן בלי אימות; דמוי עור — PU כן, PVC לעולם לא. הגדרות Epilog ו-xTool, למה אוויר מחליש חריטה, והסרט הדביק שמנקה.
כיפוף פרספקס — טמפרטורות, ייבוש ותבניות, צעד אחר צעד
פרספקס מתעצב ב-150 עד 160 מעלות, אבל הבועות, הקו הלבן וההתכווצות נקבעים לפני כן. ייבוש, חלון חימום לפי עובי, רדיוס מינימלי וחישול אחרי.