

מרכז הידע
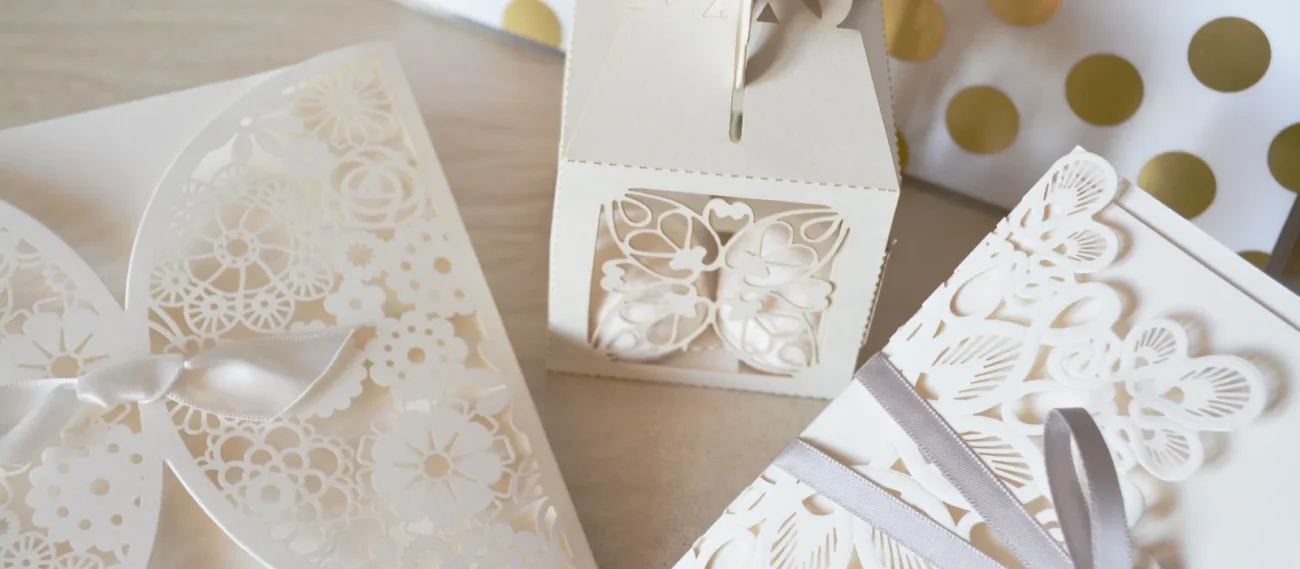
נייר הוא החומר הזול ביותר שאפשר להכניס למכונת לייזר, הדליק ביותר, והמדויק ביותר כשעושים אותו נכון. הזמנה עם תחרה שאי אפשר לחתוך בשום סכין, קופסה עם קווי קיפול שנפתחת בדיוק במקום, תיבת צללים מחמש שכבות — כולם נייר, וכולם עבודות של דקות. ובאותה מכונה, באותו נייר, הגדרה גבוהה ב-10% נותנת שוליים חומים, ואיטית ב-20% נותנת להבה.
המדריך הזה, השמיני בסדרה, עובר על סוגי הנייר והקרטון, על חמש המכונות — CO2 150W, CO2 80W, דיודה 20W, פייבר 30W ו-UV 5W — ועל הטכניקות שקיימות רק בנייר: חיתוך חלקי לקיפול, ניקוב, ו"שינוי צבע" בלי לחרוט. הקודמים בסדרה: עור, עץ מלא, דיקט ואחרים; ומה מותר להכניס למכונה — במדריך החומרים.
איזה נייר — משקל, ציפוי, צבע
"נייר" הוא משפחה של חומרים בטווח עובי של פי עשרים, וכל אחד מתנהג אחרת. שלושה דברים קובעים: כמה הוא שוקל, במה הוא מצופה, ואיזה צבע יש לו.
| סוג | משקל / עובי | בלייזר | מתאים ל־ |
|---|---|---|---|
| נייר משרדי | 80 גרם | נחתך במהירות; נחרט בקושי | אבות טיפוס, תבניות |
| בריסטול / קרטון דק | 160–300 גרם | החומר הקלאסי — חיתוך, חריטה, קיפול | הזמנות, כרטיסים, קופסאות |
| נייר קראפט | 100–300 גרם | חום, בולע היטב, מתאים גם לדיודה | תגיות, אריזה |
| קרטון אפור (greyboard) | 1–3 מ"מ | צפוף, נחתך נקי, קצה אפור | קופסאות, כריכות, תיבות צללים |
| קרטון גלי | 3–5 מ"מ | נחתך מהר; הגלים הפנימיים נשרפים | אריזה, אבות טיפוס גדולים |
| מט בורד (Mat board) | 1.4 מ"מ | יש לו שורה אצל Epilog | מסגרות, פספרטו |
| נייר מצופה / מבריק | — | 🟡 תלוי בציפוי | לוודא שאין PVC |
המשקל קובע את המהירות. 80 גרם נחתכים במהירות שהמכונה בקושי מרשה, ו-300 גרם דורשים פי שלושה זמן. אבל ההבדל האמיתי בין הדק לעבה הוא לא במהירות אלא ביציבות: נייר דק מתרומם מזרם האוויר, זז, ומתקפל — ובחיתוך מדויק זה ההבדל בין הזמנה לפסולת. על זה בסעיף ההכנה.
הציפוי — השאלה הבטיחותית של נייר. נייר מבריק, נייר צילום, כריכות למינציה, מדבקות — כולם נייר עם שכבת פלסטיק, ובחלקם השכבה היא PVC. נייר שאינו ידוע ממה הוא מצופה מתנהג כמו כל חומר לא מזוהה: לא נכנס. נייר מבריק ממקור ידוע — אפשר, עם ההבנה שהציפוי נמס בקצה ומשאיר גבול מבריק. קרטון עם הדפסה — כמעט תמיד בסדר, הצבעים דקים. למינציה — לא, אלא אם היצרן ציין PET.
והצבע — קובע במכונות דיודה, ולא ב-CO2. CO2 חותך נייר לבן ושחור באותה הגדרה. הדיודה הכחולה עוברת דרך לבן ומתפזרת בו, ולכן נייר לבן הוא החומר הקשה ביותר לדיודה — לא בגלל עובי, אלא בגלל שאין מה שיבלע את הקרן. קראפט חום, נייר צבעוני כהה, ושחור — נחתכים בדיודה יפה. ויש מוצר שנועד בדיוק לזה: "נייר סימון ללייזר", שחור על ליבה לבנה, שהדיודה מסירה את השכבה השחורה שלו ומגלה לבן — דו־שכבתי מנייר.
ולנייר יש כיוון סיבים, כמו לעץ. בייצור, סיבי התאית מסתדרים לאורך המכונה, וגיליון מתקפל נקי לאורך הסיבים ונסדק כשמקפלים לרוחבם. בקופסאות ובכרטיסים מקופלים זה נראה מיד: קיפול אחד חד ויפה, והניצב לו מחוספס ולבן. הדרך לזהות: לכופף את הגיליון קלות לשני הכיוונים — הוא "נכנע" בקלות לאורך הסיבים ומתנגד לרוחבם. חיתוך חלקי בלייזר מפצה על חלק מהבעיה, כי הוא פותח את הסיבים לאורך הקיפול, אבל קופסה שמתוכננת כך שהקיפולים הארוכים שלה לאורך הסיבים תמיד תיראה טוב יותר. מדפיסים יודעים את זה שנים; מי שבא ללייזר מעולם אחר מגלה את זה בקופסה השלישית.
טבלת התאמה — מה כל מכונה מסוגלת לעשות
| מכונה | חיתוך נייר וקרטון דק | חיתוך קרטון 2–5 מ"מ | חריטה / שינוי צבע |
|---|---|---|---|
| CO2 150W | ✅ מהיר מאוד — הספק נמוך! | ✅ מעבר אחד | ✅ מצוין |
| CO2 80W | ✅ מצוין | ✅ מעבר אחד | ✅ מצוין |
| דיודה 20W | ✅ כהה · 🟡 לבן | 🟡 קראפט, קרטון גלי | ✅ על נייר כהה |
| פייבר 30W | ⛔ | ⛔ | ⛔ |
| UV 5W | ✅ חיתוך קר, איטי | ⛔ | ✅ סימון בלי חריכה |
המכונה החזקה אינה יתרון בנייר. ב-150 ואט, ההספק הנדרש לחיתוך בריסטול נמצא קרוב לסף התחתון שהשפופרת מייצרת ביציבות, והפתרון הוא מהירות גבוהה מאוד — מה שדורש מכונה שמאיצה ובולמת בדיוק. במכונה של 80 ואט הטווח נוח יותר. ובדיודה, נייר כהה הוא אחד החומרים הנעימים ביותר: דק, בולע, ונחתך במעבר אחד.
UV הוא ההפתעה של הטבלה. 5 ואט אינם חותכים כמעט שום דבר — אבל נייר כן, בפירוק קר, בלי חריכה כלל. חיתוך "קר" של נייר ושל תוויות הוא יישום תעשייתי מוכר של UV: הקצה יוצא לבן, לא חום, ובנייר מצופה זהב או בנייר לבן־צח זה ההבדל בין מוצר לפסולת. איטי, יקר, ומדויק. ופייבר — לא. תאית לבנה אינה בולעת 1,064 ננומטר, ומה שנבלע נשרף.
הכנה — המשטח והוואקום קובעים יותר מההגדרות
בנייר, הבעיה הראשונה אינה לחתוך אלא להחזיק. גיליון בריסטול מתרומם מזרם האוויר של עזר האוויר, מתקפל בקצוות, ובחיתוך צפוף החלקים הקטנים שכבר נחתכו מתעופפים ונוחתים בדרך של הקרן. Trotec מקדישה לנייר דף שלם, ורובו על זה.
שולחן ואקום. ההמלצה של Trotec לחריטת נייר היא שולחן ואקום, שמצמיד את הגיליון לכל שטחו — עם תנאי: לכסות את שאר שטח העבודה, בנייר משרדי רגיל, כדי שהיניקה תתרכז בגיליון ולא תברח דרך החורים הפנויים. לחיתוך, Trotec מוסיפה מעל הוואקום תמיכת חיתוך מסורקת, כדי שהקרן לא תסמן את משטח השולחן ולא תשאיר שאריות. במכונה בלי ואקום: לוח דיקט או אקריליק חלק מתחת לנייר, וסרט מיסוך בקצוות — או מגנטים דקים, שמחזיקים גם נייר 80 גרם.
לחתוך עם הפנים למטה. בפרויקט קופסת המתנה של Trotec, ההנחיה היא להניח את הקרטון כשהצד היפה פונה למטה. הסיבה: העשן שעולה מהחתך מתיישב על הצד העליון, וההבזק מהמשטח פוגע בצד התחתון — וקל יותר לנקות צד אחד מאשר שניים. בעבודה שבה שני הצדדים נראים — כרטיס, הזמנה — הרמה קלה על פינים או על משטח מסורק פותרת את ההבזק, והמהירות פותרת את העשן.
עדשה קצרה, פייה קטנה. Trotec ממליצה על עדשה של 1.5 אינץ׳ לנייר: "אופטיקה גדולה יותר אינה נחוצה לעובי המינימלי של הנייר", והנקודה הקטנה שלה נותנת את הפרטים העדינים ביותר. ולחיתוך — הפייה הקטנה ביותר, שמרכזת את זרם האוויר בחתך עצמו ולא מפזרת אותו על הגיליון. הזרם: Trotec מזכירה אוויר דחוס חיצוני בלחץ 4 בר שמנשף את העשן דרך חריצי החיתוך, יחד עם שאיבת שולחן — ובמכונות קטנות, זרם מתון שלא מרים את הנייר.
ולחות — שוב. נייר סופג לחות מהאוויר ומתגלה תוך שעות בקיץ. חבילה שנפתחה בבוקר אינה שטוחה בערב. לאחסן סגור, שטוח, ולהוציא רק את מה שעובדים איתו.
CO2 — חריטה ו"שינוי צבע"
חריטה על נייר נשמעת כמו רעיון רע — מה כבר יש להסיר? — ובפועל יש בה שתי טכניקות שאין בשום חומר אחר.
שינוי צבע. Trotec מתארת זאת במדויק: "בהספק נמוך מאוד אפשר לקבל 'שינוי צבע' מכהה ללבן, ובהספק גבוה יותר — חריטה כהה ומורגשת." על נייר צבעוני, בריסטול שחור או קראפט חום, הקרן בהספק מינימלי מלבינה את פני השטח בלי להסיר חומר ובלי לחרוך — הצבע פשוט נעלם ומשאיר לבן־בהיר. זה נראה כמו הדפסה, לא כמו שריפה, והוא עובד בעדינות שאף כלי אחר לא נותן. בהספק מעט גבוה יותר מקבלים חריטה חומה ומורגשת — האפקט ההפוך, על אותו נייר.
רזולוציה. Trotec נותנת לנייר טווח ברור: 500 DPI לחריטה רגילה, 250–333 לתמונות — "כדי להפחית חפיפה של נקודות הרסטר" — ו-1,000 DPI לעבודות חיתוך בלבד. המספר האחרון נראה מוזר עד שמבינים שהוא נוגע לחיתוך וקטורי של קווים צפופים במיוחד: הרזולוציה הגבוהה מחליקה את המסלול בעקומות עדינות.
Epilog אינה מפרסמת שורת חריטה לנייר; נקודת ההתחלה המעשית היא שורת העור שלה במחצית ההספק — כלומר בסביבות 7–10% ב-120 ואט, ופחות מזה ב-150 — במהירות מלאה. ב-CO2 80W: 10–15%. וטבלת ניסיון, כי הטווח בין "שינוי צבע" ל"חור" הוא כמה אחוזים.
נייר מודפס — להסיר את ההדפסה. על כרטיס ביקור או על אריזה מודפסת בצבע מלא, הלייזר בהספק שינוי־צבע מסיר את שכבת הדיו ומגלה את הלבן של הנייר מתחת — טקסט לבן על רקע מודפס, בלי הדפסה שנייה. זה עובד על הדפסת אופסט ודיגיטל רגילה, ופחות על נייר מצופה UV מבריק, שהציפוי שלו נמס לפני שהדיו מוסר. Trotec מציינת שהתוכנה שלה קוראת סימני רישום במצלמה כדי לחתוך חומר מודפס בדיוק; במכונה בלי מצלמה, ריבוע רישום מודפס בפינה ומיקום ידני עם מצביע הלייזר עושים את אותה עבודה ברמת דיוק של מילימטר.
CO2 — חיתוך, חיתוך חלקי וניקוב
שלוש פעולות חיתוך, שלוש הגדרות שונות, באותו קובץ. חיתוך מלא דרך כל העובי. חיתוך חלקי (kiss-cut / score) — קו שחודר לחצי העובי ומאפשר קיפול חד ומדויק, בלי לחתוך. ניקוב — קו מקווקו של חיתוכים קצרים, לתלישה. רוב התוכנות מפרידות ביניהן לפי צבע הקו.
| חומר | משימה | הספק | מהירות | מקור |
|---|---|---|---|---|
| מט בורד | חיתוך | 60% (30W) · 30% (120W) | 20–30%, תדר 50 | Epilog Fusion |
| נייר קראפט 300 גרם | חיתוך | 80% | 60 מ"מ/ש׳ | xTool, CO2 שולחני |
| נייר קראפט 300 גרם | חיתוך חלקי (score) | 5% | 160 מ"מ/ש׳ | xTool, CO2 שולחני |
| קרטון גלי 3.5 מ"מ | חיתוך | 100% | 50 מ"מ/ש׳ | xTool, CO2 שולחני |
| קרטון גלי 3.5 מ"מ | חיתוך חלקי | 7% | 160 מ"מ/ש׳ | xTool, CO2 שולחני |
השורה הראשונה מטבלת Fusion של Epilog — מט בורד הוא הנייר היחיד שיש לו שורה שם, והמגמה ברורה: מהירות 20–30 והספק שיורד עם הספק המכונה. ל-CO2 150W ההמשך הוא 20–25% במהירות 30, ולבריסטול 250 גרם — פחות מזה, במהירות גבוהה יותר. השורות הבאות מטבלת החומרים של xTool למכונת ה-CO2 השולחנית שלה, ומה שבולט בהן הוא היחס בין חיתוך לחיתוך חלקי: 80% מול 5%, 100% מול 7%. קו הקיפול הוא פחות מעשירית מקו החיתוך, באותה מהירות. מי שמעתיק את הגדרת החיתוך לקווי הקיפול מקבל קופסה בחלקים.
הכלל בחיתוך נייר: מהיר ונמוך, ולא איטי וגבוה. Trotec מנסחת את השיטה: להוריד את ההגדרות למינימום שעובר, ולהעלות מהירות כדי לקצר את זמן המגע. עם עזר אוויר ושאיבת שולחן, היא כותבת, "החומר יכול לעבור עיבוד ללא עשן, בלי קצוות שרופים, גם בקווי המתאר העדינים ביותר." הקצה הרצוי בבריסטול לבן הוא לבן; חום פירושו יותר מדי.
קרטון גלי — הגלים בפנים נשרפים. החתך עובר את הדופן העליונה, נכנס לחלל הגלי, ושם אין חומר שיבלע את הקרן אלא אוויר עם חמצן ונייר דק סביב. הגלים מתפחמים, ולעיתים ממשיכים לבעור בתוך הקרטון אחרי שהקרן עברה. הפתרון: מהירות גבוהה ככל האפשר, אוויר, ובדיקה של החתך מבפנים אחרי העבודה. קרטון גלי הוא החומר שבו "לא לעזוב את המכונה" הוא הכי מילולי.
וקרטון אפור — החומר הטוב ביותר לקופסאות. צפוף, אחיד, בלי חללים, נחתך בקצה אפור נקי שלא מתפחם. 1.5–2 מ"מ הוא עובי הכריכות והקופסאות הקשיחות, והוא מתקפל יפה על קו חיתוך חלקי. ההגדרה קרובה לדיקט דק ב-40–50% מההספק.
דיודה 20W — נייר כהה, בסבלנות
בדיודה, נייר הוא סיפור של צבע. xTool מפרסמת הגדרות לקראפט ולנייר סימון שחור — ולא לנייר לבן, וזה אומר משהו.
| חומר | משימה | הספק | מהירות | מכונה |
|---|---|---|---|---|
| קראפט 0.23 מ"מ | חיתוך | 60% | 60 מ"מ/ש׳ | D1 Pro 40W |
| קראפט 0.23 מ"מ | חריטת שטח | 8% | 80 מ"מ/ש׳ · 100 קווים/ס"מ | D1 Pro 40W |
| נייר סימון שחור 0.2 מ"מ | חיתוך | 60% | 15 מ"מ/ש׳ | M1 5W |
| נייר סימון שחור 0.2 מ"מ | חריטת תמונה | 40% | 250 מ"מ/ש׳ | M1 5W |
הנתונים מטבלת החומרים של xTool. ל-20 ואט, נקודת ההתחלה לקראפט היא בין השורה של 40 ואט לשל 5: חיתוך בסביבות 80–100% במהירות 30–40 מ"מ לשנייה, ולחריטת שטח 15–20% במהירות גבוהה. ושימו לב לחריטת השטח בקראפט: 8% במכונת 40 ואט. נייר נשרף בכלום, וחריטה עליו היא הספק שקרוב לסף התחתון של המודול.
נייר לבן בדיודה — שלוש דרכים עוקפות. הראשונה: לחתוך על משטח כהה — לוח דיקט חרוך או קרטון שחור — כך שהקרן שעוברת דרך הלבן נבלעת מתחתיו, מחממת את הנייר מלמטה ומסירה אותו. עובד לחיתוך, לא לחריטה. השנייה: מעברים — שניים או שלושה במהירות גבוהה, כשכל מעבר מכהה מעט את הקו והבא נבלע בו טוב יותר. השלישית, לחריטה: להימנע, ולעבור לנייר צבעוני או לנייר סימון. הדיודה עושה פלאים על שחור ומעט מאוד על לבן, וזו לא מגבלה שהגדרות פותרות.
אוויר בדיודה על נייר — הבעיה ההפוכה. עזר אוויר נחוץ כדי למנוע התלקחות, אבל זרם חזק מרים נייר דק ומזיז אותו באמצע העבודה. זרם נמוך, נייר מוצמד במגנטים או במסגרת, וקובץ שחותך את החלקים הפנימיים לפני החיצוניים — כך שהגיליון נשאר מחובר לרוב העבודה. ובמכונה פתוחה על נייר: לא לעזוב לרגע. נייר מתלקח בשנייה, ובלי מכסה אין מה שיעצור את זה.
פייבר 30W ו-UV 5W — הלא־רלוונטי והמפתיע
פייבר — לא לנייר. תאית לבנה כמעט אינה בולעת 1,064 ננומטר, ומה שנבלע מתרכז לנקודה זעירה ולוהטת שמחוררת את הנייר במקום לחתוך אותו. גם נייר כהה מקבל חורים שרופים ולא קו. במכונות משולבות פייבר־דיודה, הנייר הוא עבודה לדיודה.
UV — המכונה היחידה שחותכת נייר בלי לחמם אותו. ב-355 ננומטר הפוטונים שוברים קשרים מולקולריים בשכבה העליונה ישירות, בלי לחמם את מה שמסביב — "חיתוך קר". על נייר זה אומר קצה לבן לחלוטין, בלי הגוון החום שאפילו CO2 בהגדרה מושלמת משאיר במבט מקרוב. זה יישום תעשייתי מוכר: חיתוך תוויות מדויקות לאריזות מזון, ונייר מצופה זהב שהיה נמס ומתקמט בכל מכונה אחרת. המחיר: 5 ואט הם 5 ואט — חיתוך הזמנה אחת לוקח דקות ולא שניות, ובריסטול עבה דורש מעברים. UV הוא הכלי להזמנה היחידה שצריכה להיות מושלמת, לא למאה.
קופסאות, שכבות ואבות טיפוס — מה שנייר עושה הכי טוב
קופסאות עם קווי קיפול. קרטון אפור או בריסטול 300 גרם, קווי חיתוך בצבע אחד וקווי קיפול (חיתוך חלקי) בצבע שני, ולשוניות שנכנסות לחריצים. Trotec מפרסמת פרויקט קופסת מתנה שלם על העיקרון הזה. שני דברים שכדאי לדעת: קו הקיפול צריך להיות בצד החיצוני של הקיפול — הקרטון מתקפל "לתוך" החתך — ולכן קופסה שמתקפלת פנימה נחתכת מבחוץ. והחריצים ללשוניות רחבים ב-0.1–0.2 מ"מ מהלשונית עצמה, כי נייר אינו נדחס כמו שעם.
תיבות צללים. ארבע עד שמונה שכבות של בריסטול, כל אחת חתוכה לצורה שונה, מופרדות בקרטון או בקצף דק — והתוצאה תלת־ממדית, עם עומק ותאורה. זה הפרויקט שהופך חיתוך נייר לאמנות, והמפתח בו הוא דיוק: כל השכבות נחתכות באותו קובץ בסיס, כדי שהמסגרות יתיישרו. חיתוך מהיר ונמוך, כי שכבה עם שוליים חומים נראית מלוכלכת מול השכבה הלבנה שמאחוריה.
אבות טיפוס — הסיבה הפרקטית ביותר לנייר. לפני שחותכים קופסה מאקריליק 3 מ"מ או מדיקט, חותכים אותה מקרטון אפור באותו עובי ובאותו קובץ. תוך חמש דקות רואים אם הלשוניות נכנסות, אם הצורה נסגרת, אם הקובץ נכון — במחיר של גיליון קרטון ולא לוח. מי שמייצר בסדרות עושה את זה תמיד. וכיוון שה-kerf בקרטון שונה מבאקריליק, האב־טיפוס בודק את הגיאומטריה ולא את ההתאמה המדויקת — לזה, חלק בדיקה אחד מהחומר האמיתי.
סטנסילים. מיילר או בריסטול מצופה, צורה חתוכה, וריסוס דרכה על קיר, על עץ או על בד. הלייזר חותך גשרים דקים שמחזיקים את החלקים הפנימיים של האותיות — ה"איים" ב-O וב-A — במקום שסכין הייתה קורעת אותם.
טבלת ניסיון לנייר — סולם של אחוזים בודדים
בנייר הטווח בין "לא עובר" ל"שרוף" צר מבכל חומר אחר, ולכן המדרגות קטנות. Trotec מדברת על "מטריצת ניסיון" כדרך למצוא פרמטרים לכל סוג נייר, ומדגישה שיש "אינספור סוגים" — ומה שמתאים לאחד אינו מתאים לשני.
- סולם קווים לחיתוך: עשרה קווים ישרים באורך 30 מ"מ, מהירות קבועה גבוהה, הספק שעולה ב-2% בכל קו
- לבחור את הקו הראשון שעובר לגמרי — ולבדוק אותו מול האור: קו שנראה חתוך ומחזיק בסיבים בודדים אינו חתוך
- סולם לחיתוך חלקי: אותם קווים ב-1% מדרגות מ-2% ומעלה, ולקפל כל אחד — הראשון שמתקפל חד בלי להיסדק
- לשינוי צבע: ריבועים בהספק מינימלי ומהירות מלאה, בעלייה של 1%
- לבדוק את הגב — הבזקים מהמשטח נראים שם, ובנייר לבן הם צהובים ובולטים
- לחזור על הסולם בכל חבילה חדשה — 250 גרם משני יצרנים אינם אותו נייר
ומה ששווה יותר מכל סולם: ספר דוגמאות. בנייר, בניגוד לעץ או לאבן, השארית שנבדקה נכנסת לקלסר — כרטיס עם שם הנייר, המשקל, הספק ומהירות לחיתוך, לקיפול ולשינוי צבע, ופיסת הנייר עצמה מהודקת אליו. אחרי חצי שנה יש קלסר שמכסה כל נייר שעבדתם איתו, ולקוח שמביא "בריסטול" מקבל תשובה תוך דקה במקום טבלת ניסיון חדשה. זה כלי המכירה הטוב ביותר של מי שחותך הזמנות.
בעיות נפוצות ומה גורם להן
| התופעה | הסיבה הנפוצה | מה עושים |
|---|---|---|
| שוליים חומים סביב החתך | הספק גבוה מדי, איטי מדי | מהיר יותר, הספק במדרגות של 2% למטה |
| הנייר זז באמצע העבודה | אוויר חזק, בלי הצמדה | ואקום/מגנטים, אוויר נמוך, פנימי לפני חיצוני |
| חלקים קטנים עפים לתוך הקרן | נחתכו לפני הסביבה | סדר חיתוך: מבפנים החוצה; גשרים זעירים |
| להבה | איטי, בלי אוויר, קרטון גלי | לעצור. מהיר, אוויר, לא לעזוב |
| הקופסה נחתכה במקום להתקפל | קו קיפול בהגדרת חיתוך | קיפול = פחות מעשירית ההספק |
| הקיפול נסדק | קו קיפול בצד הלא נכון | חיתוך חלקי בצד החיצוני של הקיפול |
| פסים צהובים על הגב | הבזק מרשת/משטח | הרמה, פנים למטה, משטח מסורק |
| נייר לבן לא נחתך בדיודה | הקרן עוברת ומתפזרת | משטח כהה מתחת, מעברים, או נייר כהה |
| הגיליון מתגלה ומאבד מיקוד | לחות | אחסון סגור ושטוח, להוציא רק לעבודה |
סדר החיתוך הוא הבעיה שהכי הרבה אנשים לא מזהים. כשהתוכנה חותכת את המסגרת החיצונית של הזמנה לפני התחרה הפנימית, הגיליון שמסביב כבר לא מחזיק את החלק — הוא רופף, זז מזרם האוויר, והתחרה נחתכת עקומה או על חלק שכבר לא שם. הכלל: מבפנים החוצה, ומהקטן לגדול. רוב התוכנות מאפשרות לקבוע סדר לפי צבע או לפי שכבה; ב"אופטימיזציית מסלול" אוטומטית לבדוק שהחיצוני אחרון. ובחלקים זעירים שחייבים להישאר במקום עד הסוף — גשר של 0.2 מ"מ שנשבר באצבע.
והאש. נייר הוא החומר היחיד בסדרה שבו שריפה אינה תרחיש קיצוני אלא ברירת המחדל של הגדרה שגויה. קווים צפופים בבריסטול מחממים את הנייר ביניהם; קרטון גלי בוער מבפנים; ערימת שאריות נייר מתחת לרשת היא קלקר מבחינת הלייזר. שלושה כללים: אוויר תמיד, מהירות לפני הספק, ועין על המכונה — בנייר לא מתחילים עבודה ויוצאים לקפה.
מהחנות — רלוונטי לכתבה
 לוח פלסטיק דו-שכבתי לחריטה בלייזר בעובי 1.3 מ”מ (מגוון שילובי צבעים) – לוח שלם 120X60 ס”מ139 ₪

 לוח פלסטיק דו-שכבתי לחריטה בלייזר בעובי 1.3 מ”מ (מגוון שילובי צבעים) – שליש לוח 40X60 ס”מ49 ₪
 גליל שעם טבעי 8 מ”מ – רוחב 122 ס”מ – לפי מטר102.6 ₪
שאלות נפוצות
למה השוליים של החיתוך חומים?
יותר מדי הספק או פחות מדי מהירות. בנייר הכלל הוא מהיר ונמוך: להוריד את ההספק למינימום שעובר, במדרגות של 2%, ולהעלות מהירות. Trotec מציינת שעם עזר אוויר ושאיבת שולחן אפשר לחתוך "ללא עשן, בלי קצוות שרופים, גם בקווי המתאר העדינים ביותר." הקצה הרצוי בנייר לבן הוא לבן.
איך עושים קווי קיפול לקופסה?
חיתוך חלקי (score): קו בצבע נפרד בקובץ, בפחות מעשירית מהספק החיתוך באותה מהירות — בטבלת xTool, 5% מול 80% לקראפט 300 גרם. הקו צריך להיות בצד החיצוני של הקיפול, כי הקרטון מתקפל לתוך החתך. לבדוק בסולם של 1%: הקו הראשון שמתקפל חד בלי להיסדק.
לייזר דיודה חותך נייר לבן?
בקושי. הקרן הכחולה עוברת דרך לבן ומתפזרת בו, ואין מה שיבלע אותה. דרכים עוקפות: משטח כהה מתחת לנייר, שבולע את הקרן ומחמם מלמטה; שניים־שלושה מעברים מהירים; או נייר צבעוני, קראפט, או נייר סימון שחור על ליבה לבנה. לחריטה על לבן — לוותר.
מה זה "שינוי צבע" בנייר?
חריטה בהספק נמוך מאוד על נייר צבעוני, שמלבינה את פני השטח בלי להסיר חומר ובלי לחרוך. Trotec מתארת: בהספק נמוך מאוד — שינוי צבע מכהה ללבן; בהספק גבוה יותר — חריטה כהה ומורגשת. אותו נייר, שני אפקטים הפוכים, כמה אחוזים ביניהם.
למה הנייר זז באמצע העבודה?
זרם האוויר מרים נייר דק, וחלקים שנחתכו מוקדם מדי משתחררים. הפתרונות: שולחן ואקום עם כיסוי של שאר השטח, או מגנטים ומסגרת; אוויר נמוך; וסדר חיתוך מבפנים החוצה, כך שהגיליון מחזיק את החלק עד הקו האחרון.
אפשר לחתוך נייר מבריק או מצופה?
רק אם ידוע ממה הציפוי. חלק מהניירות המבריקים, נייר צילום, למינציה ומדבקות מצופים ב-PVC — וזה אסור בכל מכונה. נייר מבריק ממקור ידוע אפשר, עם קצה מבריק מהציפוי שנמס. קרטון מודפס — כמעט תמיד בסדר. בספק, לא.
קרטון גלי בטוח לחיתוך?
בטוח, אבל דורש נוכחות. הגלים הפנימיים מוקפים אוויר ונשרפים אחרי שהקרן עברה, ולעיתים ממשיכים לבעור בתוך הקרטון. מהירות גבוהה ככל האפשר, אוויר, ובדיקה של החתך מבפנים אחרי העבודה. זה החומר שבו "לא לעזוב את המכונה" הוא הכי מילולי.
UV חותך נייר?
כן — וזה כמעט הדבר היחיד ש-5 ואט חותכים. הפירוק הקר ב-355 ננומטר חותך נייר בלי חריכה כלל: הקצה לבן, לא חום. זה יישום תעשייתי מוכר לתוויות ולנייר מצופה זהב. איטי ויקר, אבל בנייר לבן־צח או בנייר יקר זה ההבדל בין מוצר לפסולת.
נייר סולח לכל טעות בקובץ ולא סולח לאף טעות בהגדרות. מהיר ונמוך, מוצמד, מבפנים החוצה, ועין על המכונה — ומה שיוצא הוא הדיוק הגבוה ביותר שלייזר נותן על כל חומר. המדריך הבא בסדרה: הגדרות לייזר לזכוכית — החומר שבו UV הוא המלך, CO2 עושה קרח, ודיודה צריכה עזרה.
אסף צבארי — בעלים של מייקר דיפו. רואה חשבון ומנהל כספים לשעבר שהפך תחביב של שנים לעיסוק מלא, ועוסק בעצמו בהזמנות, בפניות ובמציאת הפתרונות ללקוחות החנות.

לייזר על הדפסות תלת־ממד — סימון, חיתוך, ואיזה פילמנט לעולם לא
UV מסמן כל צבע בלי להמיס, פייבר על פילמנט כהה, CO2 חותך פאנלים מודפסים — עם מחקר שנבדק במערכת עמיתים — ו-ABS שנשאר בחוץ. המדריך האחרון בסדרת חומרי הלייזר.
הגדרות לייזר למתכת — פייבר, אנילינג, ותרסיס הסימון ל-CO2 ולדיודה
למה מתכת היא חומר של פייבר ולמה מבריקה מסוכנת ל-CO2. חריטה, אנילינג, ליטוש וצבע ב-MOPA; תרסיס CerMark שמשחיר נירוסטה ב-CO2 ובדיודה; אלומיניום מאולגן — הגדרות Epilog ו-xTool.
הגדרות לייזר לזכוכית — CO2 עושה קרח, דיודה צריכה עזרה, UV מנצח
למה חריטת זכוכית היא סדקים ולא הסרה, הטריק של המגבת הרטובה, למה דיודה לא עושה כלום בלי ציפוי, איזו זכוכית מתנפצת — ולמה 5 ואט UV מנצחים 150 ואט CO2.
הגדרות לייזר לעור — צמחי, כרומי או סינתטי, וההבדל שקובע הכול
עור צמחי הוא העור של הלייזר; כרומי מסוכן בלי אימות; דמוי עור — PU כן, PVC לעולם לא. הגדרות Epilog ו-xTool, למה אוויר מחליש חריטה, והסרט הדביק שמנקה.
כיפוף פרספקס — טמפרטורות, ייבוש ותבניות, צעד אחר צעד
פרספקס מתעצב ב-150 עד 160 מעלות, אבל הבועות, הקו הלבן וההתכווצות נקבעים לפני כן. ייבוש, חלון חימום לפי עובי, רדיוס מינימלי וחישול אחרי.
הגדרות לייזר לעץ מלא — מייפל, אלון, אגוז, זית ובמבוק
סיבים, שרף וגוון — מה קובע איך עץ מגיב ללייזר. מייפל ואשור לחריטה, אגוז ואלון לחיתוך, אורן לשום דבר. הגדרות Epilog, Trotec ו-xTool, במבוק, וגימור בשמן.