

מרכז הידע
מתכת היא החומר שבו חמש המכונות נפרדות סופית לשתי קבוצות. פייבר נולד בשביל זה: 1,064 ננומטר נבלעים במתכת, ומכונת 30 ואט חורטת נירוסטה, מלבינה אלומיניום מאולגן ומשחירה פלדה בלי שום הכנה. CO2 ודיודה, לעומת זאת, אינן נוגעות במתכת חשופה — הקרן מוחזרת או נספגת בלי להשאיר סימן — ומה שהן עושות עליה עובר תמיד דרך משהו אחר: ציפוי שמסירים, או תרסיס שמאחים.
המדריך הזה, העשירי בסדרה, עובר על שני העולמות: מה פייבר עושה במתכת — חריטה, אנילינג, ליטוש, ואפילו צבע — ומה CO2 ודיודה מסוגלות להן, ובראש כולן תרסיס הסימון, שהופך מכונה שלא נוגעת במתכת למכונה שמסמנת נירוסטה בשחור קבוע. הקודמים בסדרה: זכוכית, דו־שכבתי, אקריליק ואחרים; ומה מותר להכניס למכונה — במדריך החומרים, שם מתכות מחזירות אור הן ברמה הכתומה, מסיבה שתתברר כאן.
למה מתכת היא חומר של פייבר — ולמה CO2 מסוכן עליה
הכול מתחיל בבליעה. מתכת בולעת אינפרא־אדום קרוב — 1,064 ננומטר של הפייבר — במידה מספקת כדי להתחמם, להתאדות, או לשנות צבע. את 10,600 הננומטר של CO2 היא כמעט לא בולעת: הרוב מוחזר. ואת 450 הננומטר של הדיודה היא בולעת מעט, אבל לא מספיק כדי ש-20 ואט יעשו דבר מלבד לחמם.
ה"מוחזר" הזה הוא גם סכנה. נחושת, פליז ואלומיניום מלוטש מחזירים את קרן ה-CO2 בחזרה אל תוך המכונה — לא מפוזרת, אלא כמו מראה — והקרן החוזרת עלולה לפגוע בעדשה, במראות ובשפופרת. זו הסיבה שמתכות מבריקות נמצאות ברמה הכתומה במדריך החומרים. מתכת מט או מצופה מחזירה הרבה פחות, ומתכת עם תרסיס סימון כמעט לא — התרסיס בולע.
ומה שבאמת מגיע לסדנה. רוב המתכת שמייקרים מסמנים היא אחת מארבע: נירוסטה — תגים, בקבוקים, כלי מטבח, לוחיות; אלומיניום מאולגן — מחזיקי מפתחות, תגי כלב, גופי פנסים, תגי ציוד; פליז — שלטים, תכשיטים, לוחיות דלת; וטיטניום, בתכשיטים ובציוד. הראשונים לזהות בקלות: מגנט נצמד לפלדה ולרוב סוגי הנירוסטה, ולא לאלומיניום ולפליז. אלגון מזהים במראה — משטח מט ואחיד, לרוב צבוע, שאינו מבריק כמו מתכת מלוטשת — ובבדיקת נקודה קטנה: אם הלייזר מסיר שכבה ומגלה כסף, זה אלגון; אם לא קורה כלום, זה מתכת חשופה. הבדיקה הזו נעשית בפייבר או בדיודה, ולא ב-CO2, מהסיבה שלמעלה.
ולכן במתכת יש למעשה ארבע פעולות שונות, ורק אחת מהן היא "חריטה":
| פעולה | מה קורה | מי עושה | התוצאה |
|---|---|---|---|
| חריטה (etching) | הסרת מתכת מפני השטח | פייבר | שקע מורגש, אפור־כסוף |
| אנילינג | חימום בלי הסרה — שכבת תחמוצת | פייבר, מחוץ למיקוד | שחור, חלק, בלי שקע |
| הסרת ציפוי | הלייזר מסיר צבע/אלגון וחושף מתכת | CO2, פייבר, דיודה | ניגודיות של הציפוי מול המתכת |
| סימון בתרסיס | הלייזר מאחה קרמיקה למתכת | CO2, פייבר, דיודה (10W+) | שחור קבוע, בלי שקע |
טבלת התאמה — מה כל מכונה מסוגלת לעשות
| מכונה | מתכת חשופה | מתכת מצופה / מאולגנת | עם תרסיס סימון |
|---|---|---|---|
| CO2 150W | ⛔ מוחזר — סכנה במבריקות | ✅ מסיר ציפוי | ✅ שחור קבוע |
| CO2 80W | ⛔ | ✅ מסיר ציפוי | ✅ שחור קבוע |
| דיודה 20W | ⛔ מחמם בלבד | 🟡 ציפוי כהה בלבד | ✅ עם תרסיס לדיודה |
| פייבר 30W | ✅ חריטה, אנילינג, ליטוש | ✅ מצוין | 🟡 אפשרי, לרוב מיותר |
| UV 5W | 🟡 סימון עדין, שטחי | ✅ מצוין על מצופה | — |
ההבחנה החשובה בטבלה היא בין מתכת חשופה למתכת מצופה. אלומיניום מאולגן, פליז צבוע, נירוסטה עם ציפוי שחור, כלי מטבח עם ציפוי — כולם "מתכת" בעיני הלקוח, ובעיני הלייזר הם ציפוי על מתכת. CO2 מסיר את הציפוי בקלות ומגלה את המתכת הבהירה שמתחת — וזו הדרך שבה מכונות CO2 חורטות "מתכת" כבר עשרות שנים. אפילו Epilog, בטבלת ה-CO2 שלה, נותנת שורות לאלומיניום מאולגן ולפליז צבוע — ולנירוסטה רק בליווי CerMark.
פייבר 30W — חריטה, אנילינג, ליטוש
Epilog מפרסמת למכונות הפייבר שלה טבלה עם שלושה סוגי סימון לנירוסטה, וההבדל ביניהם הוא כמעט כולו מיקוד ותדר, לא הספק:
| נירוסטה — פעולה | מהירות (30W) | הספק | תדר | מיקוד |
|---|---|---|---|---|
| אנילינג (שחור) | 7–12% | 100% | 1% | +2 עד +2.8 מ"מ |
| חריטה (etching) | 30–40% | 100% | 1–5% | 0 (±0.25 מ"מ) |
| ליטוש (polishing) | 60–70% | 35–40% | 50–60% | 0 |
הנתונים מטבלת הפייבר של Epilog, בעמודת 30 ואט, ב-600 DPI. שלוש שורות, שלוש תוצאות שונות לגמרי על אותה נירוסטה:
אנילינג — השחור הקלאסי. Epilog מסבירה את המנגנון: "כדי להשיג סימון אנילינג, נקודת המיקוד צריכה להיות רחוקה משמעותית מאפס. הקרן הלא־ממוקדת והרחבה מספקת את החום לשינוי צבע פני השטח בלי לחדור למתכת בפועל." הקרן המפוזרת מחממת את הנירוסטה עד שנוצרת שכבת תחמוצת כהה — שחור עמוק, חלק למגע, בלי שקע, ועמיד. זה הסימון של כלי ניתוח, של מכשירים, של מספרים סידוריים שצריכים להישאר קריאים שנים. איטי — 7 עד 12 אחוז מהירות — כי החום צריך זמן להצטבר, ובתדר 1%.
חריטה — הסרה. במיקוד מדויק ובתדר נמוך, כל פולס מאדה מעט מתכת, והתוצאה היא שקע אפור־כסוף מורגש. Epilog: "ככל שהמהירות נמוכה יותר, החריטה עמוקה יותר" — ומעברים מרובים לחריטה עמוקה, שאפשר למלא באפוקסי שחור. זה הסימון של תגי ציוד ושל לוחיות שצריכות להישאר גם אחרי שהצבע נשחק.
ליטוש — הבהיר. הספק נמוך, מהירות גבוהה, תדר גבוה: הקרן מחליקה את פני השטח בלי להסיר, והאזור המסומן מבריק יותר מסביבתו. על נירוסטה מוברשת זה נותן סימון בהיר על רקע מט — ההפך מאנילינג — ובשילוב של השניים באותו קובץ מקבלים שלושה גוונים ממתכת אחת.
שני דברים שפייבר דורש ואף מכונה אחרת לא. הראשון: מתקן סיבובי לכל מה שעגול — בקבוקי נירוסטה, כוסות תרמיות, טבעות. הפייבר עובד בשדה קטן, לרוב 10–20 ס"מ, והמיקוד שלו רדוד בהרבה מזה של CO2: מילימטר של קימור מוציא את הסימון ממיקוד. בקבוק נחרט בפסים צרים כשהוא מסתובב, לא בסריקה אחת. השני: ניקוי אחרי. חריטה מסירה מתכת ומשאירה אבק מתכתי דק ושארית כהה סביב הסימון; ניגוב באלכוהול איזופרופילי מסיר אותם ומגלה את הניגודיות האמיתית. אנילינג אינו משאיר אבק, ולכן זו הבחירה לכל מה שנוגע במזון או בגוף. ובשני המקרים — משקפי מגן ייעודיים ל-1,064 ננומטר: הקרן של הפייבר בלתי נראית, ומה שלא רואים לא מצמצם אישון.
אלומיניום ופליז מתנהגים אחרת. Epilog מזהירה: "חריטת אלומיניום נותנת גוונים שונים של אפור, לא שחור." אלומיניום חשוף לא מתחמצן לכהה כמו נירוסטה, ומי שצריך שחור על אלומיניום — או מסמן אלומיניום מאולגן, שבו הפייבר מלבין את שכבת האלגון בניגודיות שEpilog מתארת כ"מצוינת ולעיתים בהירה בהרבה מסימון CO2", עם פיזור מיקוד קל של 1.5–2.3 מ"מ — או משתמש בחריטה עמוקה ומילוי. פליז: תדר 5–20%, מיקוד אפס, ומהירות כמו נירוסטה. נחושת — מחזירה הרבה גם ל-1,064, ודורשת הספק גבוה יותר ומכונה עם הגנה מהחזרות.
פייבר MOPA — צבע על נירוסטה
יש סוג פייבר שעושה דבר שנראה כמו קסם: צבע על נירוסטה בלי צבע. המנגנון הוא הרחבה של האנילינג: הלייזר מחמם את פני השטח בדיוק מספיק כדי ליצור שכבת תחמוצת בעובי מבוקר, והאור שמוחזר מהצד העליון ומהתחתון של השכבה מתאבך — כמו בשלולית שמן — ומראה צבע. שכבה דקה נראית כחולה; ככל שהיא מתעבה, הצבע עובר לירוק, לצהוב ולכתום.
הדבר שמבדיל: זה דורש מכונת MOPA, שבה אפשר לשלוט ברוחב הפולס בנפרד מהתדר ומההספק — משתי ננו־שניות ועד מאות. פייבר רגיל (Q-switch) אינו מגיע לתנאי התחמוצת שהצבע דורש, בשום שילוב של מהירות והספק. נירוסטה מלוטשת נותנת צבעים חזקים וחוזרים; טיטניום — טווח רחב אף יותר, ולכן זה חומר התכשיטים. ובמכונת 30 ואט רגילה שאינה MOPA — שחור, אפור וכסף, ולא יותר. לפני שקונים "פייבר לצבע" — לוודא שכתוב MOPA, ולבקש מהמוכר דוגמה צבעונית שנעשתה במכונה הזו בדיוק, לא בתמונה מקטלוג.
תרסיס סימון — איך CO2 ודיודה משחירות נירוסטה
זה החלק שביקשנו לתת לו מקום, כי הוא פותח למי שיש לו CO2 או דיודה בלבד את הדלת למתכת. תרסיס סימון — המוכר ביותר הוא CerMark, ויש מתחרים — הוא תרחיף של חומר קרמי־מתכתי שמרססים על המתכת בשכבה דקה. הלייזר מחמם את השכבה במקום שבו הוא עובר, והחום מאחה אותה לפני השטח של המתכת — לא צבע שיושב מעל, אלא קשר שלא יורד בשפשוף, במדיח או בחוץ. אחרי הסימון שוטפים את השאריות במים, ומה שנשאר הוא שחור עמוק בדיוק במקום שהקרן עברה.
מה זה דורש. יצרנית CerMark מציינת לתרסיס הנפוץ שלה, LMM-6000, שהוא עובד עם לייזרי CO2 של 30 ואט ומעלה ועם פייבר בתדר 200 קילוהרץ ומעלה; שהוא מיועד לנירוסטה, לטיטניום ולפלדה; ושהוא אינו מומלץ לכרום ולמתכות רכות כמו פליז, נחושת ופיוטר — לאלה יש נוסחה אחרת. הסיבה: המתכת צריכה להתחמם מספיק כדי שהאיחוי יתרחש, ומתכות שמוליכות חום מהר או מחזירות אותו — לא מגיעות לשם.
| נירוסטה + CerMark, CO2 | רזולוציה | 30W | 60W | 120W |
|---|---|---|---|---|
| חריטה | 600 DPI | מהירות 20 · הספק 100 | 35 · 100 | 55 · 100 |
הנתונים משורת "נירוסטה עם CerMark" בטבלת ה-CO2 של Epilog — ושימו לב: הספק מלא, מהירות נמוכה יחסית, 600 DPI. ההפך מכל חומר "עדין": כאן צריך חום, כי המטרה היא לחמם את המתכת דרך התרסיס. ל-CO2 150W ההמשך הוא מהירות 60–65 בהספק מלא; ל-CO2 80W — 40–45. ואם השחור יורד בשטיפה — לא מספיק חום: להאט, לא להוריד.
שלושה דברים שקובעים אם זה יעבוד: שכבה אחידה ודקה — עבה מדי לא מתחממת עד המתכת ומתקלפת, דקה מדי משאירה שחור חיוור; שתי שכבות דקות עדיפות על אחת עבה, ולתת להתייבש לגמרי. מתכת נקייה — שומן או טביעות אצבע מתחת לתרסיס מונעים את האיחוי בדיוק שם. ולבדוק את הבליעה: אחרי השטיפה, לשפשף בציפורן ובמטלית רטובה — סימון שנעשה נכון לא זז. יצרנית CerMark מוסיפה גם הנחיות פעוטות שקל לפספס: לנער את התרסיס דקות ארוכות, ולרסס בטמפרטורת חדר.
מתי תרסיס ומתי פייבר. תרסיס הוא הדרך הנכונה למי שמסמן מתכת מדי פעם: בקבוק לאירוע, לוחית לפרויקט, סדרה קטנה של תגים. הוא דורש עבודת הכנה — ניקוי, ריסוס, ייבוש, שטיפה — שהופכת כל חלק לרבע שעה, וזה מה שמכריע כשמדובר בכמות. מי שמסמן מתכת שבוע אחרי שבוע מגיע לפייבר לא בגלל האיכות אלא בגלל שהפייבר עושה בשלושים שניות, בלי הכנה ובלי שטיפה, את מה שהתרסיס עושה ברבע שעה. ועוד שימוש לתרסיס שרבים לא מכירים: הנוסחאות הרב־תכליתיות עובדות גם על זכוכית, קרמיקה ואבן — סימון שחור על תחתית צפחה או על כוס, במקום הלבן הרגיל של החריטה.
CO2 — הסרת ציפוי: אלומיניום מאולגן ופליז צבוע
בלי תרסיס, מה ש-CO2 עושה במתכת הוא להסיר את מה שמעליה. אלומיניום מאולגן — תגים, פחיות, מחזיקי מפתחות, גופי פנסים — הוא החומר הקלאסי: שכבת האלגון הצבועה בולעת את הקרן ומתאדה, והאלומיניום הבהיר שמתחת נחשף. שחור־על־כסף מובנה, בלי הכנה. Epilog מפרסמת שורה:
| חומר, CO2 | רזולוציה | 30W | 60W | 120W |
|---|---|---|---|---|
| אלומיניום מאולגן — טקסט | 600 DPI | מהירות 90 · הספק 50 | 90 · 35 | 90 · 25 |
| אלומיניום מאולגן — תמונה | 400 DPI | 90 · 55 | 90 · 40 | 90 · 30 |
| פליז צבוע | 300 DPI | 90 · 45 | 90 · 30 | 90 · 15 |
Epilog מוסיפה שבאלומיניום מאולגן "טקסט נראה הכי טוב ב-600 DPI, ותמונות וגרפיקה נחרטות בפירוט מצוין גם ב-400". ל-CO2 150W ההמשך של הקו הוא 20% לטקסט; ל-CO2 80W — 30%. ומה שלא כתוב בטבלה: איכות האלגון משתנה. תג מאולגן זול עם שכבה דקה נחרט ב-15%, ותג תעשייתי עם אלגון קשה דורש כפול. פליז צבוע — כנ"ל: הצבע נמס ומתאדה, הפליז נחשף, וכיוון שהפליז מבריק, ההספק צריך להיות בדיוק מספיק להסרת הצבע ולא יותר, כדי לא לשלוח החזרה אל המכונה.
והמוצר שמחזיק את כל השוק הזה: הכוס התרמית המצופה באבקה. כוסות ובקבוקי נירוסטה עם ציפוי אבקה (powder coat) בצבע — הם המוצר הנפוץ ביותר לחריטת "מתכת" במכונות CO2 ודיודה כאחד. הציפוי עבה, בולע היטב, ומוסר בקלות יחסית; הנירוסטה המבריקה שמתחת נחשפת בניגודיות חזקה. ההגדרה קרובה לאלומיניום מאולגן, מעט יותר הספק, ותמיד במתקן סיבובי. שני דברים לדעת: הציפוי משתנה בין יצרנים — כוס זולה עם אבקה דקה נחרטת בחצי מההספק של כוס ממותגת — ולכן טבלת ניסיון על תחתית הכוס, במקום שלא רואים; ואחרי החריטה, שאריות האבקה שנמסו סביב הקצה יורדות בניגוב באלכוהול, לפני שהן מתקשות.
ומה שלא לעשות ב-CO2: לחרוט נירוסטה, אלומיניום או פליז חשופים "כדי לראות מה קורה". לא יקרה כלום למתכת, ומשהו עלול לקרות למכונה.
דיודה 20W — תרסיס, ציפוי כהה, או מודול אינפרא־אדום
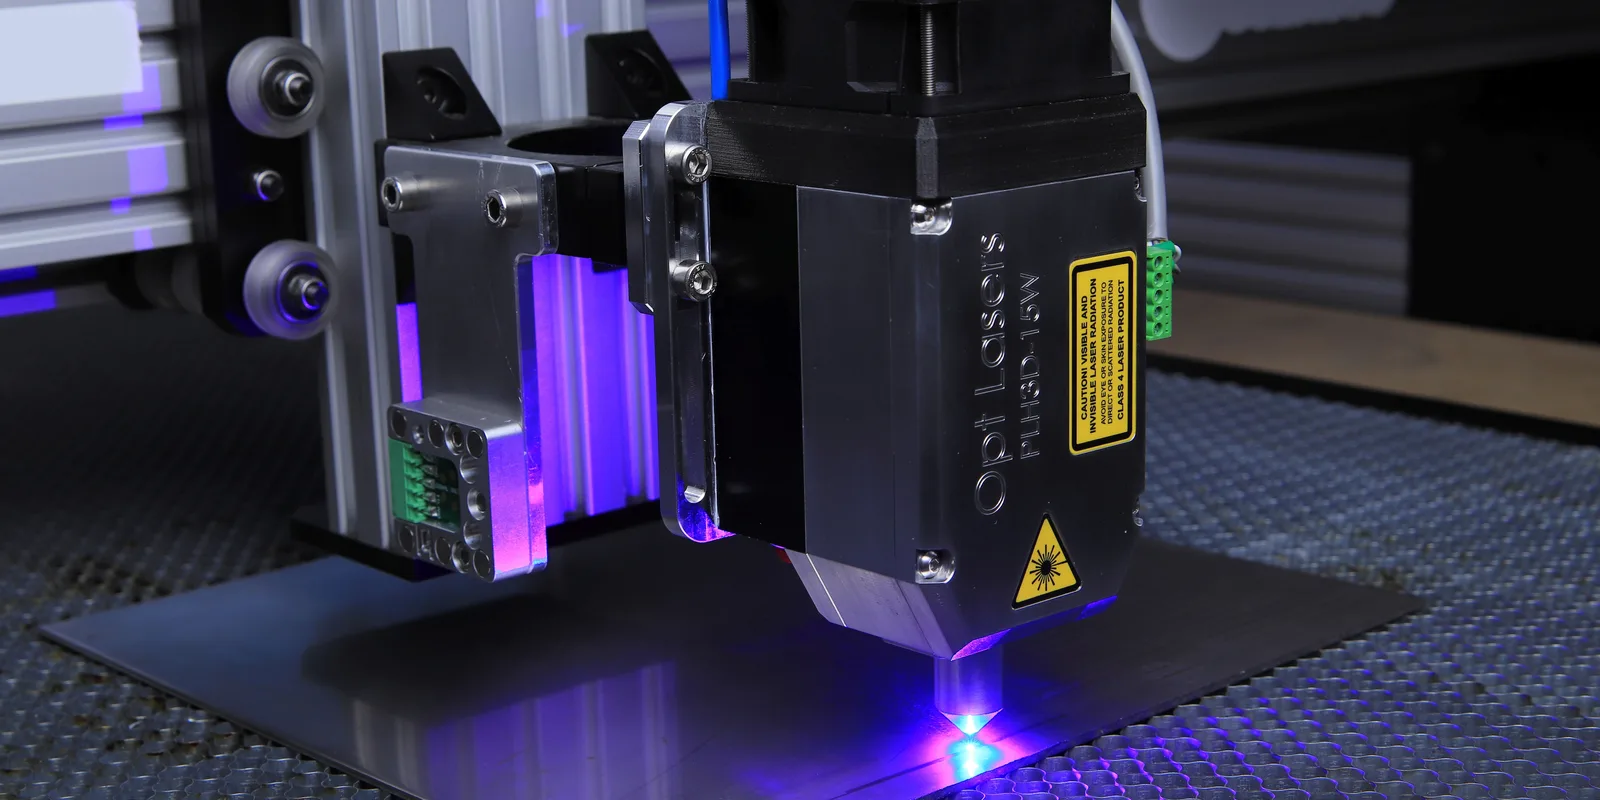
הדיודה הכחולה על מתכת חשופה מחממת ולא מסמנת. שלוש דרכים לעקוף:
1. תרסיס סימון. אותו עיקרון כמו ב-CO2, ובדיודה זו הדרך הנפוצה ביותר לסמן נירוסטה. הספק המינימלי המעשי הוא 10 ואט; 20 ואט עובד היטב. ההגדרה: הספק גבוה, מהירות איטית — הרבה יותר איטית מכל חומר אחר בדיודה — ושכבה אחידה. CerMark משווקת גם נוסחה שמיועדת למגוון רחב של מצעים; לגבי התאמה ספציפית לאורך הגל הכחול, מומלץ לבדוק מול היצרן, ויש בשוק תרסיסים שמסומנים במפורש "לדיודה". התוצאה על נירוסטה, אחרי שטיפה: שחור קבוע, שנראה כמו סימון פייבר.
2. ציפוי כהה שמסירים. אלומיניום מאולגן שחור, תגי מתכת מצופים, כרטיסי ביקור ממתכת עם ציפוי — הדיודה מסירה את הציפוי ומגלה את המתכת. xTool מפרסמת הגדרות לכרטיסי ביקור ממתכת ולתגי נירוסטה במכונות הדיודה הקטנות שלה: כרטיס ביקור ממתכת — 90% במהירות 20 מ"מ לשנייה ב-10 ואט; תג לב מנירוסטה — 100% ב-20 מ"מ לשנייה. ב-20 ואט, נקודת ההתחלה היא כפול המהירות. הכלל: ציפוי כהה — כן; מתכת בהירה או מבריקה — לא.
3. מודול אינפרא־אדום. חלק ממכונות הדיודה מציעות מודול 1,064 ננומטר של 1–2 ואט — פייבר זעיר. xTool מפרסמת עבורו הגדרות לתגי נירוסטה, לפליז ולשרשראות: תג נירוסטה — 100% במהירות 50 מ"מ לשנייה לחריטת קו; פליז — 100% ב-300. הוא מסמן מתכת חשופה ישירות, בשטח קטן ובאיטיות; זה הכלי לתכשיט, לתג כלב ולמחזיק מפתחות, לא ללוחית. ומי שמסמן מתכת באופן קבוע — מגיע בסוף לפייבר.
ובכל אחת משלוש הדרכים, במכונה פתוחה מול מתכת — משקפי מגן לאורך הגל, ובלי פשרות. מתכת מחזירה את הקרן הכחולה חזרה למעלה, בעוצמה שאף חומר מט אינו מתקרב אליה.
UV 5W — על מצופה, ובעדינות
UV על מתכת חשופה מסמן — 355 ננומטר נבלעים — אבל שטחית ובאיטיות, ו-5 ואט אינם מספיקים לאנילינג או לחריטה של ממש. איפה שהוא מצטיין: מתכת מצופה. אלומיניום מאולגן, מתכת צבועה, ציפויים דקים — UV מסיר אותם בפירוק קר, בקצה חד ובלי הילת חום, ולכן קודים זעירים, טקסט של מילימטרים ולוגו על מוצר מוגמר יוצאים בו נקי ממה ש-CO2 נותן. הוא גם מסמן מתכת דרך ציפוי שקוף — לכה, אנודייז שקוף — בלי לפגוע בו. לתעשיית האלקטרוניקה זה כלי יומיומי; לסדנה, כלי לפרט.
ואם מתכת היא הסיבה לקנות מכונה — איזו? מי שרוצה לסמן נירוסטה, אלומיניום ופליז באופן קבוע — פייבר, ואם צבע חשוב, MOPA; 20–30 ואט מספיקים לסימון ולאנילינג, ולחריטה עמוקה צריך 50 ומעלה. מי שכבר מחזיק CO2 ומסמן מתכת לפעמים — תרסיס לנירוסטה, והסרת ציפוי לאלומיניום מאולגן, וזה מכסה את רוב הבקשות. מי שמחזיק דיודה — תרסיס, ואם התכשיטים והתגים הקטנים הם העיקר, מודול אינפרא־אדום. ומי שמסמן בעיקר מוצרים מוגמרים, מצופים, בפרטים זעירים — UV, שעושה את הדבר הזה טוב מכולם. אין מכונה אחת לכל מתכת, ויש מכונה נכונה לכל שימוש.
טבלת ניסיון למתכת — לפי הפעולה, לא לפי המתכת
במתכת המשתנה המרכזי בפייבר הוא המיקוד, ובתרסיס — עובי השכבה. הטבלה נבנית בהתאם.
- פייבר — סולם מיקוד: אותו ריבוע ב-0, +1, +2, +3 מ"מ, בהספק מלא ותדר 1% — מחריטה אפורה לאנילינג שחור
- פייבר — סולם תדר: ב-1, 5, 20, 50% במיקוד אפס — ממט לליטוש
- תרסיס — שלוש שכבות: רצועה דקה, בינונית, עבה, אותה הגדרה — ולשטוף ולשפשף
- תרסיס — סולם מהירות בהספק מלא, על השכבה שעבדה
- ציפוי — סולם הספק במהירות מלאה, עד הריבוע הראשון שמגלה מתכת נקייה
- לרשום את סגסוגת המתכת, לא רק "נירוסטה": 304 ו-316 מתנהגות אחרת, וכך גם אלגון ממקורות שונים
בעיות נפוצות ומה גורם להן
| התופעה | הסיבה הנפוצה | מה עושים |
|---|---|---|
| הסימון בתרסיס יורד בשטיפה | לא מספיק חום — מהיר מדי, שכבה עבה | להאט; שכבה דקה יותר; מתכת נקייה |
| שחור חיוור ולא אחיד | שכבה דקה מדי או לא אחידה | שתי שכבות דקות, לנער היטב |
| תרסיס לא נאחז בפליז/נחושת | מתכת רכה/מוליכה — לא לנוסחה הזו | נוסחה למתכות רכות, או הסרת ציפוי |
| אנילינג יצא אפור ולא שחור | מיקוד קרוב מדי לאפס | לפזר מיקוד +2 מ"מ, תדר 1%, לאט |
| אלומיניום חשוף — רק אפור | כך אלומיניום מתנהג | מאולגן, או חריטה עמוקה + מילוי |
| הדיודה לא עושה כלום על מתכת | מתכת חשופה/בהירה | תרסיס, ציפוי כהה, או מודול IR |
| CO2 לא סימן, המכונה "התנהגה מוזר" | החזרה ממתכת מבריקה | לעצור. לבדוק אופטיקה. לא לחזור |
| הציפוי הוסר אבל הקצה מרוח | הספק גבוה מדי — התכת הציפוי | הספק נמוך, או UV לפרטים |
| אין צבע ב-MOPA | פני שטח מט, או לא MOPA | נירוסטה מלוטשת; לוודא MOPA |
השורה על ה-CO2 ראויה להסבר, כי הנזק בה שקט. קרן CO2 שמוחזרת ממתכת מבריקה חוזרת דרך אותו מסלול אופטי בכיוון ההפוך — לעדשה, למראה השלישית, למראה השנייה — ובחלק מהמכונות עד השפופרת. הפגיעה אינה מיידית ואינה נראית: העדשה מקבלת נקודה חמה שפוגעת בציפוי שלה, והמכונה "מאבדת הספק" בשבועות שאחרי. מי שניסה מתכת מבריקה ב-CO2 ולא ראה נזק — לא ראה אותו עדיין. אלומיניום מאולגן מט ופליז צבוע כמעט לא מחזירים; זו הסיבה שהם בסדר וחשוף לא.
מהחנות — רלוונטי לכתבה


שאלות נפוצות
אפשר לחרוט מתכת עם לייזר CO2?
מתכת חשופה — לא, והיא מבריקה גם מסוכנת למכונה כי הקרן מוחזרת לאופטיקה. מה ש-CO2 עושה במתכת: מסיר ציפוי — אלומיניום מאולגן, פליז צבוע, ציפויים כהים — ומגלה מתכת בהירה; או משחיר נירוסטה, טיטניום ופלדה דרך תרסיס סימון כמו CerMark, שהלייזר מאחה לפני השטח. Epilog נותנת שורות לשני המקרים.
איך עובד תרסיס סימון למתכת?
מרססים שכבה דקה ואחידה של תרחיף קרמי־מתכתי על מתכת נקייה, נותנים להתייבש, והלייזר מחמם את השכבה במקום שהוא עובר ומאחה אותה לפני השטח. שוטפים את השאריות במים, ונשאר שחור קבוע שלא יורד בשפשוף או במדיח. דורש חום: הספק מלא ומהירות נמוכה יחסית. CerMark מציינת CO2 של 30 ואט ומעלה, נירוסטה/טיטניום/פלדה — ולא פליז, נחושת וכרום.
מה ההבדל בין חריטה לאנילינג בפייבר?
חריטה מסירה מתכת ומשאירה שקע אפור־כסוף; אנילינג מחמם בלי להסיר ויוצר שכבת תחמוצת שחורה וחלקה, בלי שקע. ההבדל בהגדרות הוא בעיקר מיקוד: לחריטה — במיקוד; לאנילינג — Epilog מציינת פיזור של 2–2.8 מ"מ, תדר 1%, ומהירות איטית מאוד. אותה מכונה, אותה נירוסטה, שתי תוצאות.
לייזר דיודה 20W חורט נירוסטה?
לא ישירות — הקרן הכחולה מחממת ולא מסמנת. שלוש דרכים: תרסיס סימון (הנפוצה, מ-10 ואט ומעלה), ציפוי כהה שמסירים (כרטיסי ביקור ממתכת, תגים מצופים — xTool מפרסמת הגדרות), או מודול אינפרא־אדום 1,064 ננומטר של 1–2 ואט שמסמן מתכת חשופה בשטח קטן. לסימון קבוע בכמות — פייבר.
איך מקבלים צבע על נירוסטה בלייזר?
עם פייבר MOPA בלבד. הלייזר יוצר שכבת תחמוצת בעובי מבוקר, והאור שמתאבך בה מראה צבע — כחול בשכבה דקה, ירוק, צהוב וכתום כשהיא מתעבה. זה דורש שליטה ברוחב הפולס בנפרד מהתדר, מה שיש רק ב-MOPA. פייבר Q-switch רגיל נותן שחור, אפור וכסף בלבד. נירוסטה מלוטשת וטיטניום נותנים את הצבעים הטובים ביותר.
למה אלומיניום יוצא אפור ולא שחור בפייבר?
כי אלומיניום חשוף לא מתחמצן לכהה כמו נירוסטה. Epilog: "חריטת אלומיניום נותנת גוונים שונים של אפור, לא שחור." לשחור על אלומיניום — אלומיניום מאולגן, שבו הפייבר מלבין את האלגון בניגודיות חזקה; חריטה עמוקה ומילוי אפוקסי שחור; או חמצון כימי אחרי החריטה.
למה מתכת מבריקה מסוכנת ל-CO2?
כי היא מחזירה את הקרן כמו מראה, בחזרה דרך המסלול האופטי — לעדשה, למראות ולעיתים לשפופרת. הנזק שקט: נקודה חמה על ציפוי העדשה, ומכונה שמאבדת הספק בשבועות שאחרי. אלומיניום מאולגן מט ופליז צבוע כמעט לא מחזירים ולכן בסדר; נחושת, פליז ואלומיניום מלוטשים — לא.
מה UV עושה במתכת?
על מתכת חשופה — סימון שטחי ואיטי, ו-5 ואט אינם מספיקים לאנילינג. על מתכת מצופה — מצוין: מסיר אלגון או צבע בפירוק קר, בקצה חד ובלי הילת חום, לקודים זעירים ולטקסט של מילימטרים. וגם מסמן דרך ציפוי שקוף בלי לפגוע בו. כלי לפרט ולאלקטרוניקה, לא ללוחיות.
במתכת השאלה הראשונה היא איזו מכונה, והשנייה — מה בדיוק רוצים לראות: שקע, שחור, בהיר או צבע. פייבר נותן את כולם, ו-MOPA גם צבע. CO2 ודיודה נותנות את השחור דרך תרסיס ואת הניגודיות דרך ציפוי — ואת הכלל היחיד שאסור להפר: לא מתכת מבריקה חשופה ב-CO2. המדריך האחרון בסדרה: לייזר על הדפסות תלת־ממד — המקום שבו שני עולמות המייקרים נפגשים, ורוב האנשים לא חשבו לנסות.
אסף צבארי — בעלים של מייקר דיפו. רואה חשבון ומנהל כספים לשעבר שהפך תחביב של שנים לעיסוק מלא, ועוסק בעצמו בהזמנות, בפניות ובמציאת הפתרונות ללקוחות החנות.
קרדיטים לתמונות: צילום מאת wal_ 172619 ב-Pexels · צילום מאת Alex Urezkov ב-Pexels · צילום מאת ThreeMilesPerHour ב-Pixabay · צילום מאת Opt Lasers from Poland ב-Pexels

לייזר על הדפסות תלת־ממד — סימון, חיתוך, ואיזה פילמנט לעולם לא
UV מסמן כל צבע בלי להמיס, פייבר על פילמנט כהה, CO2 חותך פאנלים מודפסים — עם מחקר שנבדק במערכת עמיתים — ו-ABS שנשאר בחוץ. המדריך האחרון בסדרת חומרי הלייזר.
הגדרות לייזר לזכוכית — CO2 עושה קרח, דיודה צריכה עזרה, UV מנצח
למה חריטת זכוכית היא סדקים ולא הסרה, הטריק של המגבת הרטובה, למה דיודה לא עושה כלום בלי ציפוי, איזו זכוכית מתנפצת — ולמה 5 ואט UV מנצחים 150 ואט CO2.
הגדרות לייזר לנייר וקרטון — חיתוך, קווי קיפול ושינוי צבע
הזול ביותר, הדליק ביותר, המדויק ביותר. מהיר ונמוך, ואקום וסדר חיתוך, קווי קיפול בעשירית ההספק, שינוי צבע בלי חריטה — הגדרות Trotec, Epilog ו-xTool לנייר ולקרטון.
הגדרות לייזר לעור — צמחי, כרומי או סינתטי, וההבדל שקובע הכול
עור צמחי הוא העור של הלייזר; כרומי מסוכן בלי אימות; דמוי עור — PU כן, PVC לעולם לא. הגדרות Epilog ו-xTool, למה אוויר מחליש חריטה, והסרט הדביק שמנקה.
כיפוף פרספקס — טמפרטורות, ייבוש ותבניות, צעד אחר צעד
פרספקס מתעצב ב-150 עד 160 מעלות, אבל הבועות, הקו הלבן וההתכווצות נקבעים לפני כן. ייבוש, חלון חימום לפי עובי, רדיוס מינימלי וחישול אחרי.
הגדרות לייזר לעץ מלא — מייפל, אלון, אגוז, זית ובמבוק
סיבים, שרף וגוון — מה קובע איך עץ מגיב ללייזר. מייפל ואשור לחריטה, אגוז ואלון לחיתוך, אורן לשום דבר. הגדרות Epilog, Trotec ו-xTool, במבוק, וגימור בשמן.