

מרכז הידע
שעם הוא החומר הקל ביותר לחיתוך בלייזר, ובאותה נשימה — החומר שהכי קל לשרוף. הוא נחתך בהספק נמוך שאין לו מקבילה בשום חומר אחר בעובי דומה, ובדיוק מאותה סיבה הוא מעלה עשן, משחים קצוות ומתלקח אם מתעכבים עליו. ההגדרות בשעם אינן שאלה של “כמה צריך” אלא של “כמה פחות אפשר”.
המדריך הזה, השלישי בסדרה לפי חומר אחרי אקריליק ואבן צפחה, עובר על חמש המכונות — CO2 150W, CO2 80W, דיודה 20W, פייבר 30W ו-UV 5W — ועל מה שקורה לשעם תחת כל אחת. הוא מניח שכבר ברור מה מותר להכניס למכונה; אם לא, מדריך החומרים האסורים והמותרים הוא נקודת ההתחלה.
מה זה שעם, ולמה הוא מתנהג כך
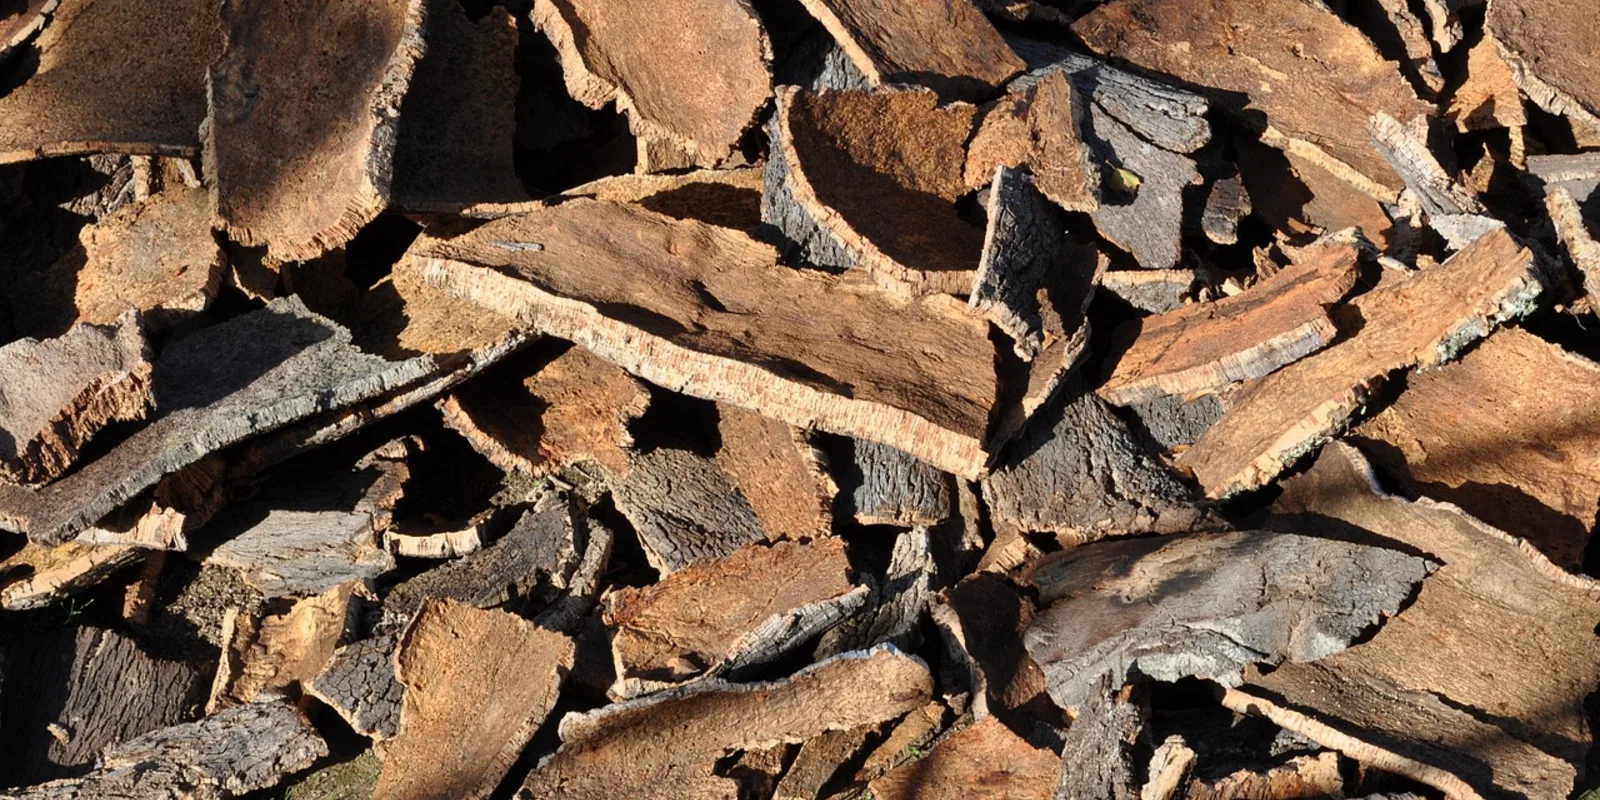
שעם הוא קליפת עץ אלון השעם, שמקולפת מהעץ פעם בכעשור בלי לפגוע בו וצומחת מחדש. המבנה שלו הוא מיליוני תאים זעירים מלאי אוויר, סגורים ואטומים — זו הסיבה שהוא צף, מבודד, וקל כל כך. וזו גם הסיבה לכל מה שקורה לו בלייזר.
מעט חומר, הרבה אוויר. הקרן צריכה לשרוף מסה קטנה מאוד כדי לעבור דרך לוח שעם, ולכן החיתוך מהיר וזול באנרגיה. אבל אוויר בתוך החומר הוא גם חמצן זמין, ומבנה תאי הוא שטח פנים עצום — בדיוק התנאים שבהם להבה נאחזת. שעם אינו מתאדה כמו אקריליק ואינו מתפחם לאט כמו עץ צפוף; הוא נשרף, ומהר.
ולוחות שעם אינם שעם טבעי אחד. הגלילים והלוחות שנמכרים לעבודה — כולל גלילי השעם בחנות, בעוביים 3 עד 10 מ”מ וברוחב מטר או 122 ס”מ — הם שעם מגורען: פירורי קליפה שנדחסו עם חומר קושר. ככל שהגרגירים דקים יותר, החריטה חלקה ואחידה יותר; גרגירים גסים נותנים מרקם שנראה טבעי אך מפריע לכיתוב קטן. ה”קושר” עצמו הוא שרף בכמות קטנה, ובחיתוך הוא אחראי לחלק גדול מהריח.
הריח הזה, אגב, ייחודי: מתקתק, שרוף, ונשאר בחלל שעות. הוא לא מסוכן כמו אדי PVC, אבל הוא סימן שהשאיבה אינה עומדת בקצב — ובשעם, שאיבה חלשה משמעה גם פיח שמתיישב על החומר. Trotec מקדישה לשעם דף שלם על עבודה “ללא עשן”, ולא במקרה.
העובי קובע את הפרויקט, לא רק את ההגדרות. 3 מ”מ הוא העובי לתחתיות, למילויים בתוך עץ ולכל מה שצריך להיחתך מהר ובכמות — הוא גם היחיד שדיודה חותכת בסבירות. 5 מ”מ הוא עובי החותמות והתחתיות לסירים: קשיח מספיק לשמור צורה, רך מספיק לספוג. 8 ו-10 מ”מ הם לוחות — מודעות, תצוגה, בידוד אקוסטי — שבהם חותכים לעיתים רחוקות וחורטים בעיקר, ושבהם נעץ נכנס בלי לחדור למה שמאחור. לבחור עובי לפי מה שהחלק צריך לעשות אחר כך, ואז לחפש את ההגדרות, ולא להפך.
הגליל, הדבק וההתקפלות
שלושה דברים ששייכים לשעם בלבד, ושכדאי לפתור לפני שמחפשים הגדרות.
הגליל מתקפל. שעם מגיע בגליל, ולוח שנחתך ממנו זוכר את הקימור. על משטח המכונה הוא מתרומם בקצוות במילימטרים, ולעיתים ביותר — והמיקוד בורח. שני פתרונות: להשכיב את הלוח תחת משקל לילה לפני העבודה, או להצמיד אותו למשטח במגנטים ובסרט דו־צדדי חלש בפינות. בלוחות עבים של 8 ו-10 מ”מ הבעיה קטנה יותר, כי הם קשיחים; ב-3 מ”מ היא כמעט תמיד קיימת.
גב דביק — לחרוט כן, לחתוך בזהירות. אחד הגלילים בחנות מגיע עם שכבת דבק וניילון מגן מאחור. לחריטה זה נוח: הלוח יושב שטוח, וההדבקה על הפרויקט מיידית. בחיתוך, הקרן עוברת דרך שכבת הדבק, מתיכה אותה, ומשאירה שאריות דביקות על רשת החיתוך ולעיתים על דופן החתך. להשאיר את ניילון המגן במקום עד הסוף, לחתוך על משטח נקי שאפשר לנגב, ולהתחשב בכך שהדבק דורש מעט הספק נוסף מעבר לשעם עצמו.
שעם נדחס. בשונה מאקריליק ומעץ, הלוח נלחץ תחת אצבע וחוזר. לחלקים שצריכים להיכנס בלחיצה לחריץ — תחתית שנכנסת למסגרת עץ, מילוי שעם בתוך לוח דיקט — כדאי לחתוך גדול במעט מהחריץ. השעם יתכווץ פנימה וייאחז, ואילו חלק שנחתך “מדויק” ירפרף.
טבלת התאמה — מה כל מכונה מסוגלת לעשות
| מכונה | חריטה | חיתוך 3 מ”מ | חיתוך 8–10 מ”מ |
|---|---|---|---|
| CO2 150W | ✅ מצוין | ✅ מהיר, הספק נמוך | ✅ מעברים מרובים |
| CO2 80W | ✅ מצוין | ✅ מצוין | ✅ איטי יותר |
| דיודה 20W | ✅ טוב | 🟡 איטי, עם עשן | ⛔ לא מעשי |
| פייבר 30W | ⛔ לא מתאים | ⛔ | ⛔ |
| UV 5W | 🟡 סימון שטחי | ⛔ | ⛔ |
CO2 היא המכונה של שעם, ובפער גדול. החומר בולע את 10,600 הננומטר במלואם, ההספק הנדרש נמוך מספיק כדי שגם מכונה של 30 ואט תחתוך 3 מ”מ בנוחות, והניגודיות בחריטה — חום על בז’ — נשלטת דרך המיקוד באופן שלא קיים בחומרים אחרים. על זה בהמשך.
ובין 80 ל-150 ואט ההבדל בשעם הוא מהירות, לא יכולת. שתי המכונות חותכות כל עובי שבחנות; ה-150 עושה זאת מהר יותר בלוחות העבים. אבל יש נקודה שדווקא המכונה החזקה צריכה לשים לב אליה: לשפופרת גדולה יש סף הספק מינימלי שמתחתיו הקרן אינה יציבה, ובשעם דק ההגדרה הנכונה עלולה להיות קרובה לסף הזה. אם ב-150 ואט בהספק הנמוך ביותר החיתוך עדיין משחים — הפתרון הוא להעלות מהירות, לא להישאר בהספק שהמכונה אינה מייצרת בעקביות.
דיודה חורטת שעם יפה וחותכת אותו בקושי. הגוון הבז’ בולע את הכחול מספיק כדי לחרוט, אבל לא מספיק כדי לעבור 3 מ”מ במהירות. אפשר, במהירות איטית ובמעברים — אבל האיטיות היא בדיוק מה שמייצר עשן ופיח בשעם. 8 ו-10 מ”מ אינם מעשיים בדיודה.
פייבר — לא. Xometry מציינת זאת ישירות: שעם מתאים ל-CO2 בהספק נמוך, ופייבר אינו מתאים לו. 1,064 ננומטר נבלעים חלש בחומר אורגני בהיר, ומה שכן נבלע מתרכז לנקודה קטנה וחמה מדי — התוצאה היא חור שרוף, לא חריטה. UV מסמן, בפירוק קר וכמעט בלי חריכה, אבל הסימון שטחי ובניגודיות נמוכה על רקע בהיר. הוא מתאים ללוגו קטן על פקק או על תחתית, ולא לעבודה שצריכה להיראות ממרחק.
CO2 — חריטה, והטריק של המיקוד
חריטה בשעם מסירה את השכבה העליונה ומשאירה משטח חום־כהה על רקע הבז’ הטבעי. הניגודיות בינונית — פחות מצפחה, יותר מעץ בהיר — והדבר שקובע אותה יותר מהספק הוא המיקוד.
Trotec, בדף השעם שלה, מציינת עובדה שלא מופיעה כמעט בשום חומר אחר: חריטה במיקוד מלא נותנת חום בהיר, ופיזור מכוון של המיקוד — עד 9 מ”מ מעל פני השטח — נותן חום כהה בהרבה. ההסבר פשוט: קרן מפוזרת מחממת שטח רחב יותר במקום לחתוך נקודה צרה, והשעם מתפחם במקום להיחתך. מי שרוצה כיתוב שקוראים ממרחק — מפזר. מי שרוצה קווים דקים ופרטים — ממקד. ובאותו פרויקט אפשר לשלב: מסגרת מפוזרת וכהה, כיתוב ממוקד וחד.
| מקור | רזולוציה | מהירות | הספק |
|---|---|---|---|
| Epilog Fusion — 30W | 300 DPI | 90% | 50% |
| Epilog Fusion — 60W | 300 DPI | 90% | 35% |
| Epilog Fusion — 120W | 300 DPI | 90% | 25% |
הנתונים מטבלת החומרים הרשמית של Epilog, שכוללת שורת שעם מפורשת. המגמה זהה לזו של האבן: מהירות מלאה קבועה, וההספק יורד עם ההספק הנקוב של המכונה. ל-CO2 150W ההמשך הוא בסביבות 20%; ל-CO2 80W — 30%. ו-Trotec מוסיפה טווח רזולוציה: 250 DPI לשטחים גדולים בלי פרטים, 500 לעבודה עדינה.
שני דברים שמשנים את התוצאה בחריטת שעם, מעבר לטבלה. הראשון: הגרגירים. בשעם גס, החריטה “נופלת” לתוך החללים בין הגרגירים ונראית מנוקדת, וכיתוב קטן מאבד את הצורה. פונט עבה יותר ופחות פרטים פותרים יותר מכל הגדרה. השני: אבק. חריטה מייצרת אבק שעם חום ודק שנשאר בתוך החריטה ומכהה אותה באופן מטעה. ניגוב במברשת רכה או מטלית יבשה אחרי העבודה חושף את הגוון האמיתי — ולפעמים מגלה שהחריטה בהירה מדי וצריכה סבב נוסף.
CO2 — חיתוך ללא עשן
הכלל בחיתוך שעם הפוך מהאינסטינקט: הבעיה כמעט אף פעם אינה שהחיתוך לא עובר, אלא שהוא עובר עם יותר מדי. יותר מדי הספק שורף את הדפנות לשחור, מעלה עשן שמכתים את הלוח, ובמקרה הגרוע מדליק להבה שנעה לאורך קו החיתוך.
ההנחיה של Trotec לשעם עד 3 מ”מ: מהירות 1–2%, תדר 1,000 הרץ, וההספק — בקפיצות של עשר, מלמטה למעלה, עד שהחיתוך עובר בלי עשן. לא “הספק גבוה ומהירות שמתאימה”, אלא מהירות איטית קבועה והספק שמחפשים אותו מהמינימום. Trotec אינה מציינת הספק מכונה לנתון הזה, וזה בכוונה — השיטה היא שחשובה, והיא זהה בכל מכונה.
למה מהירות 1–2% ולא יותר? כי המהירות האיטית מאפשרת להוריד את ההספק לרמה שבה השעם נחתך בלי שהדפנות מספיקות להתלקח. הספק גבוה במהירות גבוהה נראה כמו אותה אנרגיה על הנייר, אבל בפועל הוא מפעיל שיא חום שמצית את הקצה. בשעם, האנרגיה צריכה להגיע לאט.
לעוביים 5, 8 ו-10 מ”מ — ב-CO2 150W מעבר אחד עדיין אפשרי, אך עדיף שניים בהספק נמוך יותר: הדפנות יוצאות בהירות, והלוח לא נשרף מבפנים. ב-80 ואט שני מעברים הם ברירת המחדל ל-8 מ”מ ומעלה, עם הזזת מיקוד לעומק בין המעברים בלוח 10 מ”מ. בטבלת החומרים של xTool למכונת ה-CO2 השולחנית שלה, לוחות שעם של 5 ו-12 מ”מ מסומנים “מומלץ לא לחתוך” — לא כי אי אפשר, אלא כי הספק המכונה הקטנה דורש איטיות שמייצרת יותר עשן משהמשתמש הביתי רוצה לנהל. במכונות 80 ו-150 ואט זה אינו הגבלה.
עזר אוויר בשעם הוא הגנה, לא אופציה. Trotec מנחה להפעיל אותו תמיד ולהשתמש בפייה עם הפתח הגדול — זרם רחב ועדין שמכבה ניצוצות ומרחיק אבק מהעדשה, בלי להעיף את הלוח הקל. ועוד הנחיה שלה שקל לפספס: לכסות את חלקי משטח העבודה שאינם בשימוש, כדי שכוח השאיבה יתרכז באזור החיתוך. בשעם, שאיבה טובה היא ההבדל בין לוח נקי ללוח מפויח.
דיודה 20W — לחרוט, ולחתוך רק דק
הבז’ של השעם בולע את הקרן הכחולה טוב מספיק לחריטה, ולא מספיק לחיתוך מהיר. זו הנקודה שבה דיודה מציעה תוצאה טובה בפרויקט אחד ותסכול בפרויקט אחר.
| משימה | הספק | מהירות | רזולוציה |
|---|---|---|---|
| חריטת קו (וקטור) | 15% | 50 מ”מ/ש׳ | — |
| חריטת שטח (רסטר) | 8% | 160 מ”מ/ש׳ | 80 קווים/ס”מ |
הנתונים מטבלת החומרים של xTool, למשטח שולחן שעם 2 מ”מ במכונת D1 Pro בהספק 40 ואט. שימו לב להספקים הנמוכים — 8 ו-15 אחוז — במכונה חזקה יחסית. לדיודה של 20 ואט, נקודת ההתחלה הסבירה היא בערך כפול: 15–30% באותן מהירויות. וזה עדיין נמוך, כי שעם בולע ומתפחם בקלות.
שימו לב להבדל בין שתי השורות בטבלה. חריטת קו — וקטור — רצה לאט ובהספק כפול, כי הקרן עוברת פעם אחת על כל קו והיא צריכה לחרוך אותו במעבר הזה. חריטת שטח — רסטר — רצה מהר ובהספק נמוך, כי הקווים הצפופים (80 לסנטימטר) מחממים זה את זה והחום מצטבר. מי שמעתיק את הגדרת הרסטר לכיתוב וקטורי מקבל קו חיוור; מי שמעתיק את הגדרת הווקטור למילוי מקבל שטח שרוף. בשעם, שמגיב לחום מצטבר יותר מכל חומר אחר בסדרה, הבלבול הזה נראה מיד.
ולגבי צפיפות הקווים: 80 לסנטימטר — כ-200 DPI — נמוך מהמקובל בעץ, וזה נכון. הגרגירים של השעם גדולים מהמרווח בין הקווים, ורזולוציה גבוהה יותר לא תוסיף פרט אלא רק חום. תמונות על שעם, מאותה סיבה, יוצאות בינוניות בכל מכונה; כיתוב, לוגו וצורות מלאות הם המקום שבו החומר הזה מצטיין.
חיתוך 3 מ”מ בדיודה 20W אפשרי, אבל לא נעים. נדרשת מהירות איטית מאוד ולעיתים שני מעברים, וכל שנייה שהקרן שוהה על השעם מייצרת עשן ומשחימה את הדופן. עזר אוויר חובה — בלי זרם אוויר, השעם מתלקח בדיודה מהר יותר מבכל מכונה אחרת, כי המכונה פתוחה והאוויר סביבה חופשי. חיתוך ליד קצה הלוח, שבו האש יכולה “לצאת” מהחומר, מסוכן במיוחד. מי שעובד בדיודה ומחפש תחתיות — עדיף לקנות עיגולים חתוכים ולחרוט, מאשר לחתוך.
ובמכונה פתוחה, משקפי מגן לאורך הגל אינם המלצה. השעם מחזיר מעט מהקרן הכחולה בפיזור, וזה מספיק.
חותמות, תחתיות ושילובים — מה שעם עושה טוב במיוחד
שעם הוא חומר שרוב האנשים חושבים עליו רק כתחתית, ומפספסים את הפרויקטים שבהם הוא באמת מצטיין.
חותמות. שעם צפוף בעובי 5–8 מ”מ הוא חומר חותמות מצוין: רך מספיק לספוג דיו ולהעביר אותו, קשיח מספיק לשמור על צורה. חורטים את העיצוב בתמונת ראי, במילוי (רסטר) ולא בקו, עמוק מספיק שהשטחים המורמים יבלטו — בדרך כלל שני מעברים. מדביקים לבסיס עץ, וזו חותמת. הגרגירים כאן חשובים: שעם גס ייתן הטבעה מנוקדת, ולחותמת צריך את הצפוף ביותר שיש.
תחתיות שמחזיקות מעמד. תחתית שעם שנחרטה ונשארה חשופה סופגת קפה ויין, והחריטה מתכהה בכתמים תוך שבועות. שכבה דקה של לכה על בסיס מים, או אוטם ייעודי לשעם, אחרי החריטה — והתחתית נשטפת במטלית. חשוב: לאטום אחרי החריטה ולא לפני, כי לכה נשרפת בלייזר ומכתימה.
שילוב עם עץ ואקריליק. שעם 3 מ”מ שנחתך לצורה ומולבש בתוך חריץ שנחתך בדיקט באותו קובץ — לוח מודעות עם מסגרת, תחתית עם שוליים, לוח משחק עם אזורי שעם. הקושי היחיד הוא ה-kerf: הלייזר מסיר בשעם רוחב שונה מבדיקט, וצריך לחתוך את השעם גדול בכ-0.2–0.3 מ”מ מהחריץ כדי שיישב בלחיצה. פיסת ניסיון אחת של חריץ ומילוי חוסכת את הניחוש.
ולוחות מודעות — הפרויקט הקלאסי — נראים טוב יותר עם מסגרת חרוטה במיקוד מפוזר: כהה, רחבה, וקריאה מהצד השני של החדר. השעם העבה, 8 ו-10 מ”מ, מחזיק נעצים בלי לחדור למה שמאחוריו. ואם הלוח נועד לקיר, כדאי לחרוט את המסגרת לפני ההדבקה לבסיס — לוח שכבר מודבק על דיקט אינו נכנס למכונה במיקוד אחיד, והמסגרת יוצאת לא שווה.
טבלת ניסיון לשעם — ריבוע אחד של 30 מ”מ
Trotec ממליצה לבדוק חיתוך שעם על ריבוע של 30×30 מ”מ לפני כל עבודה, וזו הנחיה שכדאי לאמץ כמו שהיא. בשעם השאלה אינה איפה בטווח רחב, כמו באבן, אלא מהו ההספק המינימלי שעובר — וזה נמצא בסדרה קצרה.
- מהירות קבועה ואיטית — 1–2% ב-CO2, המהירות האיטית ביותר שהמכונה מרשה בדיודה
- ריבוע ראשון בהספק נמוך — 10% ב-CO2 150W, 20% ב-80W, 30% בדיודה 20W
- לא עבר? ריבוע נוסף בעשר אחוז יותר. עבר — זה ההספק, ולא מעלים יותר
- לבדוק את הדופן, לא רק את המעבר: חומה־בהירה — טוב. שחורה — הספק גבוה מדי גם אם עבר
- לחריטה — שני ריבועים באותו הספק: אחד במיקוד ואחד מפוזר 5 מ”מ, כדי לראות את ההבדל בגוון
ולוח מגליל חדש הוא לוח חדש. גם באותו ספק, צפיפות הגרגירים ותכולת הקושר משתנות בין מנות ייצור, ומה שחתך נקי בגליל הקודם עשוי לעשן בזה שאחריו. חמש דקות על פינה של הגליל, ורק אז הזמנה של שלושים תחתיות.
ואת אותו ריבוע של 30 מ”מ כדאי למדוד אחרי החיתוך. רוחב החתך בשעם רחב מבאקריליק — הדפנות נשרפות מעט פנימה, ולוח שנחתך “30” יוצא לרוב 29.5 ומשהו. המדידה בקליפר נותנת את ה-kerf האמיתי של המכונה על הגליל הזה, וזה המספר שמפצים עליו בקובץ לחלקים שצריכים להתאים. ומכיוון שהשעם נדחס, הפיצוי לחריץ גדול מהפיצוי לחלק חופשי: לחלק שנכנס בלחיצה מוסיפים את ה-kerf ועוד קצת; לחלק שעומד לבד — רק את ה-kerf.
בעיות נפוצות ומה גורם להן
| התופעה | הסיבה הנפוצה | מה עושים |
|---|---|---|
| דפנות שחורות בחיתוך | הספק גבוה מדי | להוריד הספק בעשר, לא לשנות מהירות |
| עשן ופיח על הלוח | שאיבה חלשה, עזר אוויר כבוי | עזר אוויר, לכסות משטח לא מנוצל |
| להבה שרצה לאורך הקו | איטי מדי בהספק גבוה, בלי אוויר | לעצור. הספק נמוך יותר, אוויר תמיד |
| חריטה בהירה מדי | מיקוד מלא, או אבק שמסתיר | לנגב במברשת; לפזר מיקוד 3–9 מ”מ |
| כיתוב קטן לא קריא | גרגירים גסים | פונט עבה, או שעם צפוף יותר |
| צד אחד חד, צד אחד מרוח | הגליל מתקפל — מיקוד | להשכיב תחת משקל, להצמיד במגנטים |
| שאריות דביקות על הרשת | גב דבק שנחתך | ניילון מגן במקום, משטח שאפשר לנגב |
| החלק לא נכנס לחריץ | נחתך מדויק — שעם נדחס | לחתוך גדול ב-0.2–0.3 מ”מ |
הלהבה ראויה להסבר, כי בשעם היא מתנהגת אחרת מבכל חומר אחר. באקריליק להבה היא כתם שרוף במקום; בשעם היא נעה. הקו החתוך הוא תעלה של חומר תאי חם עם חמצן משני צדדיה, והלהבה רצה לאורכו כמו פתיל. במכונה סגורה עם עזר אוויר היא נכבית תוך שבריר שנייה. במכונה פתוחה בלי אוויר, היא מגיעה לקצה הלוח. זו הסיבה שעזר אוויר בשעם אינו שאלה של איכות.
ואבק השעם עצמו — שמצטבר על רשת החיתוך ובתחתית המכונה — דליק. לא כמו נייר, אבל מספיק כדי שניצוץ מעבודה הבאה ימצא אותו. אחרי סדרת חיתוכים בשעם, לנקות את הרשת לפני שעוברים לחומר אחר.
ושתי תופעות שאינן תקלות. הריח נשאר בחלק החתוך ימים, ומתפוגג לבד — תחתיות שנארזות למכירה כדאי להשאיר פרושות לאוורור לילה לפני האריזה, אחרת הקופסה נפתחת אצל הלקוח עם ריח של שריפה. וחלק שנחתך מלוח שהתקפל ימשיך להתקפל: השעם זוכר את הגליל גם אחרי החיתוך. לחלקים שצריכים לשכב שטוח — תחתיות, מילויים — לשים תחת משקל שעות אחדות אחרי החיתוך, ולפני ההדבקה. זה חוסך תחתית שמתרוממת בקצה על השולחן.
מהחנות — רלוונטי לכתבה


שאלות נפוצות
למה הדפנות של החיתוך יוצאות שחורות?
הספק גבוה מדי. בשעם החיתוך כמעט תמיד עובר — הבעיה היא שהוא עובר עם עודף אנרגיה ששורף את הדופן. להוריד הספק בקפיצות של עשר אחוז במהירות קבועה ואיטית, עד שהדופן יוצאת חומה־בהירה. זו השיטה שTrotec ממליצה עליה, ולא במקרה.
איך מקבלים חריטה כהה יותר בשעם?
לפזר את המיקוד. חריטה במיקוד מלא נותנת חום בהיר; הרמת המיקוד 3 עד 9 מ”מ מעל פני השטח מרחיבה את הקרן ומפחמת במקום לחתוך, והגוון מתכהה משמעותית. לכיתוב דק נשארים במיקוד; למסגרות ולשטחים גדולים מפזרים.
אפשר לחתוך שעם בלייזר דיודה?
3 מ”מ — אפשר, במהירות איטית מאוד ולעיתים בשני מעברים, עם עזר אוויר תמיד. האיטיות מייצרת עשן ומשחימה דפנות, ובמכונה פתוחה הסיכון להתלקחות גבוה. לחריטה דיודה מצוינת; לחיתוך תחתיות עדיף לקנות עיגולים חתוכים ולחרוט.
למה פייבר לא מתאים לשעם?
אורך גל של 1,064 ננומטר נבלע חלש בחומר אורגני בהיר, ומה שכן נבלע מתרכז לנקודה קטנה וחמה מדי. במקום חריטה מתקבל חור שרוף. שעם הוא חומר של CO2, ובמידה פחותה של דיודה.
אפשר לחתוך שעם עם גב דביק?
כן, עם שתי הסתייגויות: להשאיר את ניילון המגן במקום עד סוף העבודה, ולחתוך על משטח שאפשר לנגב — הדבק נמס ומשאיר שאריות על רשת החיתוך. הדבק דורש מעט הספק נוסף מעבר לשעם עצמו. לחריטה בלבד אין שום בעיה, והגב הדביק אפילו עוזר ללוח לשבת שטוח.
איך עושים חותמת משעם?
שעם צפוף 5–8 מ”מ, עיצוב בתמונת ראי, חריטת מילוי (רסטר) בשני מעברים כדי שהשטחים המורמים יבלטו, והדבקה לבסיס עץ. הגרגירים קובעים את איכות ההטבעה — לחותמת צריך את השעם הצפוף ביותר שיש, לא את הגס.
למה הלוח לא שטוח על המכונה?
הוא זוכר את הגליל. לוחות דקים של 3 מ”מ מתרוממים בקצוות והמיקוד בורח. להשכיב תחת משקל לילה לפני העבודה, או להצמיד למשטח במגנטים ובסרט דו־צדדי חלש בפינות. לוחות 8 ו-10 מ”מ קשיחים מספיק כדי שזה כמעט לא יקרה.
איך אוטמים תחתית שעם חרוטה?
שכבה דקה של לכה על בסיס מים או אוטם ייעודי לשעם — אחרי החריטה, לא לפני. לכה נשרפת בלייזר ומכתימה. תחתית חשופה סופגת קפה ויין והחריטה מתכהה בכתמים תוך שבועות; אטומה נשטפת במטלית.
אם יש משפט אחד לקחת מכאן: בשעם מחפשים את ההספק הכי נמוך שעובר, לא את ההספק שבטוח יעבור. מהירות איטית וקבועה, הספק שעולה בעשרות מלמטה, עזר אוויר תמיד — וריבוע ניסיון של 30 מ”מ על כל גליל חדש. השאר הוא מיקוד: ממוקד לפרטים, מפוזר לכהה. המדריך הבא בסדרה: הגדרות לייזר לפלסטיק דו־שכבתי לשילוט — החומר שבו החריטה היא כל הסיפור, ושני הצבעים עושים את העבודה.
אסף צבארי — בעלים של מייקר דיפו. רואה חשבון ומנהל כספים לשעבר שהפך תחביב של שנים לעיסוק מלא, ועוסק בעצמו בהזמנות, בפניות ובמציאת הפתרונות ללקוחות החנות.
קרדיטים לתמונות: צילום מאת Petr Ganaj ב-Pexels · צילום מאת Andreea Ch ב-Pexels · צילום מאת maja7777 ב-Pixabay · צילום מאת Artem Podrez ב-Pexels

לייזר על הדפסות תלת־ממד — סימון, חיתוך, ואיזה פילמנט לעולם לא
UV מסמן כל צבע בלי להמיס, פייבר על פילמנט כהה, CO2 חותך פאנלים מודפסים — עם מחקר שנבדק במערכת עמיתים — ו-ABS שנשאר בחוץ. המדריך האחרון בסדרת חומרי הלייזר.
הגדרות לייזר למתכת — פייבר, אנילינג, ותרסיס הסימון ל-CO2 ולדיודה
למה מתכת היא חומר של פייבר ולמה מבריקה מסוכנת ל-CO2. חריטה, אנילינג, ליטוש וצבע ב-MOPA; תרסיס CerMark שמשחיר נירוסטה ב-CO2 ובדיודה; אלומיניום מאולגן — הגדרות Epilog ו-xTool.
הגדרות לייזר לזכוכית — CO2 עושה קרח, דיודה צריכה עזרה, UV מנצח
למה חריטת זכוכית היא סדקים ולא הסרה, הטריק של המגבת הרטובה, למה דיודה לא עושה כלום בלי ציפוי, איזו זכוכית מתנפצת — ולמה 5 ואט UV מנצחים 150 ואט CO2.
הגדרות לייזר לנייר וקרטון — חיתוך, קווי קיפול ושינוי צבע
הזול ביותר, הדליק ביותר, המדויק ביותר. מהיר ונמוך, ואקום וסדר חיתוך, קווי קיפול בעשירית ההספק, שינוי צבע בלי חריטה — הגדרות Trotec, Epilog ו-xTool לנייר ולקרטון.
הגדרות לייזר לעור — צמחי, כרומי או סינתטי, וההבדל שקובע הכול
עור צמחי הוא העור של הלייזר; כרומי מסוכן בלי אימות; דמוי עור — PU כן, PVC לעולם לא. הגדרות Epilog ו-xTool, למה אוויר מחליש חריטה, והסרט הדביק שמנקה.
הגדרות לייזר לעץ מלא — מייפל, אלון, אגוז, זית ובמבוק
סיבים, שרף וגוון — מה קובע איך עץ מגיב ללייזר. מייפל ואשור לחריטה, אגוז ואלון לחיתוך, אורן לשום דבר. הגדרות Epilog, Trotec ו-xTool, במבוק, וגימור בשמן.